

Cast vs stampo: qual è la vera differenza? Una guida in inglese semplice per Die Caster
 2026.10.12
 Novità del settore
La maggior parte delle persone incontra queste due parole molto prima di mettere piede in una fabbrica. Spacchi una roccia, trovi una cavità perfetta a forma di conchiglia e qualcuno dice "quello è uno stampo". Poi trovi una pietra corrispondente a forma di conchiglia e qualcuno dice "quello è un calco". Due oggetti che sembrano quasi identici, ma che svolgono due ruoli completamente diversi. Lo stesso abbinamento si ritrova nelle statue di bronzo, nelle impronte dentali, nei coniglietti di cioccolato e negli alloggiamenti in alluminio imbullonati all'interno di un'auto elettrica.
La versione breve è questa: uno stampo è la forma che forma qualcosa, e un calco è qualcosa che si forma. Questa è l'intera idea in una riga. Tutto il resto è dettaglio, ed è nel dettaglio che le persone inciampano.
La risposta breve in un linguaggio semplice
Uno stampo è un'impressione negativa. È la cavità, lo strumento, il vuoto sagomato. Un calco è l'oggetto positivo che fuoriesce da quella cavità una volta che il materiale è stato colato, iniettato, pressato o semplicemente lasciato solidificare.
Quindi lo stampo è ciò con cui realizzi la parte e il calco è la parte che hai realizzato. Alcune rapide regole pratiche aiutano quando stai fissando due oggetti e non riesci a capire quale sia l'altro:
- Se ha una cavità o un'impronta riempita da un altro materiale, stai guardando uno stampo.
- Se si tratta di un oggetto solido che una volta era liquido o morbido all'interno di una tale cavità, stai guardando un calco.
- Se uno dei due è chiaramente uno strumento e l'altro è chiaramente un prodotto, lo strumento è lo stampo e il prodotto è il calco.
Un altro test utile: la muffa solitamente sopravvive e si riutilizza. Il cast lascia l'edificio.
Perché le due parole vengono confuse così spesso
L’inglese non ci sta facendo alcun favore qui, perché entrambe le parole funzionano come sostantivi e come verbi, e i loro significati si sovrappongono quel tanto che basta per confondere il confine.
- Verbo contro sostantivo. "Colare" descrive l'azione di versare il materiale in una forma. "A cast" nomina il risultato finale. Stessa parola, due lavori.
- La muffa fa lo stesso trucco. "Modellare" significa dare forma a qualcosa, mentre "uno stampo" è lo strumento che dà forma.
- Il linguaggio fossile piega le regole. I paleontologi chiamano stampo l'impronta lasciata nella roccia, e calco i minerali che successivamente riempiono quell'impronta. La logica è identica, cambiano solo la scala e la tempistica.
- L'ortografia è divisa per regione. Nell'inglese britannico vedrai "mould" quasi ovunque ed entrambe le ortografie compaiono nei documenti tecnici.
- Uno stampo può essere esso stesso un calco. Uno stampo in gomma siliconica viene normalmente realizzato partendo da un modello originale, quindi lo stesso oggetto può essere entrambe le cose, a seconda del capitolo della storia che stai descrivendo.
Niente di tutto questo è banale. Comprendere il vocabolario in modo chiaro evita molta confusione quando un fornitore ti dice che lo stampo va bene ma il getto è fuori tolleranza.
Stampo e fusione all'interno di un vero e proprio negozio di pressofusione
Nella pressofusione lo stampo ha un suo soprannome: lo stampo. È un blocco di acciaio per utensili temprato, solitamente diviso in due metà, con linee d'acqua perforate attraverso di esso, un sistema di guida tagliato nella superficie di divisione e un meccanismo di espulsione dietro di esso. Il getto è il componente di alluminio, zinco o magnesio che ne fuoriesce pochi secondi dopo.
A volte le persone presumono che la parola "muffa" si applichi solo alla sabbia o al gesso e che uno stampo in acciaio sia qualcos'altro. Non lo è. Una matrice è uno stampo nel senso stretto del termine: un negativo riutilizzabile che definisce la forma esterna di un pezzo. L'industria preferisce semplicemente il "muore" perché implica anche l'alta pressione e la struttura in acciaio che accompagnano il processo.
Questo è l'angolo di produzione in cui lavoriamo dal 1991, tagliando fustelle e realizzandole per clienti automobilistici, motociclistici, fotografici e di mobili. Dopo qualche migliaio di lavori, il vocabolario smette di essere accademico. Lo stampo e il calco falliscono in modi diversi, per ragioni diverse, e fissare l'uno raramente equivale a riparare l'altro.
Cosa vive realmente all'interno di uno stampo
Uno stampo non è un foro liscio. È una piccola macchina che sembra avere la forma della tua parte. Vale la pena conoscere i principali pezzi di anatomia, perché ognuno di essi si presenta come una caratteristica del calco finito.
- La cavità e il nucleo. La cavità costituisce l'esterno della parte, mentre il nucleo costituisce qualsiasi passaggio o rientranza interna. Insieme definiscono lo spessore finale della parete.
- Cancelli, guide e trabocchi. Si tratta di canali che trasportano il metallo liquido dal manicotto nella cavità e lasciano fuoriuscire il primo metallo, quello più freddo, nelle tasche di troppopieno.
- Canali di raffreddamento. Passaggi forati o lavorati che estraggono il calore a una velocità controllata. Il raffreddamento non uniforme è la fonte più comune di porosità da deformazione e da ritiro.
- Perni di espulsione, diapositive e inserti. I pezzi in movimento che lasciano uscire la parte solida dallo stampo senza trascinarsi sull'acciaio.
Ognuna di queste caratteristiche lascia un segno. Una linea di giunzione, un cerchio debole del perno di espulsione o un piccolo mozzo di accesso su una fusione non sono un difetto, ma la firma dello stampo.
Ciò che rende un cast un cast
Un calco inizia la sua vita come liquido o come materiale morbido e modellabile, e la termina come una forma solida che prende il contorno di qualunque cosa lo contenga. Questo è l'unico requisito difficile. Tutto il resto, dalla lega alla finitura superficiale, è una scelta ingegneristica.
Ciò su cui puoi contare è che il calco porta l'impronta digitale dello stampo che lo ha prodotto. La struttura della superficie, gli angoli di sformo, i raggi degli angoli e la posizione di eventuali linee di unione provengono tutti dallo strumento. Se lo stampo è lucidato, il calco risulta lucido. Se lo stampo presenta un controllo termico, anche il calco lo mostrerà, solitamente come una sottile rete di linee.
Anche il gesso cambia dimensione mentre si raffredda. L'alluminio si ritira notevolmente man mano che si solidifica, motivo per cui la cavità dello stampo viene sempre tagliata leggermente più grande di quanto richiesto dal disegno. Lo stampo è il negativo, ma non è un negativo perfetto uno a uno. È il valore negativo più un margine calcolato per ritiro, spoglia e materiale di lavorazione.
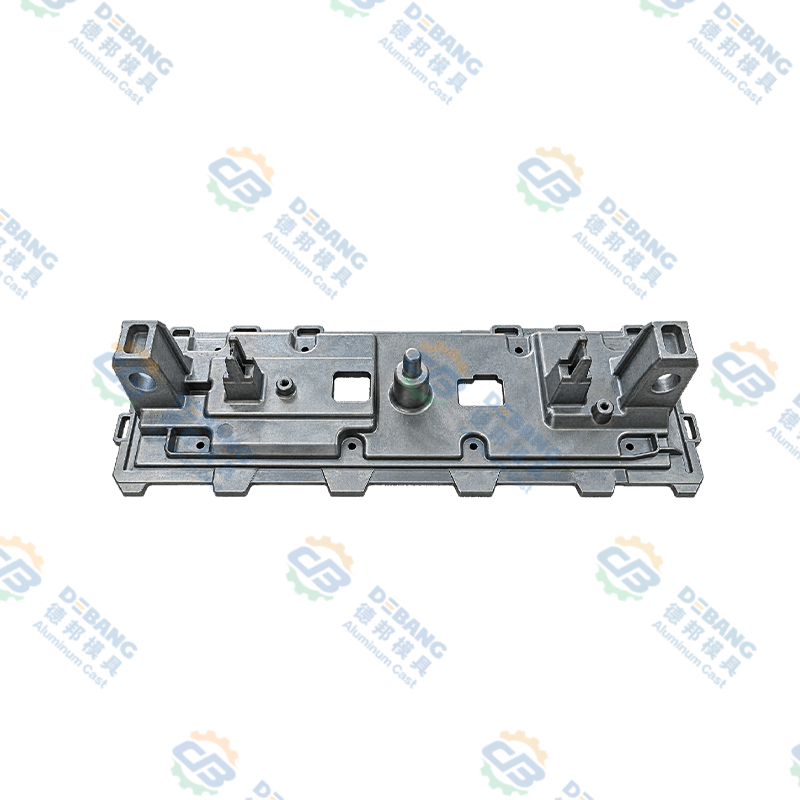
 Alloggiamento motore in pressofusione di alluminio Caratteristiche Tecniche Visualizza il prodotto →
Gli involucri del motore sono un buon esempio. Combinano pareti sottili, sporgenze di montaggio spesse e tolleranze strette sulle superfici di tenuta, il che significa che lo stampo deve bilanciare la velocità di riempimento con la velocità di raffreddamento in un modo che una semplice parte piatta non fa mai.
Stampo vs fusione: le differenze fianco a fianco
Se si desidera mantenere un unico riferimento, la tabella seguente copre le distinzioni pratiche che contano in un ambiente di produzione.
| Aspetto | Muffa | Cast |
|---|---|---|
| Di cosa si tratta | Una cavità sagomata o un'impressione negativa | Un oggetto solido formato da quella cavità |
| Materiale tipico | Acciaio per utensili, sabbia, gesso, silicone, grafite | Alluminio, zinco, magnesio, bronzo, resina |
| Riutilizzabile | Sì, spesso migliaia di cicli | No, un oggetto finito per scatto |
| Profilo dei costi | Elevato investimento iniziale | Costo unitario basso una volta ammortizzati gli utensili |
| Modalità di fallimento | Usura, screpolature, controlli termici | Porosità, deformazione, deriva dimensionale |
| Chi lo possiede | Attrezzista o negozio di stampi | Fonderia o il cliente finale |
La ripartizione dei costi è la parte che sorprende maggiormente i nuovi arrivati. Uno stampo può costare quanto una casetta mentre ogni singolo calco costa meno di un pasto. Questo rapporto è esattamente il motivo per cui la manutenzione degli utensili riceve così tanta attenzione in questo settore.
Perché la distinzione è importante in un reparto di produzione
Quando qualcosa va storto la prima domanda utile è sempre la stessa: è un problema di muffa o di fusione? La risposta decide chi indaga, cosa viene modificato e per quanto tempo la linea rimane inattiva.
Se una dimensione si sposta gradualmente attraverso migliaia di parti, solitamente lo stampo è il sospettato. L'acciaio si usura, gli inserti si spostano e la fatica termica modifica lentamente la cavità. Se un singolo pezzo è sbagliato mentre i suoi vicini sono perfetti, è più probabile che si tratti di un problema di fusione: un colpo freddo, una sacca di gas o un momento di pressione di iniezione instabile.
I componenti sottili rendono la divisione particolarmente chiara. Prendi un dissipatore di calore per l'illuminazione di un'auto in alluminio, dove le alette potrebbero avere uno spessore inferiore a un millimetro sulla punta. Se le alette si accorciano ad ogni singolo colpo, la soluzione normalmente risiede nello stampo, nella ventilazione, nel dimensionamento dei canali o nel layout di raffreddamento piuttosto che nelle impostazioni della macchina.
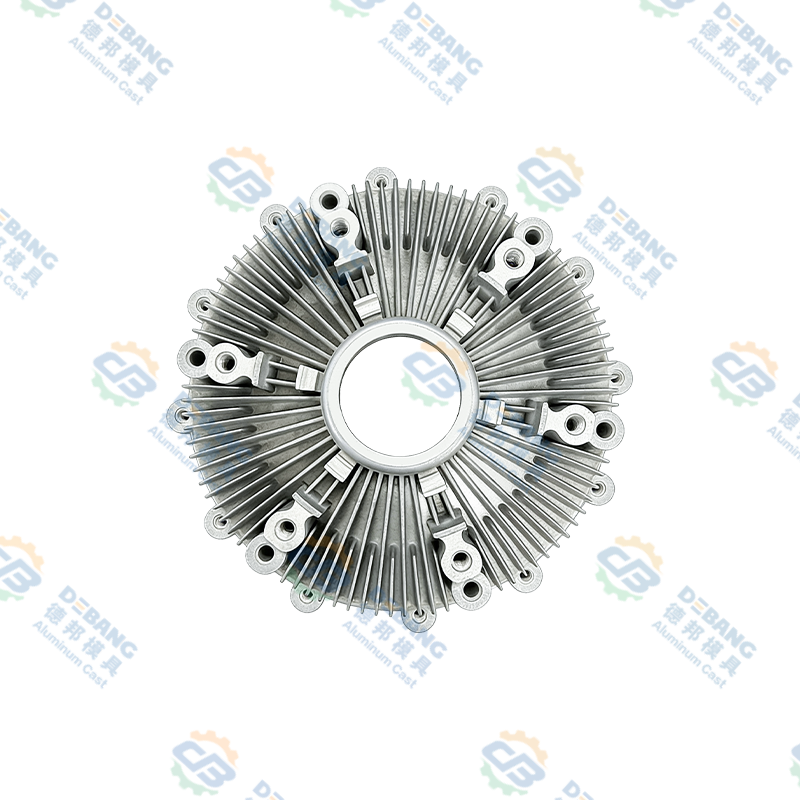
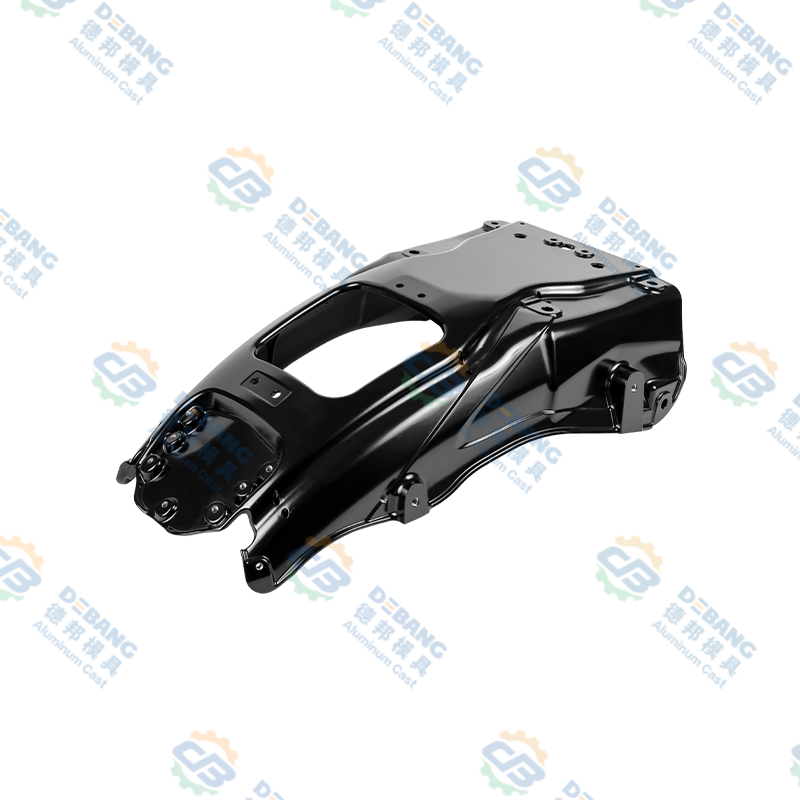
 Dissipatore di calore in alluminio pressofuso per illuminazione automobilistica Dissipatore di calore in alluminio pressofuso per la gestione termica dell'illuminazione automobilistica, con alette ad alta densità e canali di ventilazione per la dissipazione del calore nei fari e nei moduli LED. Visualizza il prodotto →
Questo tipo di abitudine diagnostica si basa su anni di bidoni della spazzatura, non sulla teoria. È anche il motivo per cui manteniamo il pieno processo di qualità dietro ogni strumento anziché considerare l’ispezione come la fase finale.
Esempi quotidiani che fanno clic
Le definizioni astratte si adattano meglio con alcune immagini familiari allegate:
- Fossili. L'incavo lasciato da un guscio disciolto è lo stampo. La replica piena di minerali di quella conchiglia è il calco.
- Scultura in bronzo. L'originale in cera è racchiuso in un guscio di ceramica, la cera viene sciolta e il bronzo fuso riempie il vuoto. La conchiglia è lo stampo, la figura in bronzo è il calco.
- Cioccolato. Il vassoio in plastica con fori a forma di coniglietto è lo stampo. Il coniglietto di cioccolato è il cast.
- Pressofusione. Lo stampo in acciaio è lo stampo. La coppa di trasmissione in alluminio che ne esce è pressofusa.
Si noti che in ogni caso lo stampo è la cosa con il vuoto, e il calco è la cosa con il volume. Questo schema non si rompe mai.
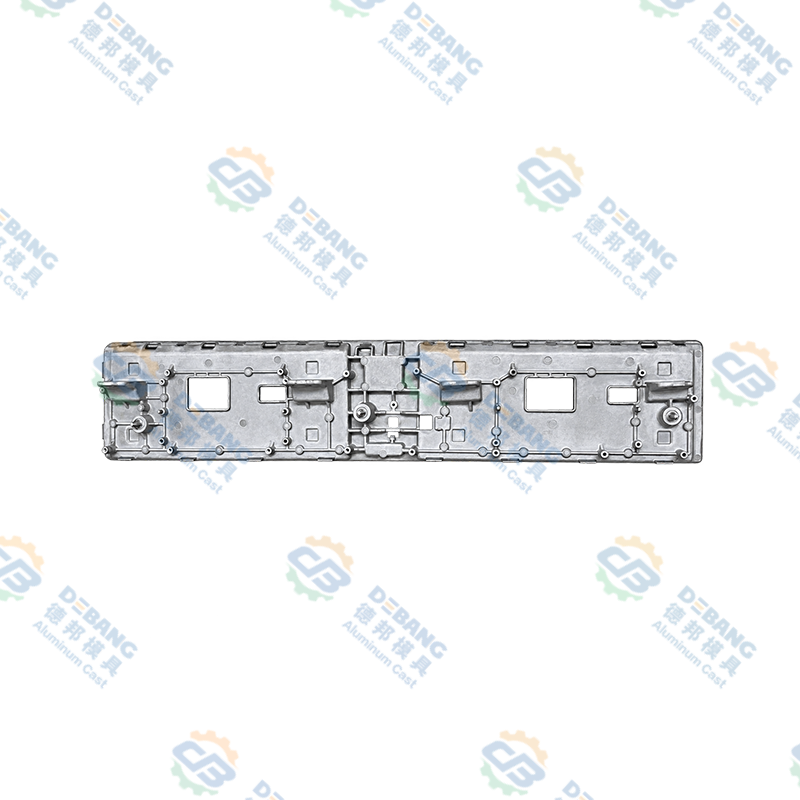
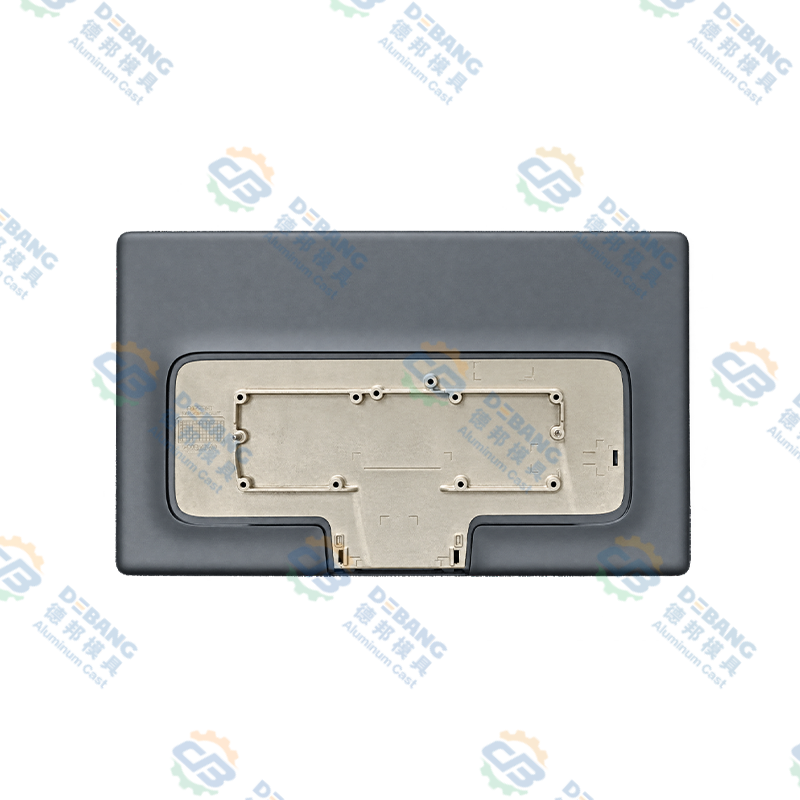
 Piastre di trasmissione in alluminio pressofuso per applicazioni automobilistiche Queste durevoli piastre di trasmissione in alluminio pressofuso offrono filettature lavorate con precisione, una guarnizione a prova di perdite e una finitura opaca antigraffio per uso automobilistico. Visualizza il prodotto →
Le piastre di trasmissione automobilistiche sono un silenzioso esempio di quanto lo stampo faccia oltre la forma. Necessitano di una flangia di tenuta piatta, di una parete consistente attorno ai fori dei bulloni e spesso di alette di raffreddamento all'esterno, il tutto prodotto in un unico colpo senza dover successivamente lavorare l'intera superficie. Lo stampo mantiene quella geometria e il calco la trasporta alla catena di montaggio.
Malintesi comuni che vale la pena chiarire
- "Cast" non è solo un sostantivo. È anche un verbo e come aggettivo descrive una famiglia di componenti, come le custodie in alluminio pressofuso.
- Uno stampo non è automaticamente il gemello di un calco. Uno stampo può produrre migliaia di calchi quasi identici, quindi non ne rispecchia mai uno solo uno a uno.
- Muffa non significa morbida. Stampi in acciaio, stampi in sabbia e stampi in gesso sono tutti stampi. Il materiale dello strumento non ha nulla a che fare con la definizione.
- Le due parti del discorso non sono intercambiabili. Dire "lo stampo è uscito deformato" quando intendi il pezzo è uno dei modi più rapidi per confondere un fornitore.
- Essere uno stampo non rende qualcosa di permanente. Gli stampi in sabbia vengono distrutti ad ogni colata, mentre gli stampi in acciaio sopravvivono a decine o centinaia di migliaia di cicli. La riusabilità varia enormemente, ma il ruolo no.
Quindi la differenza sta nel ruolo piuttosto che nell’apparenza. Lo stampo è il vuoto sagomato, lo strumento, il negativo che viene riutilizzato. Il calco è l'oggetto solido che lo riempie, prende forma e poi esce nel mondo. Una volta scattata l'inquadratura, metà del vocabolario di una fonderia smette di sembrare estraneo e le conversazioni sull'usura degli utensili, sulla tolleranza di ritiro e sulla deriva dimensionale diventano molto più facili da seguire.
Se stai lavorando su una parte e non sei sicuro se il vincolo risieda nello strumento o nel processo, questo è esattamente il tipo di domanda di cui vale la pena parlare presto. Sentiti libero di farlo entra in contatto con il nostro team e guidaci attraverso la geometria prima che una singola linea di acciaio venga tagliata.
Ultime notizie
Ulteriori informazioni sulle novità del settore
-
28
Sep
 Lega di zinco Zamak 3: proprietà, applicazioni di pressofusione e guida alla selezione per gli OEMQuando una parte metallica richiede una geometria complessa, tolleranze strette e una buona finitura superficiale a un costo ragionevole, Zamak 3 è spesso la prima scelta degli ingegneri dei mat...
-
19
Oct
Alluminio pressofuso per il settore automobilistico: una guida pratica su leghe, componenti e qualitàLa pressofusione dell’alluminio è uno dei cavalli di battaglia silenziosi dell’automobile moderna. Guarda dietro un faro o sotto il cofano e troverai parti in alluminio pressofuso che svolgono u... -
14
Jul
Una guida completa alle parti pressofuse: processi, materiali e applicazioniLe parti pressofuse sono componenti metallici prodotti forzando il metallo fuso, tipicamente alluminio, zinco o magnesio, in uno stampo di acciaio riutilizzabile ad alta pressione. Questo me... -
16
Jul
Perché la lega di zinco è la spina dorsale di sistemi affidabili di tergicristalli per autoLe parti dei tergicristalli per auto in lega di zinco rimangono lo standard del settore per bracci di collegamento, alberi di articolazione, bielle e staffe di montaggio perché forniscono ...
Che tu sia un acquirente o un partner di sviluppo, ci impegniamo a fornirti una soluzione affidabile.
LINK AI PRODOTTI
- Prodotti in lega di alluminio
- Prodotti di pressofusione di leghe di zinco
- Prodotti di pressofusione di leghe di magnesio
Cellulare
Servizio clienti
RICHIEDI UN PRECVENTIVO
CONTATTACI
Tel: +86-574-86108662
Mobile: +86-15869318110 / +86-15988651610
E-mail: info@debangmould.com
Whatsapp: +61 425 630 715
+86 18067123332
+8615988651610
Add: N. 1 Tianxing Road, distretto di Beilun del parco scientifico e tecnologico di Daqi, città di Ningbo, provincia di Zhejiang, Cina
Copyright© Zhejiang Debang Intelligent Technology Co., Ltd. Tutti i diritti riservati.
 Produttori di pressofusione OEM/ODM