

Una guida completa alle parti pressofuse: processi, materiali e applicazioni
 2026.07.14
 Novità del settore
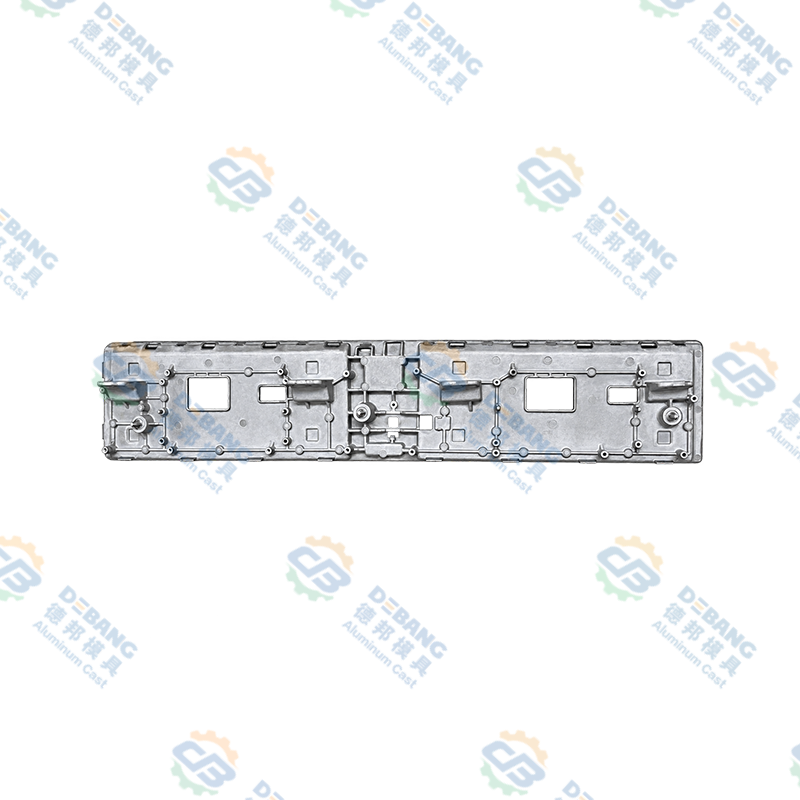
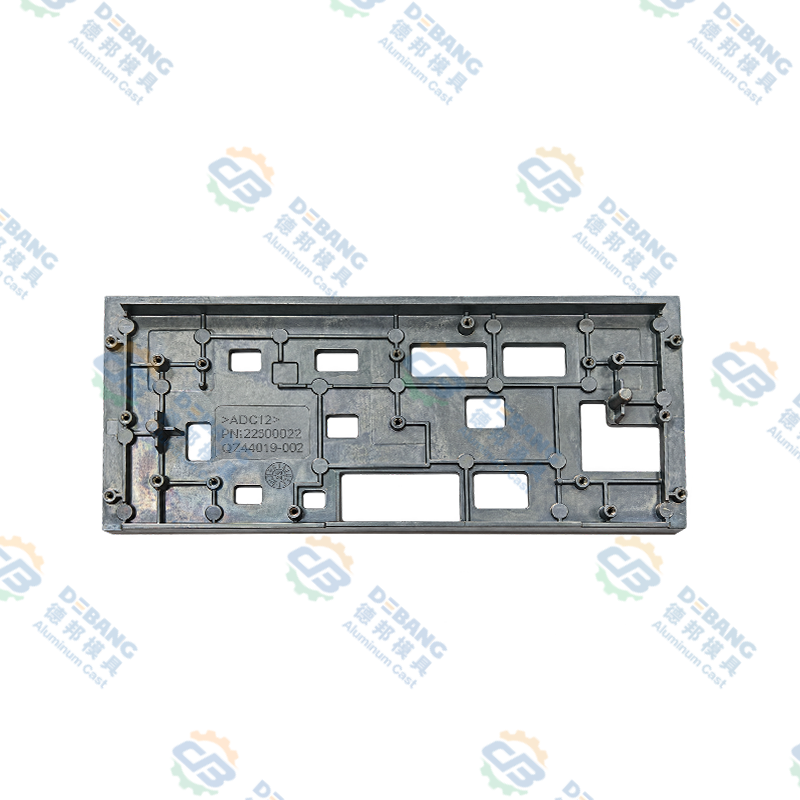
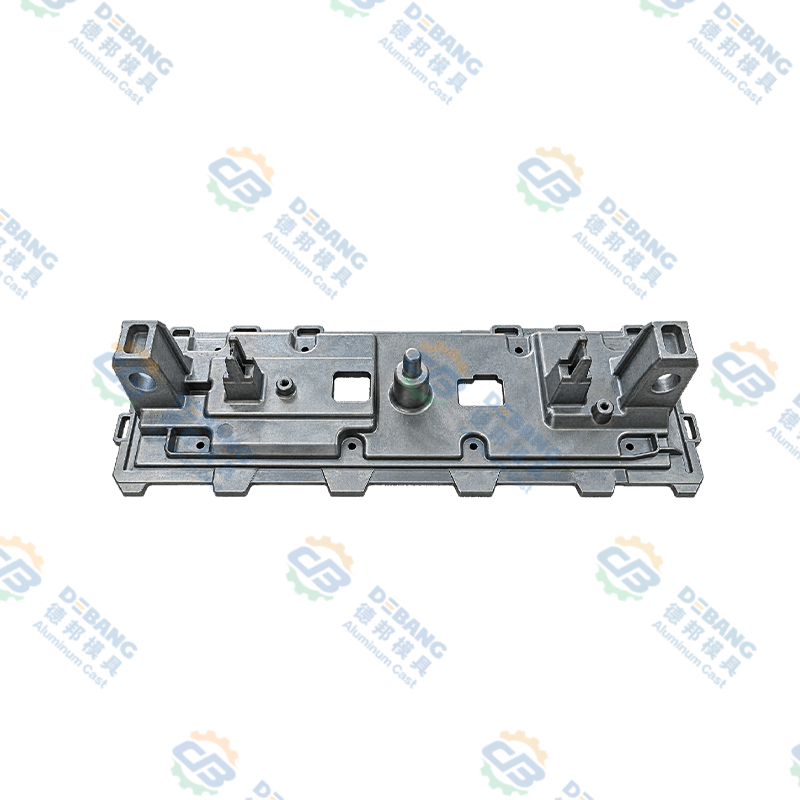
Le parti pressofuse sono componenti metallici prodotti forzando il metallo fuso, tipicamente alluminio, zinco o magnesio, in uno stampo di acciaio riutilizzabile ad alta pressione. Questo metodo viene utilizzato nei settori automobilistico, elettronico, delle apparecchiature industriali e dei prodotti di consumo perché produce parti precise e ripetibili in grandi volumi e a un costo per unità relativamente basso. Questa guida illustra come vengono realizzate le parti pressofuse, quali materiali e finiture sono disponibili, dove il processo si adatta meglio e come collaborare con un fornitore per ottenere risultati coerenti e di alta qualità.
Risposta diretta: Le parti pressofuse sono più adatte per cicli di produzione di volume medio-alto, in genere a partire da circa 1.000 unità e arrivando a milioni, dove la precisione dimensionale, le pareti sottili e la finitura superficiale liscia contano più della resistenza meccanica grezza. Se il tuo progetto richiede meno di qualche centinaio di unità, la lavorazione CNC o la fusione in sabbia sono solitamente più convenienti. Se il tuo progetto richiede volumi elevati, tolleranze strette e geometrie complesse in un unico colpo, le parti pressofuse sono quasi sempre la scelta giusta.
Cosa sono le parti pressofuse
Le parti in pressofusione sono componenti metallici prodotti attraverso il processo di pressofusione, in cui il metallo fuso viene iniettato in uno stampo in acciaio lavorato con precisione, noto come stampo, sotto pressione significativa. Il metallo riempie la cavità dello stampo in una frazione di secondo, si raffredda rapidamente e si solidifica nella forma finale del pezzo. Una volta che il metallo si è solidificato, lo stampo si apre e la parte finita viene espulsa, pronta per la finitura secondaria minima.
Questo processo è fondamentalmente diverso dalla fusione in sabbia o dalla fusione a cera persa perché lo stampo è riutilizzabile, spesso per decine di migliaia di cicli, il che rende le parti pressofuse economiche per la produzione di volumi elevati. Un singolo stampo può produrre da 50.000 a oltre 1 milione di parti prima di richiedere una manutenzione o una sostituzione significativa, a seconda della lega utilizzata e della complessità della parte.
Il termine parti pressofuse copre una gamma molto ampia di prodotti fisici, da un piccolo connettore in zinco del peso di pochi grammi a una grande scatola di trasmissione in alluminio del peso di diversi chilogrammi. Ciò che li unisce è il metodo di produzione piuttosto che l’uso finale, motivo per cui lo stesso processo sottostante serve settori diversi come l’ingegneria automobilistica, l’elettronica di consumo e l’hardware domestico. Comprendere questa base condivisa aiuta acquirenti e ingegneri a prendere decisioni migliori quando valutano se la pressofusione è la soluzione giusta per una nuova parte.
Vale anche la pena notare che le parti pressofuse hanno quasi sempre una forma netta o quasi netta, il che significa che la parte esce dallo stampo molto vicino alle sue dimensioni finali. Ciò è in contrasto con processi come la forgiatura o la lavorazione estesa, in cui viene rimossa una grande quantità di materiale extra per raggiungere la forma finale. La natura quasi netta della forma delle parti pressofuse è uno dei motivi principali per cui il processo è così efficiente in termini di materiali su larga scala.
Precisione dimensionale
Le tolleranze tipiche vanno da più o meno 0,05 mm a 0,15 mm a seconda delle dimensioni della parte e della lega, molto più strette rispetto alla fusione in sabbia.
Spessore della parete
Le parti pressofuse raggiungono comunemente spessori di parete compresi tra 0,5 mm e 5 mm, consentendo progetti leggeri ma strutturalmente solidi.
Velocità del ciclo
Le macchine per pressofusione ad alta pressione possono produrre da 200 a oltre 1000 colpi all'ora a seconda delle dimensioni del pezzo.
Finitura superficiale
Le parti escono dallo stampo con una superficie liscia come quella fusa, che spesso richiede una lavorazione aggiuntiva minima o nulla prima dell'uso.
Spiegazione del processo di pressofusione
Esistono tre metodi principali di pressofusione utilizzati oggi per produrre parti pressofuse: pressofusione ad alta pressione, pressofusione a bassa pressione e pressofusione per gravità. La pressofusione ad alta pressione rappresenta la grande maggioranza dei pezzi prodotti in tutto il mondo perché offre i tempi di ciclo più rapidi e le tolleranze più strette. La pressofusione a bassa pressione viene spesso scelta per ruote automobilistiche di grandi dimensioni e parti strutturali in cui un riempimento più lento e controllato riduce la porosità. La pressofusione per gravità, a volte chiamata fusione in stampo permanente, si basa esclusivamente sulla gravità anziché sulla pressione esterna e viene generalmente utilizzata per forme più semplici in lotti di produzione più piccoli. Il processo generale di pressofusione ad alta pressione, la variante più utilizzata, segue queste fasi.
1
Preparazione e bloccaggio dello stampo
Le due metà dello stampo in acciaio vengono pulite, lubrificate con un agente distaccante e fissate insieme sotto una forza di bloccaggio che può superare le 4.000 tonnellate su macchine di grandi dimensioni, garantendo che lo stampo rimanga sigillato contro la pressione del metallo in entrata. Lo strato lubrificante aiuta inoltre la parte finita pressofusa a separarsi in modo pulito dalla superficie dello stampo durante l'espulsione, riducendo il rischio di lacerazioni superficiali.
2
Fusione e iniezione di metalli
Il metallo viene fuso in un forno, generalmente a una temperatura compresa tra 380 gradi Celsius per lo zinco e 660 gradi Celsius per l'alluminio, quindi iniettato nella cavità dello stampo a pressioni che vanno da 1500 a oltre 25000 psi a seconda della macchina e della lega. Il metallo viaggia attraverso un sistema di guide e un cancello progettati per riempire le sezioni più sottili e dettagliate della parte pressofusa prima che le sezioni più spesse si solidifichino.
3
Raffreddamento e solidificazione
Il metallo fuso si raffredda e si solidifica all'interno dello stampo in una frazione di secondo o in pochi secondi, a seconda dello spessore della parete e del volume del pezzo, assumendo la forma esatta della cavità, compresi i dettagli superficiali fini e le nervature interne. I canali di raffreddamento integrati nello stampo fanno circolare acqua o olio per controllare la velocità di solidificazione e ridurre la possibilità di difetti di ritiro interni.
4
Apertura ed espulsione della matrice
Una volta solidificato, lo stampo si apre e gli estrattori spingono il pezzo finito fuori dalla cavità, pronto per il ciclo successivo che inizia quasi immediatamente. I sistemi di estrazione ben mantenuti aiutano a evitare la deformazione delle sezioni a pareti sottili durante questa fase, in particolare su parti con cavità profonde.
5
Rifilatura e rifinitura
Il materiale in eccesso come la bava e il sistema di guida in metallo viene tagliato via e la parte può essere sottoposta a operazioni secondarie come granigliatura, lavorazione meccanica, placcatura o verniciatura a polvere in base all'applicazione. Molte linee di produzione automatizzano questa fase di rifilatura utilizzando uno stampo di rifilatura dedicato, consentendo alle parti pressofuse di spostarsi rapidamente dalla macchina di colata all'imballaggio.
Materialei comuni utilizzati nelle parti pressofuse
La scelta della lega giusta è una delle decisioni più importanti quando si progettano parti pressofuse, poiché influisce su robustezza, peso, resistenza alla corrosione e costo complessivo. La tabella seguente mette a confronto i quattro materiali per pressofusione più utilizzati.
| Material | Densità tipica | Proprietà chiave | Usi comuni |
|---|---|---|---|
| Leghe di alluminio, come ADC12 e A380 | Circa 2,7 g per cm cubo | Leggero, buona resistenza alla corrosione, buon rapporto resistenza/peso, elevata conduttività termica | Alloggiamenti automobilistici, staffe motore, custodie elettroniche, dissipatori di calore |
| Leghe di zinco, come Zamak 3 e Zamak 5 | Circa 6,6 g per cm cubo | Eccellente colabilità, tolleranze molto strette, elevata resistenza agli urti, facile da placcare | Connettori, ferramenta decorativa, piccoli ingranaggi di precisione, rubinetterie |
| Leghe di magnesio, come AZ91D | Circa 1,8 g per cm cubo | Metallo pressofuso strutturale più leggero, buona resistenza, eccellente lavorabilità | Staffe interne per automobili, custodie per laptop e fotocamere, corpi di utensili elettrici |
| Leghe di rame e ottone | Circa 8,5 g per cm cubo | Forte, resistente all'usura, buona conduttività elettrica, punto di fusione più elevato | Connettori elettrici, valvole idrauliche, hardware marino |
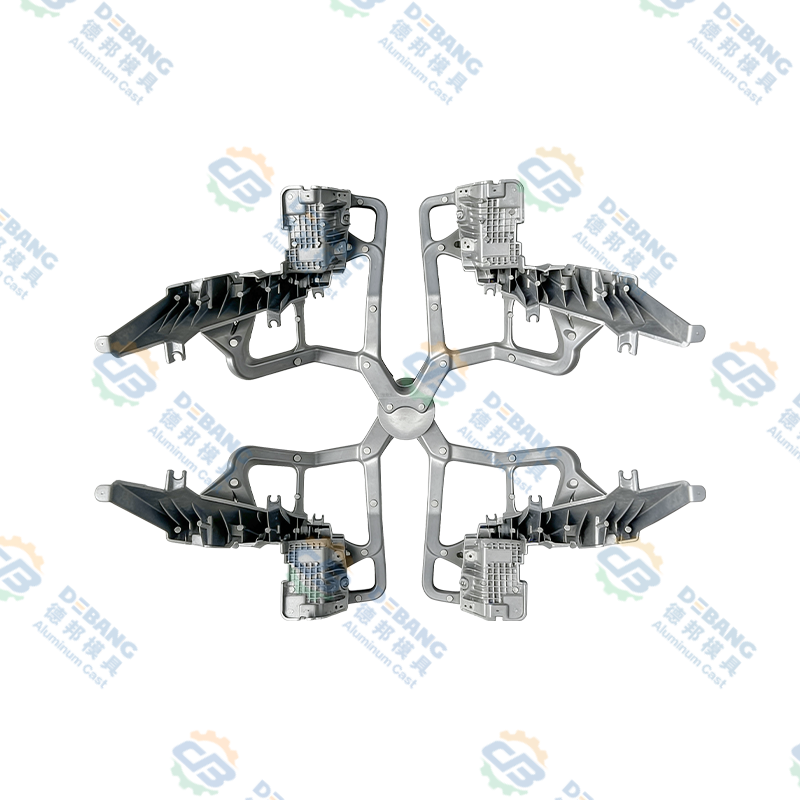
Le parti in pressofusione di alluminio rappresentano la quota maggiore della produzione globale di pressofusione perché bilanciano peso, resistenza e costi contenuti in tutti i settori. Le parti in pressofusione di zinco vengono scelte quando sono richiesti dettagli molto fini e tolleranze strette in componenti più piccoli, poiché le leghe di zinco scorrono più facilmente nelle sezioni sottili rispetto all'alluminio.
Le parti pressofuse in magnesio stanno guadagnando terreno nei settori in cui ogni grammo conta, poiché il magnesio è circa il 35% più leggero dell'alluminio per una geometria di parte comparabile. Ciò lo rende una scelta comune per l'elettronica portatile, gli utensili elettrici e alcune staffe interne delle automobili. Le leghe a base di rame, sebbene meno comuni dell'alluminio o dello zinco, vengono selezionate quando la conduttività elettrica o la resistenza all'usura sotto carico sono più importanti della riduzione del peso, come nel caso delle morsettiere elettriche o delle boccole per carichi pesanti.
Quando si confrontano le opzioni dei materiali, gli ingegneri in genere valutano quattro fattori insieme anziché separatamente: la temperatura operativa a cui la parte dovrà far fronte, il carico meccanico che dovrà sopportare, il metodo di finitura pianificato dopo la fusione e il costo unitario target. Una parte pressofusa destinata al vano motore deve tollerare un calore prolungato superiore a 120 gradi Celsius, che di solito esclude leghe di zinco di qualità inferiore e punta invece verso una lega di alluminio resistente al calore. Una maniglia decorativa, d'altra parte, può dare priorità a una superficie liscia che accetti bene la cromatura, che favorisce lo zinco rispetto all'alluminio.
Pressofusione rispetto ad altri metodi di fusione dei metalli
Parti in pressofusione sono spesso paragonati alla fusione in sabbia e alla fusione a cera persa, poiché tutti e tre i processi modellano il metallo fuso in una forma finale. La scelta giusta dipende fortemente dal volume di produzione, dalla precisione richiesta e dalle dimensioni del pezzo. La tabella seguente riassume le differenze tra questi tre metodi in base ai fattori che contano di più per gli acquirenti.
| Fattore | Pressofusione | Colata in sabbia | Colata di investimento |
|---|---|---|---|
| Tolleranza tipica | Più o meno da 0,05 a 0,15 mm | Più o meno da 0,5 a 1,5 mm | Più o meno da 0,1 a 0,3 mm |
| Volume più adatto | 1000 unità e oltre | 1 a poche centinaia di unità | Da 50 a diverse migliaia di unità |
| Finitura superficiale | Forma liscia, quasi netta | Ruvido, necessita di lavorazione | Dettagli lisci e precisi |
| Costo degli utensili | Anticipo alto, basso per unità | Basso anticipo, più alto per unità | Anticipo moderato e per unità |
| Materiali comuni | Alluminio, zinco, magnesio | Ferro, acciaio, bronzo, alluminio | Acciaio, acciaio inossidabile, superleghe |
Le parti pressofuse vincono chiaramente ogni volta che il ciclo di produzione è ampio e la geometria trae vantaggio da pareti sottili e uniformi. La fusione in sabbia rimane la soluzione migliore per parti molto grandi o prototipi unici in cui la costruzione di uno stampo in acciaio non sarebbe economica. Si tende a scegliere la fusione a cera persa quando la parte necessita sia di dettagli fini che di un metallo, come l'acciaio inossidabile, che non è pratico da pressofondere ad alta pressione.
Opzioni di finitura superficiale per parti pressofuse
La maggior parte delle parti pressofuse lasciano lo stampo già con una superficie utilizzabile, ma molte applicazioni richiedono un ulteriore passaggio di finitura per migliorare l'aspetto, la resistenza alla corrosione o le prestazioni all'usura. La tabella seguente illustra i metodi di finitura più comunemente applicati alle parti pressofuse.
| Metodo di finitura | Scopo | Applicazioni tipiche |
|---|---|---|
| Granigliatura | Rimuove i residui superficiali e crea una texture opaca uniforme | Staffe e alloggiamenti per uso generale |
| Verniciatura a polvere | Aggiunge uno strato colorato durevole con buona resistenza alla corrosione | Attrezzature per esterni, alloggiamenti per elettrodomestici |
| Placcatura in cromo o nichel | Migliora l'aspetto e aggiunge uno strato duro e resistente alla corrosione | Ferramenta decorativa, impianti idraulici |
| Anodizzazione, solo alluminio | Costruisce uno strato protettivo di ossido e consente la tintura dei colori | Elettronica di consumo, finiture architettoniche |
| Lavorazione CNC | Raggiunge tolleranze più strette su superfici di accoppiamento specifiche | Componenti motori, assemblaggi di precisione |
La scelta della finitura giusta per un pezzo pressofuso non è una questione puramente estetica. La verniciatura a polvere e l'anodizzazione, ad esempio, aggiungono uno strato misurabile di protezione dalla corrosione che può prolungare la durata di un componente esterno di diversi anni rispetto a una parte non finita esposta allo stesso ambiente.
Vantaggi principali delle parti pressofuse
A
Alta velocità di produzione
Una singola macchina per pressofusione può produrre centinaia di parti all’ora, rendendo questo processo ideale per ordini di decine di migliaia o milioni, soprattutto se paragonato ai tempi di ciclo molto più lenti della fusione in sabbia o della lavorazione CNC.
B
Geometria complessa in un colpo solo
Nervature, sporgenze, filettature e pareti sottili possono essere formati direttamente nello stampo, riducendo o eliminando la necessità di assemblaggio secondario di più componenti, riducendo così sia il numero delle parti che la manodopera di assemblaggio.
C
Eccellente ripetibilità dimensionale
Poiché per ogni stampata viene riutilizzato lo stesso stampo in acciaio temprato, la variazione da un pezzo all'altro rimane estremamente bassa anche nei cicli di produzione lunghi, il che è fondamentale per i pezzi che devono adattarsi perfettamente a un assieme più grande.
D
Costo per unità inferiore a volume
Sebbene il costo degli utensili sia più alto in anticipo, il costo per parte diminuisce significativamente all'aumentare del volume, diventando spesso l'opzione più economica dopo poche migliaia di unità e continuando a migliorare quando il volume sale a centinaia di migliaia.
E
Finitura superficiale resistente
Le parti in genere richiedono una lucidatura minima o nulla prima della verniciatura, della placcatura o del rivestimento, il che riduce i tempi di produzione complessivi e riduce il costo della manodopera associato alla preparazione della superficie secondaria.
F
Efficienza dei materiali
Il metallo in eccesso proveniente dalle guide e dai pozzetti di troppo pieno può essere rifuso e riutilizzato, mantenendo lo spreco di materiale relativamente basso rispetto ai processi sottrattivi come la lavorazione CNC, dove gran parte del materiale iniziale finisce sotto forma di trucioli di scarto.
Applicazioni e industrie comuni per le parti pressofuse
Industria automobilistica
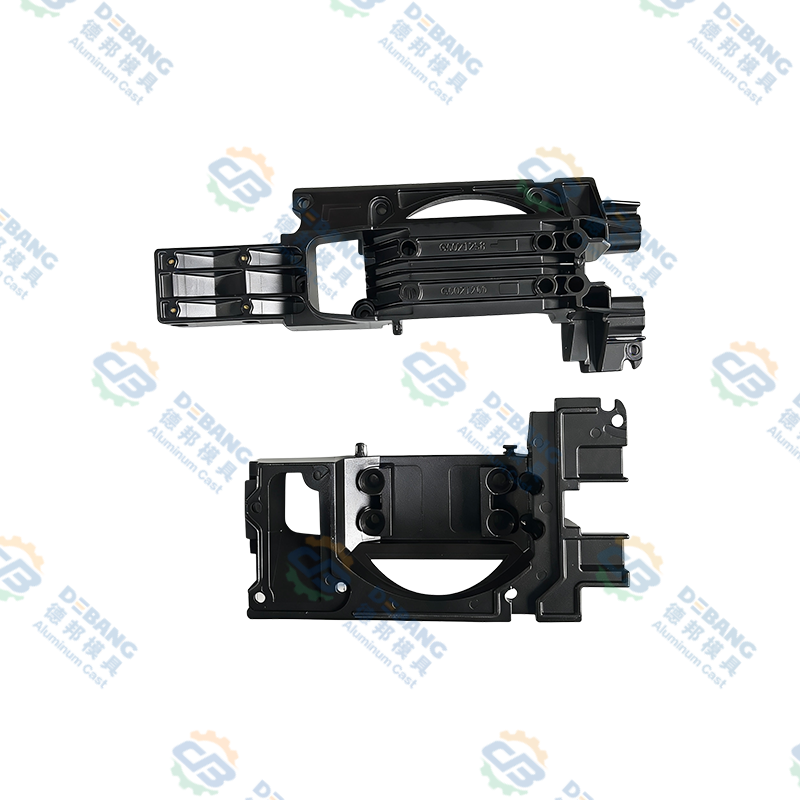
Blocchi motore, alloggiamenti della trasmissione, staffe e componenti strutturali, dove le parti in pressofusione di alluminio aiutano a ridurre il peso del veicolo e a migliorare l'efficienza del carburante. Molti produttori ora utilizzano parti in pressofusione di alluminio su larga scala per sostituire quelli che un tempo erano assemblaggi di dozzine di pezzi in acciaio stampato, riducendo sia il peso che i tempi di assemblaggio.
Elettronica di consumo
I telai dei laptop, i corpi delle fotocamere e i componenti degli smartphone si affidano a parti pressofuse in magnesio e alluminio per un involucro robusto ma leggero che può anche aiutare a dissipare il calore lontano dai sensibili circuiti interni.
Attrezzature industriali
Gli alloggiamenti delle pompe, i coperchi della scatola degli ingranaggi e le custodie dei motori utilizzano parti pressofuse perché possono sopportare vibrazioni e carichi termici moderati mantenendo tolleranze strette per l'allineamento dell'albero e le sedi dei cuscinetti.
Apparecchi di illuminazione
I dissipatori di calore e gli alloggiamenti per l'illuminazione dei LED dipendono dall'eccellente conduttività termica delle parti in pressofusione di alluminio per gestire la dissipazione del calore, che estende direttamente la durata di vita dei componenti LED all'interno.
Elettrodomestici
Maniglie, staffe e parti strutturali interne di cucine ed elettrodomestici sono spesso prodotti tramite pressofusione di zinco, sfruttando i dettagli superficiali fini e la compatibilità con la placcatura decorativa.
Ferramenta e serrature
Le maniglie delle porte, i corpi delle serrature e gli accessori decorativi utilizzano parti in pressofusione di zinco per i loro dettagli raffinati e la facilità di placcatura con finiture cromate o nichelate, offrendo ai produttori un'ampia gamma di opzioni di finitura da un unico materiale di base.
Controllo di qualità e difetti comuni nelle parti pressofuse
Anche uno stampo ben progettato può produrre difetti se i parametri di processo non vengono adeguatamente controllati. Identificare tempestivamente la causa principale aiuta i produttori a mantenere il tasso di scarto delle parti pressofuse al di sotto dei parametri di riferimento del settore, che sono comunemente fissati a meno del 2% per le linee di produzione mature. La maggior parte dei difetti nelle parti pressofuse sono riconducibili a una delle tre cause seguenti: temperatura errata del metallo, pressione di iniezione insufficiente o eccessiva oppure progettazione dello stampo che non tiene conto del modo in cui il metallo scorre e si raffredda effettivamente all'interno della cavità.
| Difetto | Causa tipica | Soluzione comune |
|---|---|---|
| Porosità | Aria o gas intrappolati durante l'iniezione ad alta velocità o ritiro durante il raffreddamento | Ottimizza il design del punto di iniezione, riduci la velocità di iniezione nella fase di riempimento o applica la pressofusione sotto vuoto |
| Chiusura a freddo | Il metallo fuso solidifica prima di riempire completamente la cavità dello stampo, spesso a causa della bassa temperatura del metallo | Aumenta la temperatura del metallo o dello stampo e migliora il posizionamento del punto di iniezione per un flusso migliore |
| Flash | Il metallo in eccesso fuoriesce dalla linea di giunzione della matrice a causa della forza di serraggio insufficiente | Aumenta la forza di bloccaggio o migliora la manutenzione e l'allineamento dello stampo |
| Vesciche superficiali | Il gas intrappolato si espande vicino alla superficie durante il successivo trattamento termico o placcatura | Ridurre la porosità interna alla fonte e controllare la velocità di raffreddamento |
| Deformazione | Velocità di raffreddamento non uniformi tra diversi spessori di parete all'interno della stessa parte | Progetta uno spessore di parete più uniforme e regola la disposizione dei canali di raffreddamento nello stampo |
I produttori rinomati di parti pressofuse utilizzano controlli di processo come l'ispezione a raggi X, i test di pressione e la verifica delle macchine di misurazione coordinata per individuare questi problemi prima che le parti vengano spedite ai clienti. Molte strutture monitorano anche un parametro di resa del primo passaggio per ogni ciclo di produzione, che misura la percentuale di parti pressofuse che superano l'ispezione senza alcuna rilavorazione, fornendo sia al produttore che al cliente un segnale chiaro e continuo della stabilità del processo.
Considerazioni sulla sostenibilità per le parti pressofuse
La sostenibilità della produzione è diventata un fattore sempre più importante nell’approvvigionamento di parti pressofuse e il processo presenta numerosi vantaggi intrinseci in quest’area. Gli scarti di alluminio, zinco e magnesio generati durante la rifilatura e dal sistema di canali possono essere rifusi e reimmessi nella produzione, con molti impianti che riciclano internamente ben oltre il 90% degli scarti di processo.
Consumo energetico per parte
Poiché le parti pressofuse richiedono una lavorazione secondaria minima, l’energia totale consumata per parte finita è spesso inferiore rispetto ai processi che rimuovono grandi quantità di materiale.
Metalli di base riciclabili
L’alluminio e lo zinco possono entrambi essere riciclati ripetutamente senza una perdita significativa di proprietà meccaniche, supportando l’uso del materiale a circuito chiuso durante i cicli di produzione.
Lunga vita
Un singolo stampo in acciaio che produce centinaia di migliaia di parti distribuisce la propria impronta produttiva incorporata su un numero molto elevato di componenti finiti.
Vantaggi di leggerezza
Nelle applicazioni di trasporto, il risparmio di peso derivante dai componenti pressofusi in alluminio e magnesio si traduce in un minor consumo di carburante o di energia per tutta la vita del veicolo.
Linee guida di progettazione per parti pressofuse
Seguire regole di progettazione comprovate nelle prime fasi dello sviluppo di un componente può ridurre significativamente le revisioni degli strumenti e migliorare la qualità finale delle parti pressofuse. Gli ingegneri che applicano queste linee guida durante la fase di progettazione iniziale, piuttosto che dopo il fallimento del primo prototipo, tendono a notare modifiche molto meno costose una volta che lo stampo è già stato tagliato. Le seguenti linee guida sono ampiamente utilizzate dai progettisti.
- Mantenere uniforme lo spessore delle pareti. Punta a pareti consistenti tra 1 mm e 3,5 mm per l'alluminio, poiché improvvisi cambiamenti di spessore portano a deformazioni e porosità poiché le sezioni più spesse si raffreddano più lentamente di quelle più sottili vicine.
- Aggiungi angoli di sformo. Includere un angolo di sformo di almeno 1-2 gradi sulle superfici verticali in modo che le parti si stacchino in modo pulito dallo stampo senza danni, mentre le cavità più profonde generalmente richiedono un angolo di sformo maggiore.
- Evitare angoli interni taglienti. Utilizzare un raggio di raccordo di almeno 0,5 mm per ridurre la concentrazione delle tensioni e migliorare il flusso del metallo durante il riempimento, poiché anche gli spigoli vivi sono più soggetti a fessurazioni sotto carico.
- Pianificare in anticipo le posizioni dei cancelli e dei corridori. Posizionare i cancelli in modo che il metallo fuso riempia prima le sezioni più spesse, riducendo il rischio di chiusura a freddo e riempimento incompleto, e coordinare il posizionamento dei cancelli con la disposizione di ventilazione per consentire la fuoriuscita dell'aria intrappolata.
- Ridurre al minimo i sottosquadri. I sottosquadri richiedono slitte o sollevatori aggiuntivi, che aumentano i costi degli utensili e i tempi di consegna, quindi progettali attorno a essi ove possibile o accetta la complessità aggiuntiva degli utensili solo quando funzionalmente necessario.
- Nervature di design per risparmiare peso. Le nervature al 50-60% dello spessore della parete adiacente aggiungono resistenza senza creare sezioni spesse che rallentano il raffreddamento, consentendo alla parte di rimanere leggera pur resistendo ai carichi di flessione.
Come scegliere un fornitore di componenti per pressofusione
01
Verificare l'attrezzatura e la gamma di tonnellaggio
Assicurati che il fornitore utilizzi macchine con la gamma di tonnellaggio necessaria per le dimensioni del tuo pezzo, poiché le attrezzature sottodimensionate non possono mantenere la pressione di bloccaggio adeguata e possono portare a bave o riempimento incompleto su pezzi pressofusi più grandi.
02
Revisione delle certificazioni di qualità
Cerca certificazioni come ISO 9001 e IATF 16949 se le parti sono per uso automobilistico, poiché indicano un sistema di gestione della qualità maturo con controlli di processo documentati durante tutta la produzione.
03
Chiedi informazioni sugli utensili interni
I fornitori che progettano e costruiscono internamente i propri stampi possono in genere ridurre i tempi di consegna e risolvere i problemi di progettazione più rapidamente rispetto a quelli che esternalizzano gli utensili, poiché le modifiche non devono essere instradate attraverso un produttore di utensili di terze parti.
04
Richiedi parti campione e rapporti
Un fornitore affidabile dovrebbe fornire campioni di pezzi pressofusi insieme a rapporti di ispezione dimensionale prima di impegnarsi nella produzione completa, dandoti la possibilità di verificarne tempestivamente l'idoneità e il funzionamento.
05
Valutare i servizi secondari
Controlla se il fornitore offre lavorazioni meccaniche, placcatura, verniciatura a polvere o assemblaggio internamente, il che può semplificare notevolmente la tua catena di fornitura e ridurre il numero di fornitori con cui devi coordinarti.
06
Confronta comunicazione e tempi di consegna
Una comunicazione rapida e chiara durante il preventivo è spesso un forte indicatore di come il fornitore gestirà i problemi di produzione su tutta la linea, quindi presta attenzione alla reattività anche prima che venga effettuato il primo ordine.
Fattori di costo che influenzano il prezzo delle parti pressofuse
Il prezzo finale dei pezzi pressofusi dipende da diversi fattori, ciascuno dei quali ha un peso diverso nel preventivo complessivo. Il grafico seguente illustra l’influenza relativa dei fattori di costo comuni.
Come regola generale, l'attrezzatura per una parte pressofusa in alluminio di media complessità può variare da circa 5.000 a oltre 40.000 dollari USA, mentre il costo unitario della parte stessa può variare tra 0,50 e 10 dollari USA a seconda delle dimensioni, della lega e dei requisiti di finitura una volta che il volume di produzione è sufficientemente elevato da distribuire l'investimento in attrezzature. Gli acquirenti che valutano i preventivi per le parti pressofuse dovrebbero chiedere ai fornitori di scomporre il costo degli utensili separatamente dal prezzo del pezzo, poiché ciò rende molto più semplice confrontare i preventivi tra i fornitori e modellare il costo totale a diversi volumi di ordine prima di impegnarsi in un ciclo di produzione.
Domande frequenti sulle parti pressofuse
Qual è la quantità minima d'ordine per le parti pressofuse
La maggior parte dei produttori consiglia un ordine minimo di circa 1.000-5.000 unità per giustificare l'investimento iniziale in attrezzature, sebbene alcuni fornitori accettino prototipi più piccoli utilizzando attrezzature per prototipi a basso costo.
Quanto tempo occorre per produrre un nuovo stampo per la fusione delle parti
Il tempo di realizzazione dell'attrezzatura varia generalmente da 4 a 8 settimane per uno stampo moderatamente complesso, a seconda delle dimensioni della parte, del numero di cavità e della necessità di slitte o sollevatori.
Le parti pressofuse possono essere riciclate
Sì, gli scarti di alluminio, zinco e magnesio generati durante la rifilatura possono essere rifusi e riutilizzati in cicli di produzione futuri, rendendo la pressofusione un processo relativamente efficiente in termini di risorse.
Qual è la differenza tra parti pressofuse e parti lavorate a CNC
Parti in pressofusione are formed by injecting molten metal into a die, making them cost effective at high volume, while CNC machined parts are cut from solid stock, making them better suited for low volume or highly customized designs.
Quale lega è la migliore per le parti leggere pressofuse
Le leghe di magnesio offrono la densità più bassa tra i comuni metalli per pressofusione, rendendole la scelta preferita quando la riduzione del peso è la massima priorità, come nel caso delle custodie di laptop o fotocamere.
Le parti pressofuse necessitano di post-elaborazione prima di poter essere utilizzate
Dipende dall'applicazione. Molte parti pressofuse possono essere utilizzate come colate dopo la rifilatura, mentre altre richiedono la lavorazione meccanica su superfici di accoppiamento critiche, la placcatura per la resistenza alla corrosione o il rivestimento in polvere per l'aspetto e la protezione aggiuntiva.
Qual è la durata tipica di uno stampo per pressofusione
Uno stampo in acciaio utilizzato per la pressofusione dell'alluminio ben mantenuto può in genere produrre tra 100.000 e 500.000 parti prima che sia necessaria una ristrutturazione importante, mentre gli stampi utilizzati per la pressofusione dello zinco possono spesso superare 1 milione di cicli poiché lo zinco è meno abrasivo sull'acciaio per utensili.
È possibile saldare parti pressofuse
Le parti standard in alluminio pressofuso e zinco possono essere difficili da saldare convenzionalmente perché la porosità interna del gas intrappolata può causare difetti nell'area di saldatura, quindi vengono spesso utilizzati fissaggio meccanico, incollaggio adesivo o tecniche di saldatura specializzate.
La pressofusione è adatta sia per prototipi che per la produzione in serie
Gli utensili per la produzione completa sono generalmente riservati a volumi più grandi, ma molti fornitori offrono stampi prototipo a basso costo o utensili morbidi a cavità singola che consentono agli ingegneri di convalidare la progettazione delle parti pressofuse prima di impegnarsi nello stampo di produzione finale temprato, abbreviando il percorso complessivo dall'ideazione alla produzione su larga scala.
Considerazioni finali sulle parti pressofuse
Le parti pressofuse rimangono uno dei modi più efficienti per produrre componenti metallici precisi e ripetibili su larga scala. Comprendendo le fasi del processo, selezionando la lega giusta per la vostra applicazione, seguendo linee guida di progettazione valide e collaborando con un fornitore qualificato, i produttori possono ottenere parti di elevata qualità mantenendo bassi i costi unitari su grandi volumi di produzione.
Che tu stia progettando staffe automobilistiche, custodie elettroniche o alloggiamenti industriali, le parti pressofuse offrono un percorso comprovato dall'idea al prodotto finito. La combinazione di velocità, ripetibilità e libertà di progettazione è difficile da eguagliare con qualsiasi altro processo di formatura dei metalli una volta che il volume di produzione giustifica l'investimento in attrezzature, ed è esattamente il motivo per cui le parti pressofuse continuano ad essere specificate in una gamma così ampia di settori anno dopo anno.
Ultime notizie
Ulteriori informazioni sulle novità del settore
-
21
Sep
 lega di zinco vs alluminio: applicazioni, criteri di selezione e guida praticaPer gli acquirenti OEM che confrontano la lega di zinco e l'alluminio pressofusione , la scelta del materiale è solitamente guidata da quattro variabili: dimensione della parte, ...
-
28
Sep
Lega di zinco Zamak 3: proprietà, applicazioni di pressofusione e guida alla selezione per gli OEMQuando una parte metallica richiede una geometria complessa, tolleranze strette e una buona finitura superficiale a un costo ragionevole, Zamak 3 è spesso la prima scelta degli ingegneri dei mat... -
26
Oct
Fusione di un motore: materiali, processi e pressofusione spiegati per gli OEMChiedi a dieci persone cosa significa lanciare un motore e otterrai dieci immagini diverse. Si vede un mestolo di ferro fuso che cade in uno stampo di sabbia. Un'altra raffigura il braccio ... -
16
Jul
Guida tecnica completa: cosa sono i componenti di pressofusione di alluminio e panoramica completa dei processi di pressofusione delle leghe di alluminioSommario Definizione diretta Processo di produzione Cosa sono i componenti ...
Che tu sia un acquirente o un partner di sviluppo, ci impegniamo a fornirti una soluzione affidabile.
LINK AI PRODOTTI
- Prodotti in lega di alluminio
- Prodotti di pressofusione di leghe di zinco
- Prodotti di pressofusione di leghe di magnesio
Cellulare
Servizio clienti
RICHIEDI UN PRECVENTIVO
CONTATTACI
Tel: +86-574-86108662
Mobile: +86-15869318110 / +86-15988651610
E-mail: info@debangmould.com
Whatsapp: +61 425 630 715
+86 18067123332
+8615988651610
Add: N. 1 Tianxing Road, distretto di Beilun del parco scientifico e tecnologico di Daqi, città di Ningbo, provincia di Zhejiang, Cina
Copyright© Zhejiang Debang Intelligent Technology Co., Ltd. Tutti i diritti riservati.
 Produttori di pressofusione OEM/ODM