

lega di zinco vs alluminio: applicazioni, criteri di selezione e guida pratica
 2026.09.21
 Novità del settore
Per gli acquirenti OEM che confrontano la lega di zinco e l'alluminio pressofusione , la scelta del materiale è solitamente guidata da quattro variabili: dimensione della parte, obiettivi di peso, temperatura operativa e requisiti di finitura. La lega di zinco è il candidato più resistente per parti complesse e a pareti sottili che necessitano di una finitura placcata lucida. La lega di alluminio è l'opzione migliore quando il peso conta o quando la parte deve dissipare il calore o essere anodizzata. Queste quattro variabili risolvono la maggior parte delle controversie prima che venga emesso un preventivo.
Principali proprietà dei materiali in breve
Lo zinco e l'alluminio sono entrambi materiali collaudati per la pressofusione, ma i loro profili fisici differiscono in modi che influiscono direttamente sulla progettazione delle parti e sui costi di produzione. La tabella seguente riassume i valori esaminati più spesso dagli acquirenti OEM quando scelgono tra di loro.
| Proprietà | Lega di zinco | Lega di alluminio |
|---|---|---|
| Densità | ~6,6 g/cm³ | ~2,7 g/cm³ |
| Punto di fusione | 380-430°C | 580-660°C |
| Resistenza alla trazione | 250-320MPa | 230-360MPa |
| Conducibilità termica | ~100 W/m·K | ~110-130 W/m·K |
| Spessore tipico della parete | 0,5 mm e oltre | 1,5 mm e oltre |
| Resistenza alla corrosione | Buono, necessita di placcatura | Eccellente, può anodizzare |
Queste differenze producono conseguenze pratiche. Una parte in zinco può essere fusa con pareti sottili fino a 0,5 mm, mentre una parte in alluminio solitamente necessita di almeno 1,5 mm per riempirsi correttamente. Il divario di densità è importante nelle applicazioni dei veicoli in cui il peso aggiunto viene misurato rispetto al risparmio di carburante o agli obiettivi di autonomia. Il divario della temperatura di fusione influisce sulla durata degli utensili e sul tempo di ciclo, che a sua volta modifica l'economia per pezzo.
Peso e forza: cosa conta di più nella tua parte?
Iniziamo con la conclusione: se la parte è piccola e deve sopravvivere a un trattamento brusco, lo zinco fornisce una maggiore resistenza agli urti per unità di volume. Se la parte è più grande o montata su un gruppo mobile, il peso dell'alluminio diventa più prezioso. Lo zinco è circa 2,4 volte più denso dell'alluminio. Ciò significa che un alloggiamento in zinco ha circa il 60% in più di massa rispetto allo stesso volume in alluminio. Per i componenti stazionari, quella massa extra è spesso innocua. Per i gruppi rotanti o vibranti, influisce sulla fatica e sul dimensionamento dell'attuatore. La resistenza alla trazione è una sfida più serrata, con entrambi i materiali che raggiungono i 250 MPa o più a seconda della lega e del trattamento termico. Ma la tenacità delle sezioni sottili spinge verso lo zinco. È più probabile che l'alluminio si strappi se la parete è sottile e il punto di sollecitazione è acuto.
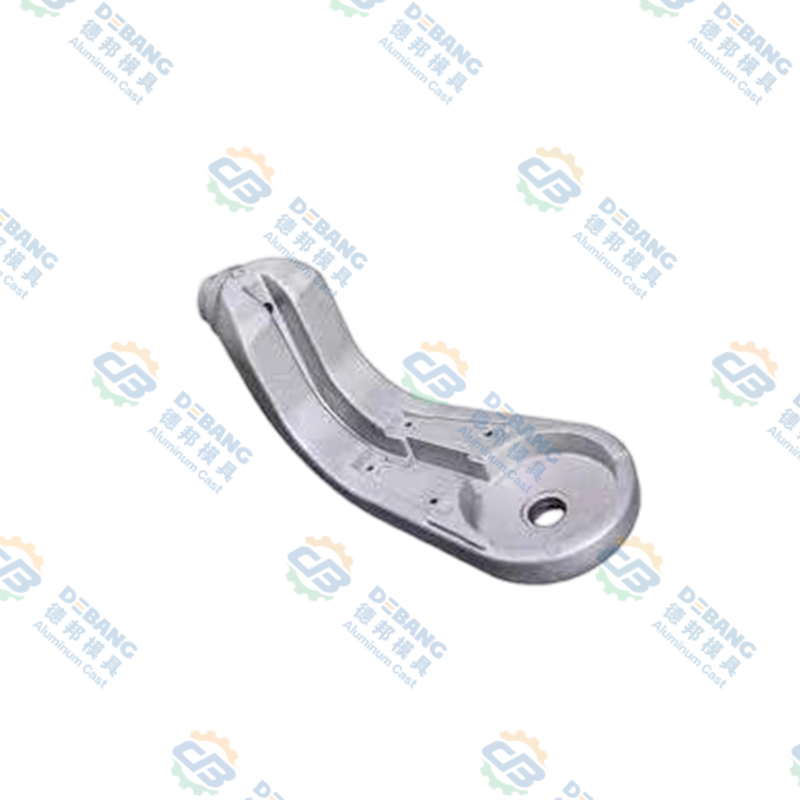
Gli alloggiamenti dei motorini dei tergicristalli automobilistici e i componenti della frizione illustrano bene il compromesso. L'alloggiamento del motorino del tergicristallo necessita di una parete resistente e sottile per evitare di aggiungere peso al gruppo del tergicristallo. L'alluminio può farlo se il muro rimane al di sopra di 1,5 mm. Lo zinco può diventare più sottile con un rischio di porosità inferiore. In pratica, entrambi i materiali producono parti tergicristallo affidabili, ma l’intento progettuale determina quale vince.
- Scegli lo zinco per parti compatte e dettagliate che richiedono tolleranze strette
- Scegli l'alluminio per alloggiamenti più grandi dove il risparmio di peso è importante
- Scegli lo zinco quando la parte richiede una finitura decorativa e lucida
- Scegli l'alluminio quando la parte sarà anodizzata per resistere all'usura
Prestazioni termiche e ambientali
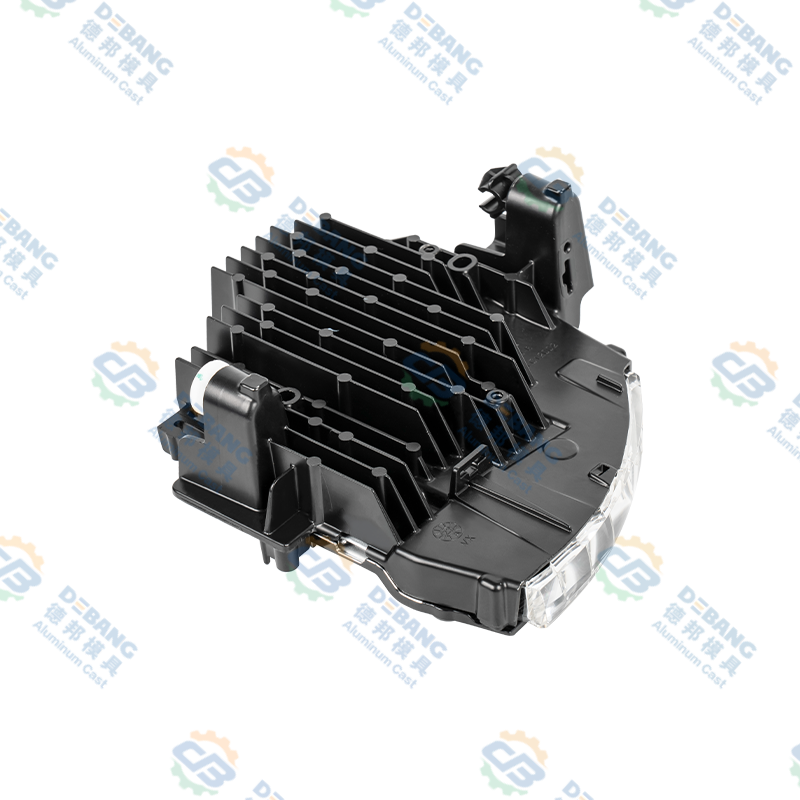
L'alluminio è la scelta più comune per le parti esposte a temperature operative elevate. Il suo intervallo di fusione è di circa 200°C superiore allo zinco, e la sua temperatura di servizio è corrispondentemente più alta. Per i dissipatori di calore dell'illuminazione automobilistica e l'elettronica di potenza raffreddati ad aria o liquido, l'alluminio viene solitamente utilizzato perché conduce il calore lontano dai dispositivi sensibili e resiste al rammollimento a temperature elevate. Anche lo zinco conduce il calore, ma la sua temperatura di servizio superiore è intorno ai 100-120°C per il servizio continuo, il che ne limita l'uso vicino a fonti di luce ad alta potenza o ai vani motore.
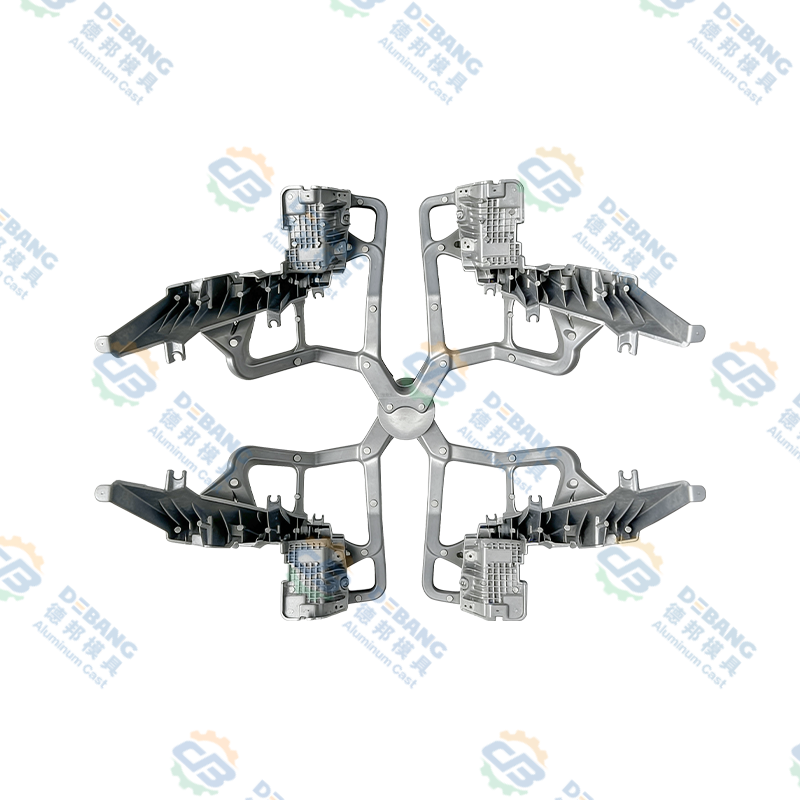
Per gli alloggiamenti di illuminazione posizionati vicino a file di LED o lampadine HID, il percorso termico dalla sorgente luminosa all'alloggiamento è più importante della finitura estetica. Questo è il motivo per cui molti dissipatori di calore per l'illuminazione automobilistica sono fusi in alluminio e perché gli acquirenti OEM chiedono regolarmente i risultati della simulazione termica prima di approvare un progetto.
Lo zinco può ancora essere utilizzato in applicazioni termiche quando la parte è piccola e il carico termico è basso. Un piccolo apparecchio di illuminazione in zinco a volte supera una staffa in alluminio più grande in termini di costo e stabilità dimensionale, purché la temperatura operativa rimanga all'interno dell'intervallo di sicurezza.
Differenze nel processo di pressofusione e durata degli utensili
Lo zinco ha un punto di fusione più basso, che si traduce in cicli di stampaggio più rapidi e una maggiore durata dello stampo. Uno strumento di pressofusione di zinco può produrre un milione o più di colpi prima che l'usura diventi evidente. L'alluminio, con il suo punto di fusione più elevato, attacca l'acciaio per utensili in modo più aggressivo; una tipica fustella in alluminio produce da 100.000 a 200.000 colpi prima che sia necessaria una ristrutturazione. Questa differenza è importante quando un programma ha un volume elevato, perché l'ammortamento degli utensili e i costi di manutenzione influenzano il prezzo del pezzo preventivato.
Il tempo di ciclo è un altro punto di separazione. Lo zinco si solidifica rapidamente e può essere espulso prima. L'alluminio richiede più tempo di raffreddamento. Per un componente di piccole dimensioni con pareti sottili, il ciclo dello zinco può essere significativamente più breve di quello dell'alluminio, il che aumenta la produttività a livello di cella. Per una parte in alluminio grande e pesante, il tempo del ciclo aumenta ulteriormente perché la cavità impiega più tempo per riempirsi e raffreddarsi. Gli acquirenti che confrontano i preventivi dovrebbero chiedere informazioni sul tempo di ciclo e sulla durata prevista dello stampo separatamente, poiché entrambi compaiono all'interno del costo unitario anche se non sono elencati come voci distinte.
Se si prevede che un programma venda un milione di unità all'anno, lo stampo di zinco potrebbe durare più di due o tre stampi di alluminio per tutta la durata del programma. Se il programma è una piccola tiratura di nicchia di 5.000 pezzi, il costo iniziale dello stampo prevale e il materiale con una produzione più semplice a basso volume potrebbe essere più attraente.
Finitura superficiale e resistenza alla corrosione
Lo zinco ha la reputazione di eccellente compatibilità con la placcatura. Una fusione di zinco può essere lucidata, placcata con nichel o cromo e verniciata per una finitura decorativa. Le leghe di zinco resistono bene alla corrosione anche senza placcatura, ma al metallo viene comunemente fornito un rivestimento per migliorarne l'aspetto e prolungarne la durata. La superficie liscia e priva di difetti prodotta dalle trafile di zinco facilita l'ottenimento di una finitura a specchio o quasi a specchio.
L'alluminio può anche essere rifinito in diversi modi, ma il metodo di finitura più prezioso è l'anodizzazione. L'alluminio anodizzato crea uno strato duro di ossido che resiste all'abrasione ed è disponibile in una gamma di colori. I getti di alluminio possono anche essere verniciati a polvere, verniciati o lasciati con una finitura opaca testurizzata. La domanda pratica per un acquirente OEM è quale finitura si aspetta il cliente. Se il pezzo è visibile e decorativo, lo zinco parte in vantaggio. Se la parte è funzionale e deve resistere all'esposizione a nebbia salina, sostanze chimiche o agenti atmosferici, l'alluminio anodizzato potrebbe resistere meglio.
Per gli alloggiamenti che supportano elementi di fissaggio e necessitano di stabilità dimensionale dopo il rivestimento, entrambi i materiali possono raggiungere tolleranze stabili. La differenza fondamentale è che le parti zincate solitamente mantengono tolleranze più strette nella produzione perché il processo di pressofusione è più ripetibile a pareti sottili.
Fattori di costo che gli acquirenti OEM dovrebbero confrontare
La vera questione del costo non è il prezzo per chilogrammo di metallo ma il costo totale per parte accettabile. È qui che la discussione cambia per ciascun acquirente.
- Costo del materiale: lo zinco è più costoso per chilogrammo rispetto all'alluminio, ma una parte in zinco può avere meno materiale tagliato perché la cavità si riempie in modo più efficiente in corrispondenza delle pareti sottili.
- Tempo di ciclo: i cicli di zinco sono più rapidi, riducendo la manodopera e i costi generali della macchina per parte.
- Durata degli utensili: le matrici in zinco durano più a lungo, quindi i costi di manutenzione per parte diminuiscono nel tempo.
- Operazioni secondarie: lo zinco necessita di meno rifilature e solitamente richiede meno lavorazioni meccaniche, mentre l'alluminio spesso necessita di sbavatura e talvolta di lavorazione CNC per raggiungere tolleranze ristrette.
- Tasso di scarto: lo zinco presenta un rischio di porosità inferiore nelle sezioni sottili, il che significa meno scarti. Gli scarti di alluminio possono presentarsi come porosità da gas o difetti di ritiro, aumentando il costo della qualità.
Per una parte visivamente esposta che necessita di bassa porosità e finitura brillante, lo zinco spesso offre il costo totale più basso. Per una parte strutturale in cui la riduzione del peso è la priorità, l'alluminio può comunque sovraperformare lo zinco anche se il suo tempo di ciclo è più lungo.
Scenari applicativi nel settore automobilistico e non solo
Le parti di illuminazione automobilistica sono uno degli esempi più chiari di pressione sulla selezione dei materiali. Un dissipatore di calore per l'illuminazione di un'auto deve essere sufficientemente leggero per il veicolo ma in grado di gestire termicamente il calore proveniente dalla sorgente luminosa. L'alluminio è il solito valore predefinito per il dissipatore di calore stesso. Tuttavia, i piccoli componenti di illuminazione in zinco, compresi i dissipatori di calore, sono ancora specificati nelle posizioni in cui l'emissione luminosa è inferiore e la parte è circondata da plastica o dove una fusione di zinco semplifica l'assemblaggio. La decisione di utilizzare lo zinco per un dissipatore di calore per l'illuminazione è solitamente guidata dalla necessità di una maggiore ripetibilità dimensionale e di una geometria sottile e complessa, non dalla pura capacità termica.
I sistemi di tergitura offrono un altro contrasto. L'alloggiamento del motorino del tergicristallo può essere fuso in alluminio per ridurre la massa sul braccio del tergicristallo, soprattutto nei moduli del tergicristallo anteriore. Una versione in zinco può essere preferita per il tergicristallo posteriore o per le parti meccaniche interne, dove la finitura galvanica e la precisione dimensionale riducono rumore e attriti.
I veicoli pesanti introducono stress termico. I componenti della frizione con olio siliconico per veicoli pesanti sono soggetti a temperature e coppie elevate e prolungate. L'alluminio è la scelta razionale per questi alloggiamenti perché disperde il calore e resiste al cedimento sotto carico.
Le motociclette e le attrezzature ricreative spesso combinano entrambi i materiali. Le pedane e i supporti del parafango privilegiano l'alluminio per ridurre il peso. Le piccole staffe e le coperture decorative preferiscono lo zinco per dettagli più fini e una finitura migliore.
Quadro decisionale finale per gli acquirenti
Prima di inviare una richiesta di offerta, applicare la seguente sequenza. Innanzitutto, elenca l'intervallo di temperature operative. Se la temperatura supera i 120°C per un periodo prolungato, l’alluminio è la strada più sicura. In secondo luogo, calcolare il peso massimo accettabile del componente. Se ogni grammo è importante per il risparmio di carburante o il carico utile, l’alluminio è l’unica opzione sensata. In terzo luogo, rivedere il disegno per lo spessore minimo della parete. Se il progettista richiede pareti da 0,5 a 1,0 mm, lo zinco è il materiale più resistente. In quarto luogo, decidere il traguardo. Se si tratta di una superficie decorativa cromata, vince lo zinco. Se si tratta di un rivestimento anodizzato colorato, vince l'alluminio.
Da valutare anche la candidatura. Per quanto riguarda i dissipatori di calore per l'illuminazione, l'alluminio è la scelta convenzionale nella maggior parte dei progetti di veicoli moderni. Per parti meccaniche fini e staffe complesse sullo stesso veicolo, lo zinco è spesso l'opzione più economica. Molti fornitori OEM di pressofusione supportano entrambi i materiali, il che significa che un buon partner può proporre il materiale in base alla funzione del pezzo, non al metallo che ha in stock.
Anche la garanzia della qualità gioca un ruolo. Quando lavori con un produttore che ha esperienza con entrambi i materiali, può fornire una solida serie di dati di riferimento, inclusi livelli di porosità, rapporti dimensionali e campioni di finitura di ciascuna famiglia di materiali, il che ti dà la sicurezza necessaria per prendere una decisione prima di impegnarti nell'attrezzatura.
Lista di controllo prima di effettuare l'ordine
- Definire l'intervallo di temperatura operativa e verificarlo rispetto al limite di servizio del materiale
- Impostare l'obiettivo di peso e confermare il volume della parte rispetto alla differenza di densità
- Confermare lo spessore minimo della parete e se il progetto è compatibile con la capacità di riempimento dell'alluminio
- Specificare la finitura superficiale richiesta e confermare la disponibilità di placcatura o anodizzazione
- Stimare il volume annuale, quindi calcolare l'ammortamento degli utensili e la durata prevista dello stampo per ciascun materiale
- Chiedere al fornitore dati campione su porosità, tolleranza e finitura prima dell'approvazione dell'utensile
Con queste risposte in mano, la decisione tra zinco e alluminio è solitamente semplice. Il materiale che meglio si adatta alla funzione del pezzo e all'ambiente applicativo diventa la risposta corretta, indipendentemente da quale lega sia più economica per chilogrammo.
Ultime notizie
Ulteriori informazioni sulle novità del settore
-
28
Sep
 Lega di zinco Zamak 3: proprietà, applicazioni di pressofusione e guida alla selezione per gli OEMQuando una parte metallica richiede una geometria complessa, tolleranze strette e una buona finitura superficiale a un costo ragionevole, Zamak 3 è spesso la prima scelta degli ingegneri dei mat...
-
16
Nov
Pressofusione di magnesio e alluminio: una guida pratica per i team di progettazioneChiedete a dieci ingegneri cosa distingue il magnesio dall'alluminio e di solito otterrete dieci varianti delle stesse tre parole: peso, costo, corrosione. Tutti e tre contano, ma nessuno d... -
12
Oct
Cast vs stampo: qual è la vera differenza? Una guida in inglese semplice per Die CasterLa maggior parte delle persone incontra queste due parole molto prima di mettere piede in una fabbrica. Spacchi una roccia, trovi una cavità perfetta a forma di conchiglia e qualcuno dice "quell... -
09
Nov
Magnesio nella lega di alluminio: come Mg controlla resistenza, fusione e corrosioneIl magnesio è il numero più piccolo sulla maggior parte dei certificati delle leghe di alluminio e spesso quello che decide il comportamento della parte. Pochi decimi di punto percentuale posson...
Che tu sia un acquirente o un partner di sviluppo, ci impegniamo a fornirti una soluzione affidabile.
LINK AI PRODOTTI
- Prodotti in lega di alluminio
- Prodotti di pressofusione di leghe di zinco
- Prodotti di pressofusione di leghe di magnesio
Cellulare
Servizio clienti
RICHIEDI UN PRECVENTIVO
CONTATTACI
Tel: +86-574-86108662
Mobile: +86-15869318110 / +86-15988651610
E-mail: info@debangmould.com
Whatsapp: +61 425 630 715
+86 18067123332
+8615988651610
Add: N. 1 Tianxing Road, distretto di Beilun del parco scientifico e tecnologico di Daqi, città di Ningbo, provincia di Zhejiang, Cina
Copyright© Zhejiang Debang Intelligent Technology Co., Ltd. Tutti i diritti riservati.
 Produttori di pressofusione OEM/ODM