

Blocchi motore in alluminio Fusione in sabbia: processo, vantaggi e considerazioni chiave
 2026.09.14
 Novità del settore
I blocchi motore in alluminio vengono fusi in sabbia perché il processo può produrre passaggi interni del refrigerante e transizioni tra pareti da sottili a spesse che la pressofusione fatica a replicare senza costose modifiche delle attrezzature. Questa breve risposta guida ogni decisione, dal prototipo alla produzione, e spiega perché la maggior parte dei programmi OEM inizia ancora con un blocco fuso in sabbia. Questo articolo spiega il processo, le scelte di lega e progettazione, i compromessi tra fusione in sabbia e pressofusione e cosa considerare prima di acquistare un blocco motore in alluminio o i componenti circostanti.
Perché la fusione in sabbia rimane uno standard per i blocchi motore in alluminio
Il motivo dominante è la camicia del refrigerante. Un blocco motore deve spostare il liquido di raffreddamento attraverso un labirinto di passaggi attorno a cilindri, valvole e condotti dell'olio. Nella fusione in sabbia, questi passaggi sono formati da nuclei di sabbia che vengono posizionati nello stampo e poi rotti dopo che il metallo si è solidificato. Ciò offre ai progettisti la completa libertà di indirizzare il raffreddamento dove è necessario. Uno strumento di pressofusione, al contrario, utilizza anime permanenti in acciaio che devono essere estratte dalla cavità in linea retta. I passaggi curvi complessi non sono pratici e qualsiasi tentativo di lavorarli successivamente aumenta i costi e può indebolire la parte.
Un altro motivo è l’affaticamento termico. I blocchi motore in alluminio funzionano a temperature elevate e subiscono rapidi cicli di riscaldamento e raffreddamento. La fusione in sabbia produce una velocità di raffreddamento nello stampo relativamente lenta, che aiuta a evitare l'intrappolamento del gas e consente una microstruttura più duttile. Il risultato è un blocco in grado di assorbire i cicli termici senza rompersi così facilmente come alcune pressofusioni ad alta pressione.
Anche il costo conta. Gli utensili per la sabbia sono significativamente meno costosi degli utensili per la pressofusione. Per un nuovo programma di motore, soprattutto durante le fasi di prototipo e validazione, la fusione in sabbia consente di testare progetti con cavità multiple senza commissionare uno stampo di produzione completo. Anche a volumi moderati, il costo totale degli utensili per sabbia più il costo del nucleo spesso supera il costo ammortizzato di uno stampo che può costare centinaia di migliaia di dollari. Quando un progetto è congelato e il volume è elevato, alcuni programmi passano allo stampo semipermanente o alla fusione a bassa pressione, ma il punto di partenza rimane la sabbia.
Come funziona la fusione in sabbia per blocchi motore in alluminio
Il processo inizia con la creazione del nucleo. Per un blocco motore, in genere sono necessari diversi nuclei: uno per la camicia del liquido di raffreddamento, uno per la cavità della pompa dell'acqua e uno per gli alesaggi dei cilindri. Questi nuclei sono costituiti da sabbia silicea mescolata con un legante. I processi Cold Box e Hot Box sono comuni. In molte moderne officine di attrezzeria, le anime vengono prodotte anche utilizzando la stampa 3D, che consente una rapida iterazione sulla geometria interna senza alcun modello fisico.
- Realizza i nuclei per la camicia del liquido di raffreddamento, la cavità della pompa dell'acqua e gli alesaggi dei cilindri.
- Costruisci lo stampo attorno al modello esterno.
- Posizionare i nuclei nello stampo e chiuderlo.
- Versare l'alluminio fuso attraverso un sistema di colata controllato.
- Scuotere il blocco dopo la solidificazione e rimuovere i nuclei.
- Tagliare il cancello e i montanti, trattare termicamente e lavorare le superfici critiche.
Poiché la fusione in sabbia ha una superficie ruvida e un intervallo di tolleranza dimensionale più ampio rispetto alla pressofusione, dovresti aspettarti un margine sovradimensionato di circa 3-5 mm sulle superfici principali che verranno rimosse.
Selezione della lega e considerazioni sulla progettazione
La maggior parte dei blocchi motore in alluminio pressofuso in sabbia utilizzano leghe di silicio-alluminio. A356 (Al-7Si-0,3Mg) è comune perché offre una buona combinazione di colabilità, lavorabilità e resistenza meccanica dopo il trattamento termico T6. A319 viene utilizzato anche quando la parte richiede una maggiore conduttività termica e una tenuta alla pressione leggermente migliore. La scelta della lega influisce sulle prestazioni di raffreddamento, sulla deformazione e sulla facilità con cui il blocco può essere lavorato.
Per il tuo design, presta attenzione allo spessore della parete. La fusione in sabbia può gestire sezioni da circa 3 mm fino a 20 mm, ma bruschi cambiamenti di spessore creano punti caldi che portano alla porosità da ritiro. Utilizzare raccordi e raggi generosi in ogni angolo interno. Assicurati che le impronte del nucleo, ovvero le caratteristiche che individuano e stabilizzano ciascun nucleo, siano sufficientemente robuste da resistere alla forza del metallo che scorre. Anche il sistema di iniezione è importante: un ingresso mal progettato può introdurre inclusioni di ossido che si manifestano come cricche da fatica durante i test del motore.
Quando valuti un blocco colato in sabbia, chiedi un rapporto di simulazione. Un buon fornitore dovrebbe eseguire analisi di riempimento e solidificazione per mostrare dove è probabile la porosità e come si comporteranno i nuclei. Qui è dove si separa un fornitore che si limita a versare il metallo da uno che è responsabile della qualità della fusione.
Fusione in sabbia e pressofusione: dove ogni processo vince
| Attributo | Colata in sabbia | Pressofusione |
|---|---|---|
| Parti tipiche | Blocchi motore, alloggiamenti di grandi dimensioni | Piastre di trasmissione, alloggiamenti motore, staffe |
| Geometria interna | Eccellente, utilizza nuclei consumabili | Limitato, le anime in acciaio devono ritirarsi |
| Costo degli utensili | Più in basso | Più in alto |
| Volume economico minimo | Prototipo a volume medio | Alto volume |
| Tolleranza dimensionale | Da CT8 a CT10 | Da CT5 a CT7 |
| Spessore tipico della parete | 3 mm e oltre | 1,5 mm e oltre |
Come mostra la tabella, la fusione in sabbia presenta un chiaro vantaggio quando sono necessarie geometrie interne complesse, bassi costi di attrezzaggio e un percorso favorevole ai prototipi. La pressofusione diventa la soluzione preferita quando il volume del pezzo è elevato, lo spessore delle pareti è ridotto e le dimensioni devono essere ripetibili. Per i blocchi motore, la camicia del refrigerante mantiene la fusione in sabbia in testa per quasi tutte le applicazioni.
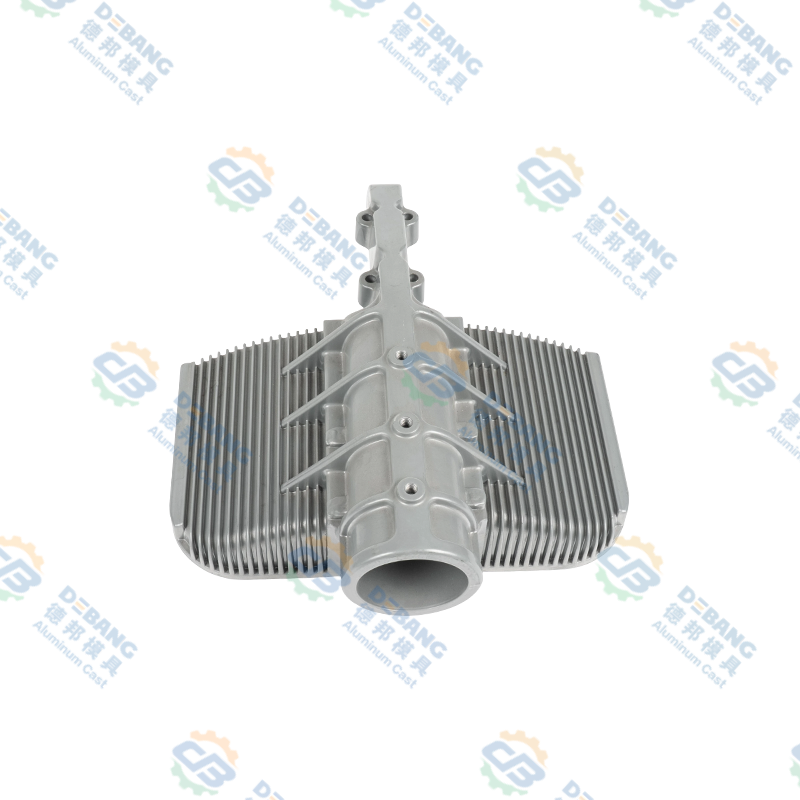
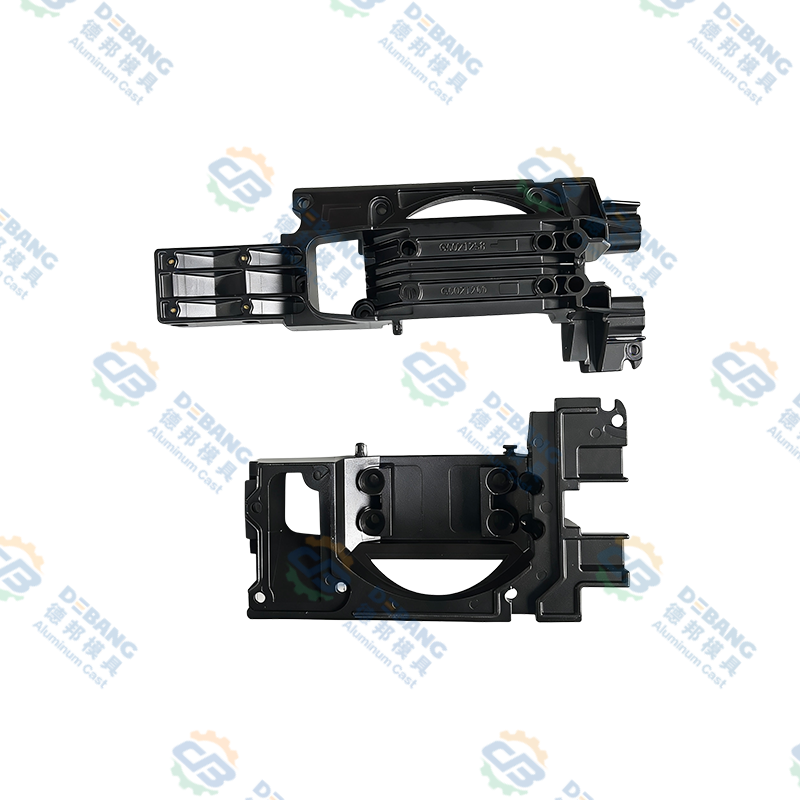
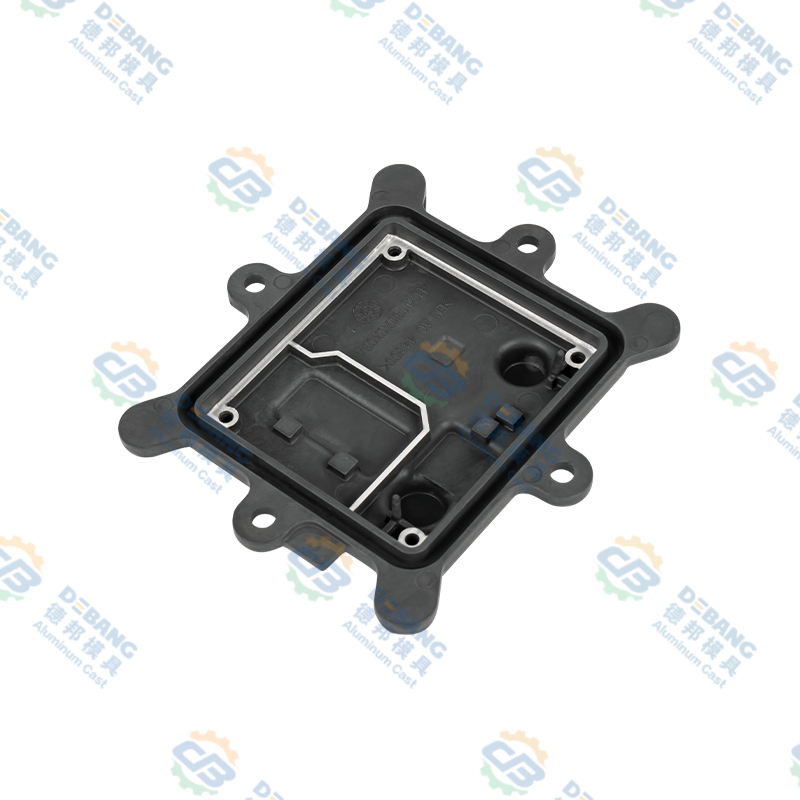
Tuttavia, la pressofusione svolge ancora un ruolo importante nel gruppo propulsore complessivo. Componenti come involucri motore e piani trasmissione in alluminio sono candidati perfetti per la pressofusione ad alta pressione. Spesso hanno pareti più sottili, passaggi interni più semplici e richiedono le tolleranze strette che la pressofusione offre su larga scala. In Debang Mould, è qui che concentriamo il nostro lavoro di pressofusione dell'alluminio. La nostra gamma di prodotti comprende involucri motore e piani trasmissione prodotti con la stessa mentalità di precisione che i programmi motore si aspettano.
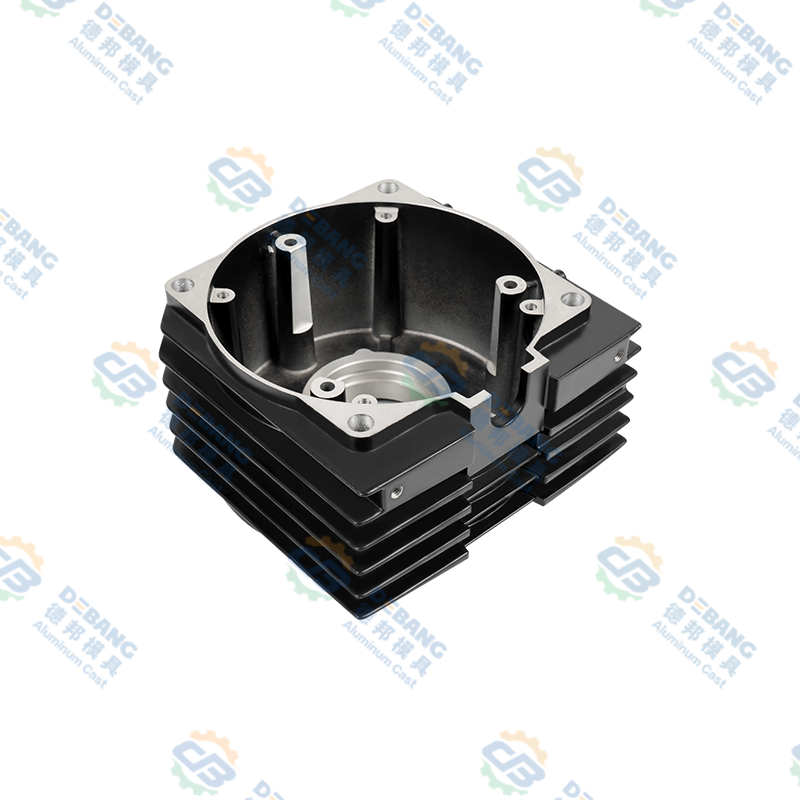
 Carter motore in alluminio pressofuso ad alta pressione per applicazioni di trasmissione Questo involucro del motore in alluminio sfrutta la pressofusione ad alta pressione per ottenere pareti sottili e tolleranze strette, integrandosi con i blocchi motore fusi in sabbia. Il suo design integrato e le alette di dissipazione del calore ottimizzate supportano prestazioni affidabili e una gestione termica efficiente nei gruppi propulsori dei veicoli. Visualizza il prodotto →
Quando si acquistano questi componenti del gruppo propulsore, la fusione in sabbia e la pressofusione non sono rivali: si completano a vicenda. I blocchi motore mantengono il metodo della sabbia, mentre le fusioni circostanti sfruttano la velocità della pressofusione e la finitura superficiale. Comprendere questa distinzione consente di negoziare tempi di consegna e costi più intelligenti per l'intero assemblaggio del motore.
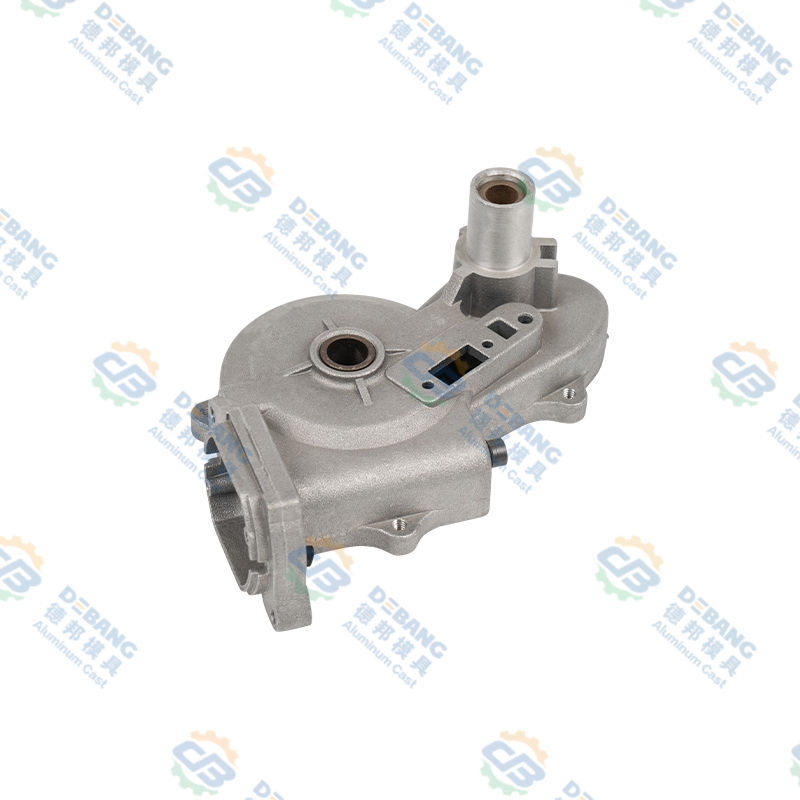
 Piastra di trasmissione di precisione in alluminio pressofuso per trasmissioni automobilistiche Questa piastra di trasmissione è prodotta tramite pressofusione ad alta pressione per garantire una produzione più rapida e una finitura superficiale superiore. Si integra con i componenti del motore più pesanti, consentendo un assemblaggio efficiente e un approvvigionamento conveniente per sistemi di trasmissione completi. Visualizza il prodotto →
Cosa cercare quando si acquistano parti del motore in alluminio
Iniziamo dal controllo del processo. La fusione in sabbia può generare porosità, ritiro e inclusioni di ossido, quindi un fornitore deve mostrarti un sistema di qualità documentato. In Debang Mold, la nostra pagina sulla qualità spiega come tracciamo le ispezioni dal materiale in entrata fino alla lavorazione finale. Lo stesso rigore si applica sia che la parte sia fusa in sabbia che pressofusa. Leggi qui il nostro controllo qualità .
Quindi considera la capacità di lavorazione. Un blocco motore non è finito quando esce dalla fonderia. Fori, facce e gallerie devono essere lavorati con precisione entro i micron. Un fornitore che offre lavorazioni interne riduce il parco fornitori e accorcia la catena di comunicazione. Debang Mold fornisce servizi integrati dalla progettazione di stampi, fusione, operazioni secondarie e lavorazione meccanica di precisione al trattamento superficiale e all'assemblaggio. Questo approccio unico è particolarmente utile quando si lancia un nuovo modello e si ha la necessità di comprimere i tempi di sviluppo.
Infine, il supporto tecnico è importante. Se il fornitore del pezzo fuso può aiutarvi a ottimizzare un progetto per la producibilità, eviterete costose seconde iterazioni. Ti consigliamo di discutere le tue esigenze con il nostro team prima che lo strumento venga ordinato. Contattaci per parlare della tua sfida di casting.
La fusione in sabbia rimane il modo più pratico per costruire blocchi motore in alluminio. Offre la libertà interna di creare passaggi di raffreddamento efficaci, la flessibilità degli utensili per l'iterazione e una microstruttura del materiale che resiste al calore. Allo stesso tempo, la pressofusione copre una serie diversa di parti del gruppo propulsore. Sia che tu stia lavorando sul blocco stesso o sulle fusioni attorno ad esso, la chiave è abbinare il processo alla geometria e al volume.
Ultime notizie
Ulteriori informazioni sulle novità del settore
-
16
Nov
 Pressofusione di magnesio e alluminio: una guida pratica per i team di progettazioneChiedete a dieci ingegneri cosa distingue il magnesio dall'alluminio e di solito otterrete dieci varianti delle stesse tre parole: peso, costo, corrosione. Tutti e tre contano, ma nessuno d...
-
02
Sep
Pressofusione di magnesio e alluminio: confronto tra densità, resistenza, costi e applicazioniUn ingegnere OEM che esamina un nuovo componente di un veicolo elettrico arriva a un bivio familiare: questo alloggiamento dovrebbe essere in magnesio o alluminio? La risposta non è mai una semp... -
09
Nov
Magnesio nella lega di alluminio: come Mg controlla resistenza, fusione e corrosioneIl magnesio è il numero più piccolo sulla maggior parte dei certificati delle leghe di alluminio e spesso quello che decide il comportamento della parte. Pochi decimi di punto percentuale posson... -
26
Oct
Fusione di un motore: materiali, processi e pressofusione spiegati per gli OEMChiedi a dieci persone cosa significa lanciare un motore e otterrai dieci immagini diverse. Si vede un mestolo di ferro fuso che cade in uno stampo di sabbia. Un'altra raffigura il braccio ...
Che tu sia un acquirente o un partner di sviluppo, ci impegniamo a fornirti una soluzione affidabile.
LINK AI PRODOTTI
- Prodotti in lega di alluminio
- Prodotti di pressofusione di leghe di zinco
- Prodotti di pressofusione di leghe di magnesio
Cellulare
Servizio clienti
RICHIEDI UN PRECVENTIVO
CONTATTACI
Tel: +86-574-86108662
Mobile: +86-15869318110 / +86-15988651610
E-mail: info@debangmould.com
Whatsapp: +61 425 630 715
+86 18067123332
+8615988651610
Add: N. 1 Tianxing Road, distretto di Beilun del parco scientifico e tecnologico di Daqi, città di Ningbo, provincia di Zhejiang, Cina
Copyright© Zhejiang Debang Intelligent Technology Co., Ltd. Tutti i diritti riservati.
 Produttori di pressofusione OEM/ODM