

Pressofusione nell'industria automobilistica: scelta della lega, tolleranze e selezione OEM
 2026.09.07
 Novità del settore
Un leader di un programma automobilistico una volta ci ha inviato delle piastre di trasmissione che continuavano a fallire i test di tenuta. Lo spessore delle pareti si è abbassato, sono apparse porosità e la linea di produzione si è fermata due volte a settimana. La soluzione non è stata un costoso aggiornamento materiale; era un partner per la pressofusione che controllava le attrezzature, i parametri di processo e l'ispezione fin dall'inizio. Quando un componente richiede geometria ripetibile, volume elevato e forma quasi perfetta, la pressofusione nel settore automobilistico è il processo che lo realizza e il suo successo dipende da chi controlla lo stampo.
Perché la pressofusione occupa un posto fondamentale nelle parti automobilistiche
La pressofusione inietta il metallo fuso in uno stampo di acciaio temprato ad alta pressione, tipicamente tra 1.500 e 25.000 psi, producendo forme complesse con tolleranze strette in un unico passaggio. Per le applicazioni automobilistiche, ciò significa che le fusioni possono includere pareti sottili, canali di raffreddamento, sporgenze e punti di montaggio senza operazioni di lavorazione separate.
Tre fattori rendono il processo difficile da sostituire nella produzione di veicoli. Innanzitutto, la capacità di ottenere una forma quasi netta riduce gli sprechi di materiale e le ore di lavorazione. In secondo luogo, i tempi di ciclo sono sufficientemente brevi da supportare programmi ad alto volume. In terzo luogo, la flessibilità della progettazione consente agli ingegneri di consolidare più componenti in un unico pezzo fuso, semplificando l'assemblaggio e riducendo il peso.
- Le sezioni di parete possono essere mantenute da 1,5 a 3,0 mm in alluminio con un design adeguato dello stampo.
- La ripetibilità dimensionale supporta l'assemblaggio robotizzato e il controllo rigoroso dell'impilamento.
- La riciclabilità dell'alluminio e del magnesio è in linea con gli obiettivi di sostenibilità dell'industria automobilistica.
Le architetture dei veicoli elettrici hanno aumentato la domanda di pressofusioni di alluminio negli involucri delle batterie, negli alloggiamenti dei motori e nei telai strutturali. L’industria sta anche esplorando la pressofusione integrata, a volte chiamata megacasting, per formare grandi sezioni di carrozzeria in un unico pezzo. Anche se queste grandi fusioni fanno notizia, il vantaggio quotidiano è più semplice: componenti affidabili nel sistema di raffreddamento, nel gruppo tergicristallo e nella trasmissione dove un guasto significa tempi di inattività.
Alluminio, zinco o magnesio: quale lega si adatta al tuo componente automobilistico
Prima che venga approvato il progetto di uno stampo, la scelta della lega determina la durata degli utensili, il tempo di ciclo, il peso della parte e i costi. Nella maggior parte dei casi, la decisione dipende dalla capacità di carico, dai piccoli dettagli complessi o dalla parte più leggera possibile.
| Lega | Densità (g/cm³) | Carico di snervamento tipico (MPa) | Usi automobilistici comuni |
|---|---|---|---|
| Alluminio (A380/ADC12) | 2.7 | 150-170 | Getti di motori, piastre di trasmissione, dissipatori di calore, alloggiamenti strutturali |
| Zinco (Zama 3) | 6.6 | 200-220 | Bracci dei tergicristalli, piccole staffe, meccanismi di bloccaggio, piccole parti complesse |
| Magnesio (AZ91D) | 1.8 | 140-160 | Telai del piantone dello sterzo, rivestimenti interni, alloggiamenti leggeri |
L’alluminio è la scelta predefinita per le parti strutturali e termiche automobilistiche perché bilancia robustezza, resistenza alla corrosione e peso a un costo accettabile. Le leghe di zinco brillano quando la geometria è piccola, complessa e richiede un'eccellente finitura superficiale e pareti sottili. Il magnesio offre la soluzione più leggera ma richiede scelte attente di rivestimento e assemblaggio per gestire la corrosione nell'ambiente del veicolo.
Componenti automobilistici pressofusi in tutto il veicolo
Sistemi di Gestione Termica e Illuminazione
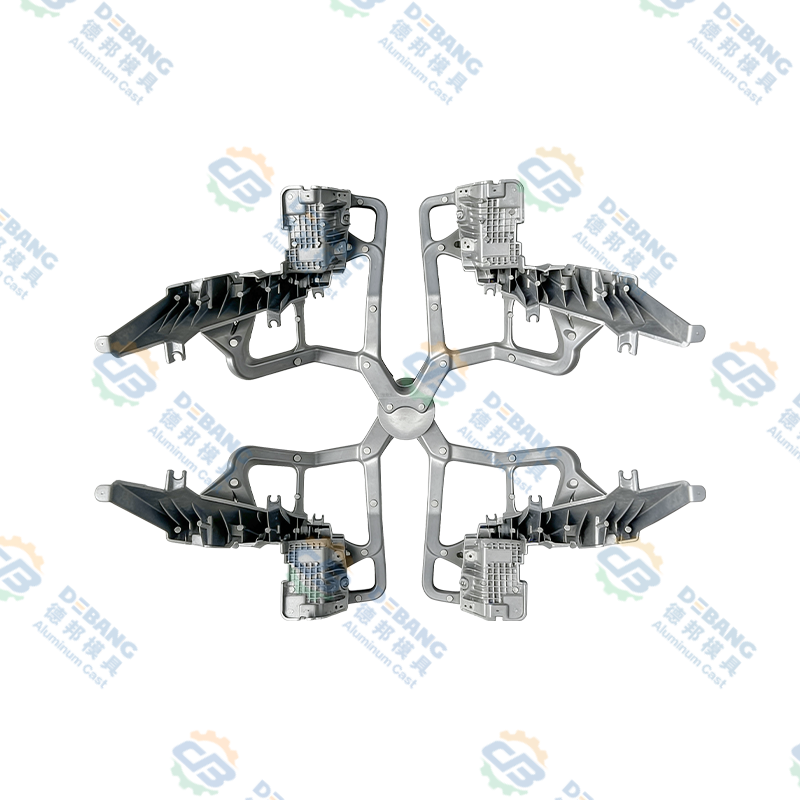
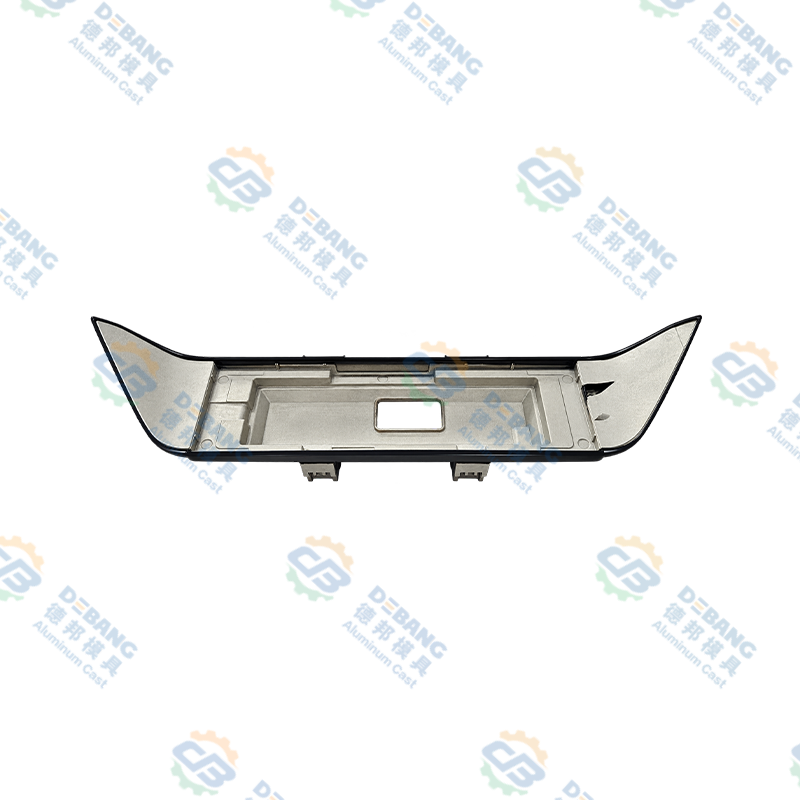
Le serie di luci e i moduli LED generano calore che deve essere dissipato per proteggere i componenti elettronici e mantenere l'emissione luminosa. Un dissipatore di calore in alluminio offre una buona conduttività termica e può essere dotato di alette o canali interni per aumentare la superficie. Nei gruppi di proiettori a LED, il dissipatore di calore è anche un elemento strutturale che mantiene allineate la lente e l'alloggiamento, quindi la precisione dimensionale è importante tanto quanto il trasferimento di calore.
 Dissipatore di calore pressofuso in lega di alluminio per illuminazione automobilistica Questo dissipatore di calore è progettato per gruppi di proiettori a LED, combinando la gestione termica con il supporto strutturale. Le alette e i canali in fusione massimizzano il raffreddamento mantenendo l'allineamento dell'obiettivo per prestazioni affidabili. Visualizza il prodotto →
Sistemi di tergicristalli e meccanismi esterni
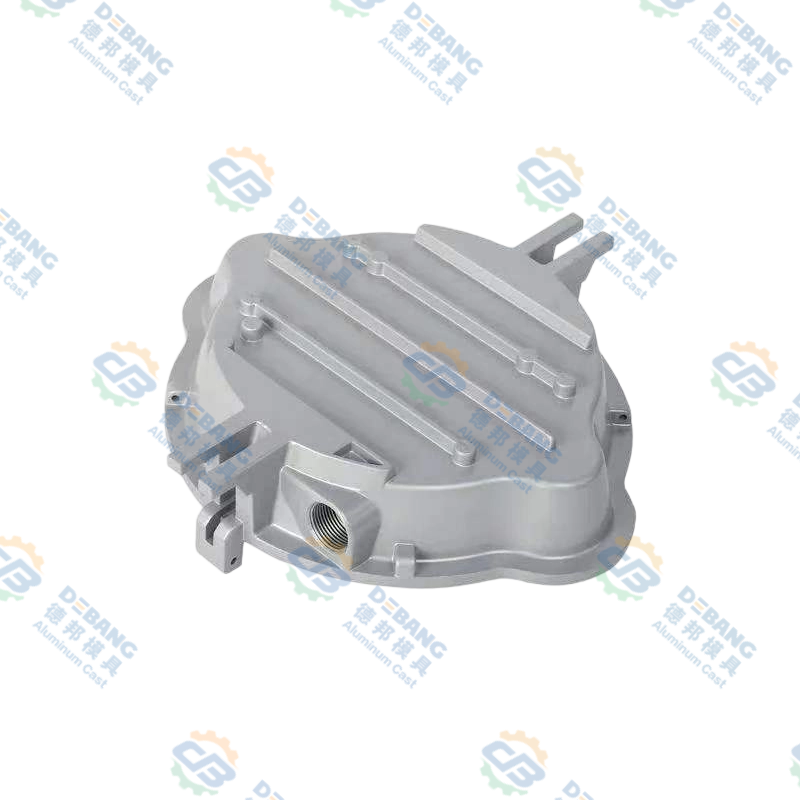
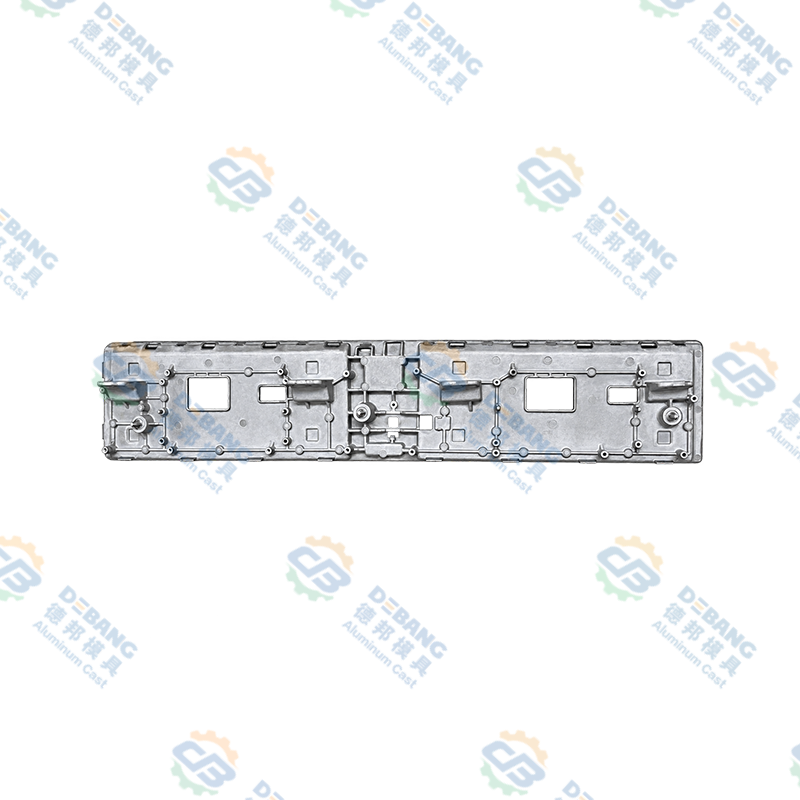
I motorini dei tergicristalli, i bracci dei tergicristalli e i relativi alloggiamenti sono soggetti a vibrazioni, umidità e sbalzi di temperatura. Le leghe di zinco offrono un'eccellente lavorabilità e possono fondere dettagli fini per i componenti del braccio del tergicristallo, mentre le pressofusioni di alluminio vengono utilizzate quando la parte necessita di maggiore rigidità o deve sopportare un carico più pesante. Un alloggiamento del motore fuso in alluminio mantiene il treno di ingranaggi concentrico e resistente agli urti, riducendo il gioco e il rumore sgradevole nel collegamento.
 Alloggiamento del motore del tergicristallo in alluminio pressofuso per il settore automobilistico Questo alloggiamento è prodotto tramite pressofusione di alluminio per garantire pareti uniformi e tolleranze strette. Offre resistenza alla corrosione e conduttività termica, proteggendo il motore dalle vibrazioni e dal calore per una maggiore durata. Visualizza il prodotto →
Gruppo propulsore, trasmissione e componenti strutturali
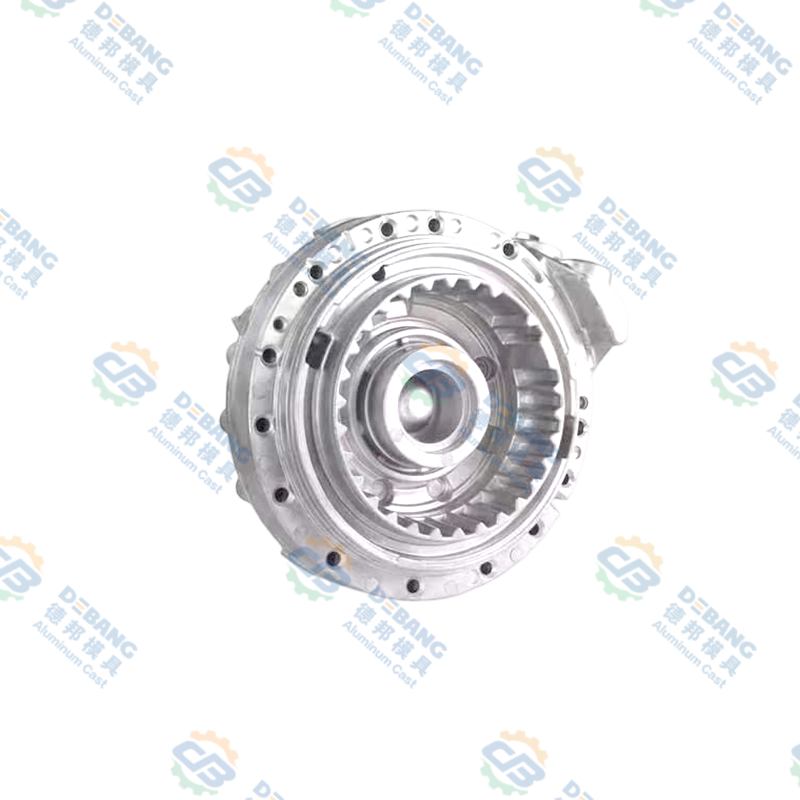
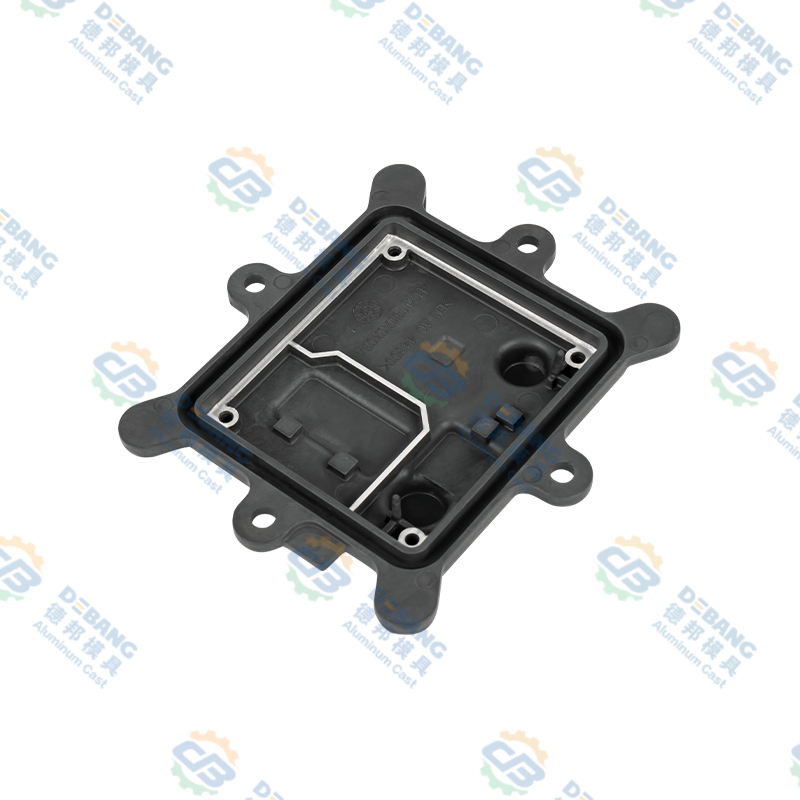
Le coppe della trasmissione e gli involucri del motore si affidano alla pressofusione per produrre involucri a tenuta di fluido e resistenti alla pressione. La fusione deve mantenere le superfici della guarnizione piatte entro tolleranze strette per evitare perdite. Le piastre di trasmissione in alluminio riducono il peso rispetto all'acciaio stampato e possono includere alette di raffreddamento integrate. Nei veicoli pesanti, i componenti della frizione con olio siliconico richiedono la stessa attenzione allo spessore delle pareti e alla pulizia per evitare la contaminazione dell'olio che altera le prestazioni della frizione.
 Piastra di trasmissione in alluminio pressofuso per veicolo Questa piastra di trasmissione è realizzata in lega di alluminio ad alta resistenza, fornendo una tenuta a tenuta di fluido e dissipazione del calore. Riduce il peso rispetto all'acciaio e supporta un raffreddamento efficiente in condizioni difficili. Visualizza il prodotto →
Tolleranze e regole di progettazione che impediscono costose rilavorazioni
Ogni dimensione su un disegno non è ugualmente importante. Un foro di montaggio che posiziona un sensore può essere tenuto con precisione, mentre una superficie cosmetica necessita solo di un intervallo di rugosità. Gli errori più costosi derivano dall'applicazione di tolleranze generali a ogni caratteristica. Una tolleranza realistica della pressofusione è spesso compresa tra ±0,25 e ±0,5 mm per le dimensioni generali, mentre le sporgenze critiche e le sedi lavorate possono raggiungere tra ±0,05 e ±0,1 mm attraverso le operazioni di finitura.
Diverse regole di progettazione evitano i problemi di produzione più comuni. Innanzitutto, evitare muri spessi e uniformi; si raffreddano lentamente e creano porosità da ritiro. Utilizzare invece nervature e una transizione continua tra le pareti. In secondo luogo, specificare angoli di spoglia da 1 a 2 gradi per l'alluminio e da 0,5 a 1 grado per lo zinco in modo che la parte si stacchi in modo pulito dallo stampo. In terzo luogo, mantenere i raggi degli angoli di almeno 0,5 mm per ridurre la concentrazione delle sollecitazioni e l'usura dello stampo. Quando si inseriscono queste regole in un'analisi di stack-up prima dell'avvio dell'attrezzatura, si evitano correzioni tardive che possono ritardare il programma di un veicolo.
Cosa valutare prima di scegliere un fornitore di pressofusione automobilistica
Il rischio nella pressofusione automobilistica non è la tolleranza della fusione in sé; è la mancanza di controllo a monte. Un fornitore che gestisce solo una macchina produrrà parti che vanno alla deriva. Un fornitore che progetta e possiede lo stampo, controlla il raffreddamento e mantiene un piano di qualità documentato ti garantirà la ripetibilità dell'intero programma.
- Capacità di progettazione dello stampo: disposizione del canale di raffreddamento, angoli di sformo, transizioni delle pareti e strategia di espulsione.
- Documentazione del processo: parametri di iniezione, temperatura di fusione, pressione di iniezione e registri della temperatura dello stampo.
- Operazioni secondarie: lavorazione meccanica, trattamento superficiale e assemblaggio sotto lo stesso tetto per ridurre il rischio della catena di fornitura.
- Sistema di qualità: metodi di ispezione , rapporti sul primo articolo e prevenzione dei difetti.
- Partnership a lungo termine: supporto tecnico durante le modifiche alla progettazione e capacità di incremento della produzione.
Quando valuti un fornitore, chiedi come gestisce la porosità nelle aree strutturali, come garantisce l'uniformità dello spessore delle pareti e come documenta le azioni correttive dopo una parte guasta. Queste risposte contano più del prezzo di un pezzo quotato.
Il punto pratico per gli OEM automobilistici
La pressofusione nel settore automobilistico non è un processo valido per tutti. Si tratta di una decisione riguardante la funzione del pezzo, i limiti della lega, il design dello stampo e il sistema di produzione dietro di esso. Quanto prima si coinvolge un partner di pressofusione nella fase di progettazione, tanto più facile diventa controllare lo spessore delle pareti, evitare spigoli vivi e specificare una zona di tolleranza realistica.
Presso Ningbo Beilun Debang Mold Technology, il nostro approccio è stato plasmato da oltre tre decenni di servizio ai programmi OEM, dai sistemi di illuminazione e tergicristalli alla trasmissione e ai componenti della carrozzeria. Uniamo la progettazione degli stampi, la realizzazione degli stampi, la fusione, la lavorazione meccanica, il trattamento superficiale e l'assemblaggio in un'unica catena di ingegneria. Se sei nel bel mezzo della convalida del progetto o dell'approvvigionamento, discuti il tuo progetto con il nostro team di ingegneri e confronta le tue aspettative di tolleranza con un piano di produzione realizzabile.
Ultime notizie
Ulteriori informazioni sulle novità del settore
-
21
Sep
 lega di zinco vs alluminio: applicazioni, criteri di selezione e guida praticaPer gli acquirenti OEM che confrontano la lega di zinco e l'alluminio pressofusione , la scelta del materiale è solitamente guidata da quattro variabili: dimensione della parte, ...
-
02
Sep
Pressofusione di magnesio e alluminio: confronto tra densità, resistenza, costi e applicazioniUn ingegnere OEM che esamina un nuovo componente di un veicolo elettrico arriva a un bivio familiare: questo alloggiamento dovrebbe essere in magnesio o alluminio? La risposta non è mai una semp... -
09
Nov
Magnesio nella lega di alluminio: come Mg controlla resistenza, fusione e corrosioneIl magnesio è il numero più piccolo sulla maggior parte dei certificati delle leghe di alluminio e spesso quello che decide il comportamento della parte. Pochi decimi di punto percentuale posson... -
28
Sep
Lega di zinco Zamak 3: proprietà, applicazioni di pressofusione e guida alla selezione per gli OEMQuando una parte metallica richiede una geometria complessa, tolleranze strette e una buona finitura superficiale a un costo ragionevole, Zamak 3 è spesso la prima scelta degli ingegneri dei mat...
Che tu sia un acquirente o un partner di sviluppo, ci impegniamo a fornirti una soluzione affidabile.
LINK AI PRODOTTI
- Prodotti in lega di alluminio
- Prodotti di pressofusione di leghe di zinco
- Prodotti di pressofusione di leghe di magnesio
Cellulare
Servizio clienti
RICHIEDI UN PRECVENTIVO
CONTATTACI
Tel: +86-574-86108662
Mobile: +86-15869318110 / +86-15988651610
E-mail: info@debangmould.com
Whatsapp: +61 425 630 715
+86 18067123332
+8615988651610
Add: N. 1 Tianxing Road, distretto di Beilun del parco scientifico e tecnologico di Daqi, città di Ningbo, provincia di Zhejiang, Cina
Copyright© Zhejiang Debang Intelligent Technology Co., Ltd. Tutti i diritti riservati.
 Produttori di pressofusione OEM/ODM