

Pressofusione di magnesio e alluminio: confronto tra densità, resistenza, costi e applicazioni
 2026.09.02
 Novità del settore
Un ingegnere OEM che esamina un nuovo componente di un veicolo elettrico arriva a un bivio familiare: questo alloggiamento dovrebbe essere in magnesio o alluminio? La risposta non è mai una semplice preferenza materiale. Il magnesio è circa il 34% più leggero dell'alluminio in volume, mentre l'alluminio offre una maggiore resistenza allo snervamento e una resistenza alla corrosione superiore. Se la parte trasporta un carico e vede schizzi sulla strada, l'alluminio è la soluzione predefinita più sicura. Se l’obiettivo principale è la riduzione della massa a un prezzo accettabile, il magnesio può vincere a condizione che i costi del trattamento superficiale e del rivestimento del ciclo di vita siano compresi nel budget.
Densità e peso: la prima leva
Il magnesio è il metallo strutturale più leggero disponibile in commercio. Con una densità di 1,74 g/cm³ rappresenta solo il 66% dei 2,70 g/cm³ dell'alluminio. Per una geometria della parte identica, una fusione di magnesio può essere circa da un quarto a un terzo più leggera della stessa fusione di alluminio. Questo è il motivo per cui il magnesio è diventato uno standard nei gusci dei laptop, nei corpi delle fotocamere e nei sistemi di staffe per veicoli elettrici, dove ogni grammo influisce sull'autonomia o sulla maneggevolezza.
| Proprietà | Leghe di magnesio | Leghe di alluminio |
|---|---|---|
| Densità (g/cm³) | 1.74 | 2.70 |
| Carico di snervamento (MPa) | 85-180 | 150-270 |
| Modulo di elasticità (GPa) | ~45 | ~70 |
| Conducibilità termica (W/m·K) | ~96 | 120-160 |
| Resistenza alla corrosione | Inferiore, da rivestire | Ossido naturale superiore |
| Lavorabilità | Eccellente | Bene |
| Costo tipico della materia prima ($/kg) | $ 3-6 | $ 2-4 |
La storia del peso, tuttavia, non è gratuita. Le leghe di magnesio costano di più al chilogrammo rispetto alle leghe di alluminio. Su un supporto piccolo, il risparmio di peso può essere di soli 200-400 grammi, il che raramente giustifica il materiale premium. Su un alloggiamento più grande, come il coperchio della trasmissione o il carter del motore, il risparmio cumulativo può essere di diversi chilogrammi per veicolo e il costo per chilogrammo risparmiato diventa più facile da difendere. Questi numeri costituiscono il punto di partenza della valutazione, non il verdetto. Il contesto dell'applicazione decide infine quale proprietà ha il peso maggiore.
Resistenza, rigidità e comportamento di carico
Le leghe di alluminio generalmente offrono carichi di snervamento più elevati rispetto alle leghe di magnesio. Molti gradi di alluminio pressofuso rientrano nell'intervallo 150-270 MPa, mentre le leghe di magnesio pressofuso offrono tipicamente 85-180 MPa. Per una parte con lo stesso spessore di parete, l'alluminio resiste a cedere a un carico maggiore. Questo vantaggio è importante per staffe, punti di montaggio e qualsiasi geometria che riceve forza meccanica diretta.
Il confronto cambia quando il peso viene mantenuto costante. La minore densità del magnesio consente a un ingegnere di aumentare lo spessore delle pareti producendo comunque una parte più leggera dell'equivalente fusione di alluminio. Questa libertà di progettazione è un vero vantaggio negli armadi a pareti sottili, dove la dimensione del contenitore è fissa ma la sezione trasversale della parete può essere regolata per recuperare rigidità.
Il punto in cui l’alluminio rimane in vantaggio è il modulo elastico. L'alluminio ha un modulo di circa 70 GPa contro 45 GPa del magnesio. Se un componente deve resistere alla deflessione sotto coppia senza modificare la sua geometria attuale, l'alluminio è la scelta più rigida. Se il componente è leggero e si inserisce in uno spazio compatto, il magnesio può soddisfare i requisiti di rigidità attraverso nervature, ottimizzazione delle porte e ispessimento strategico delle pareti.
Resistenza alla corrosione e trattamento superficiale: la visione a lungo termine
L'alluminio sviluppa uno strato di ossido naturale che resiste bene alla corrosione nella maggior parte degli ambienti automobilistici. Una fusione di alluminio verniciato o verniciato a polvere garantisce decenni di servizio all'aperto senza trattamenti superficiali supplementari. Questo è il motivo per cui le parti in alluminio compaiono nelle staffe del sottoscocca, nei gruppi dei tergicristalli e negli alloggiamenti della frizione che sono esposti ad acqua, sale e detriti stradali.
Il magnesio è più attivo dal punto di vista elettrochimico e non può essere lasciato nudo in un assemblaggio bagnato. Richiede un rivestimento di conversione, un'anodizzazione o un rivestimento in polvere durevole. Oggigiorno i rivestimenti di conversione privi di cromo sono comuni, ma il processo aggiunge passaggi, requisiti di tolleranza e costi di ispezione. Ogni ulteriore passaggio di rivestimento crea anche un nuovo potenziale di difetti che un team di qualità deve individuare.
Per gli appalti, il costo del rivestimento non è una voce piccola. Un alloggiamento in magnesio può aumentare del 10-15% i costi di produzione per il trattamento superficiale rispetto a una parte in alluminio verniciato. Nel corso di un ciclo di vita di cinque anni, un componente in magnesio ben rivestito può funzionare altrettanto bene e il risparmio di peso può ridurre l'usura delle parti adiacenti e dei carichi delle sospensioni. La vera domanda è se il programma sarà in grado di assorbire tale costo iniziale.
Differenze di pressofusione e lavorazione
Sia il magnesio che l'alluminio vengono fusi in macchine per pressofusione a camera fredda. Entrambi supportano geometrie complesse, tolleranze strette e produzione in grandi volumi. Le differenze appaiono più marcate nelle operazioni secondarie.
Il magnesio è uno dei materiali più lavorabili nel portafoglio pressofuso. Taglia rapidamente, produce trucioli corti e prolunga la durata dell'utensile. Ma la polvere sottile di magnesio è infiammabile, quindi i trucioli devono essere raccolti e conservati in condizioni controllate. In una struttura qualificata, questi rischi sono gestiti con un'adeguata manutenzione e soppressione degli incendi. Questo non è un motivo per rifiutare il magnesio, ma è un motivo per verificare il programma di sicurezza del fornitore prima di assegnargli un programma.
L'alluminio è più tollerante in officina. Non presenta lo stesso rischio di ignizione e può essere saldato, filettato e unito con metodi standard. Per una parte che richiede saldatura post-fusione o fissaggio strutturale a lungo termine, l’alluminio è la strada più semplice.
La finitura superficiale e la tolleranza dimensionale sono comparabili. In una matrice ben progettata, entrambi i materiali possono mantenere tolleranze tipiche di ±0,05-0,10 mm su sezioni inferiori a 100 mm. Le fusioni più grandi normalmente riducono la finestra di tolleranza a ±0,15-0,25 mm. Lo stampo stesso, non la lega, è solitamente il fattore limitante per la precisione.
Scelte specifiche dell'applicazione per componenti comuni
Illuminazione automobilistica e gestione termica
I gruppi di proiettori a LED si affidano a percorsi termici efficienti per mantenere la sorgente luminosa entro la temperatura operativa. La conduttività termica dell'alluminio di 120-160 W/m·K rispetto ai 96 W/m·K del magnesio rende l'alluminio lo standard per i dissipatori di calore. Se il modulo di un faro ha una potenza di 25-30 W, un dissipatore di calore in alluminio può essere più piccolo, più leggero di per sé e più economico da produrre rispetto a un componente in magnesio con capacità di raffreddamento equivalente.
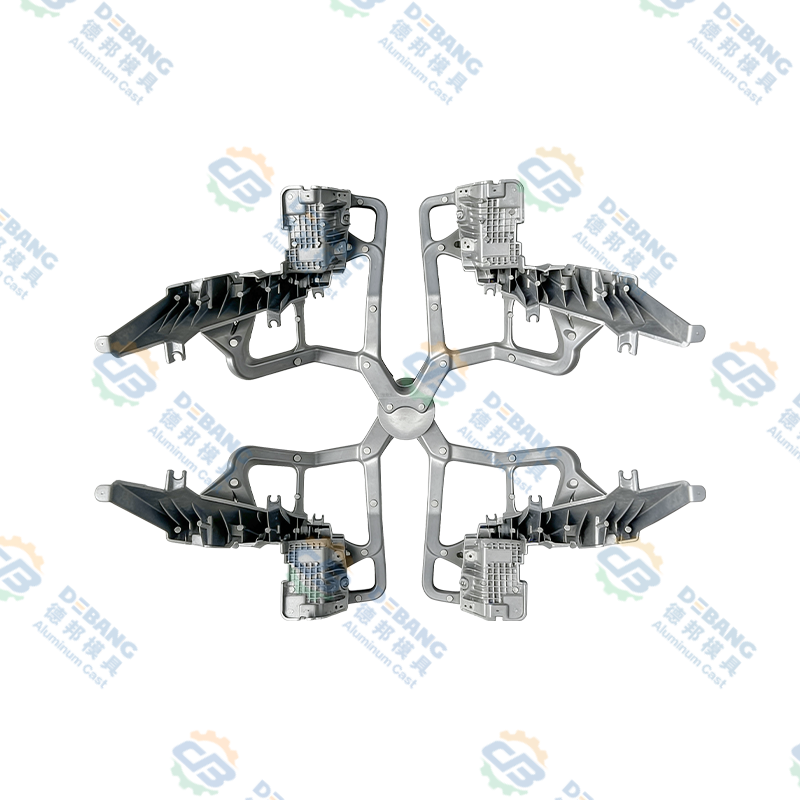
Dissipatore di calore in lega di alluminio per moduli fari a LED per autoveicoli La conduttività termica superiore dell'alluminio consente un dissipatore di calore più piccolo e leggero per i gruppi di fari a LED. Questo radiatore pressofuso massimizza la superficie con alette e canali, garantendo un'efficiente dissipazione del calore a livelli di potenza di 25-30 W, rendendolo una scelta conveniente rispetto al magnesio.Visualizza prodotto →Sistemi di tergicristalli e alloggiamenti motore
I bracci dei tergicristalli sono parti strutturali portanti che trasferiscono la coppia dal motore alla lama. In questo ruolo, la rigidità dell'alluminio vince a parità di spessore della parete. Gli alloggiamenti del motorino del tergicristallo, tuttavia, possono essere fusi in entrambi i materiali. Molti OEM scelgono l'alluminio per un costo del materiale inferiore e prestazioni contro la corrosione. Il magnesio può ridurre la massa dell'alloggiamento di quasi il 30% quando l'architettura del veicolo utilizza già strutture a pareti sottili.
Componenti del gruppo propulsore di grandi dimensioni
Le coppe della trasmissione, i carter del motore e gli alloggiamenti della frizione in olio siliconico sopportano un carico significativo e necessitano di un materiale robusto a un costo competitivo. L'alluminio domina qui perché la parte è grande, lo stress è reale e il risparmio di peso derivante dal magnesio potrebbe non giustificare il prezzo del materiale e il costo del rivestimento più elevati. Per un componente di un autocarro pesante, un chilogrammo risparmiato è molto meno prezioso di una garanzia anticorrosione garantita di cinque anni.
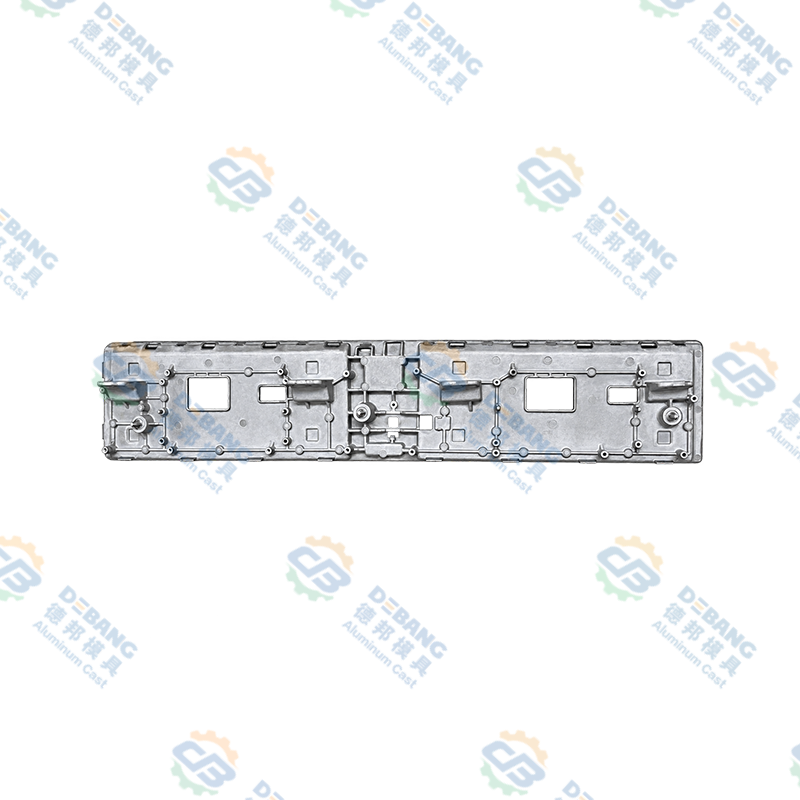
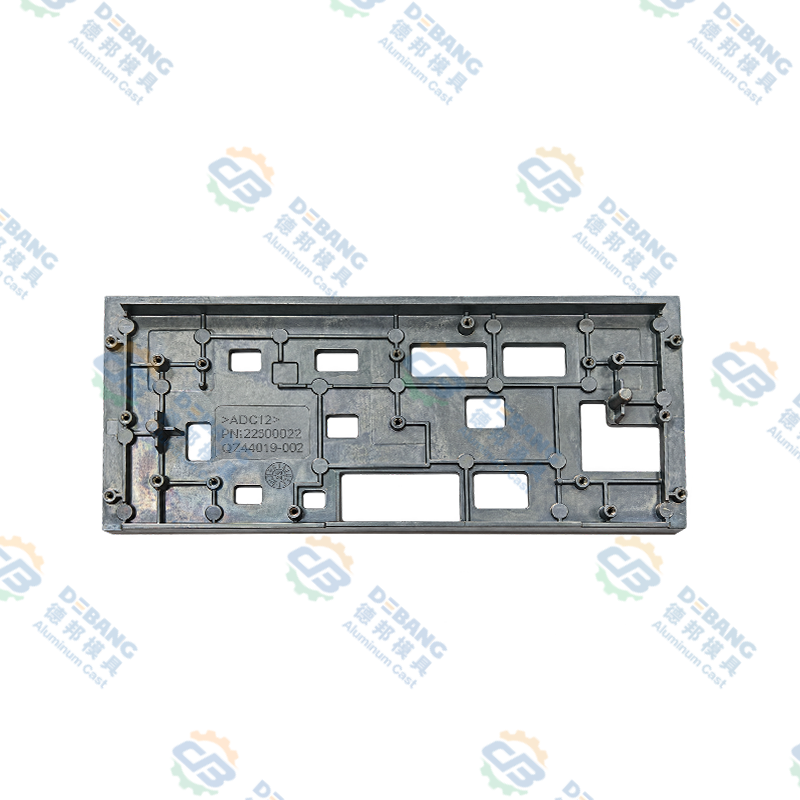
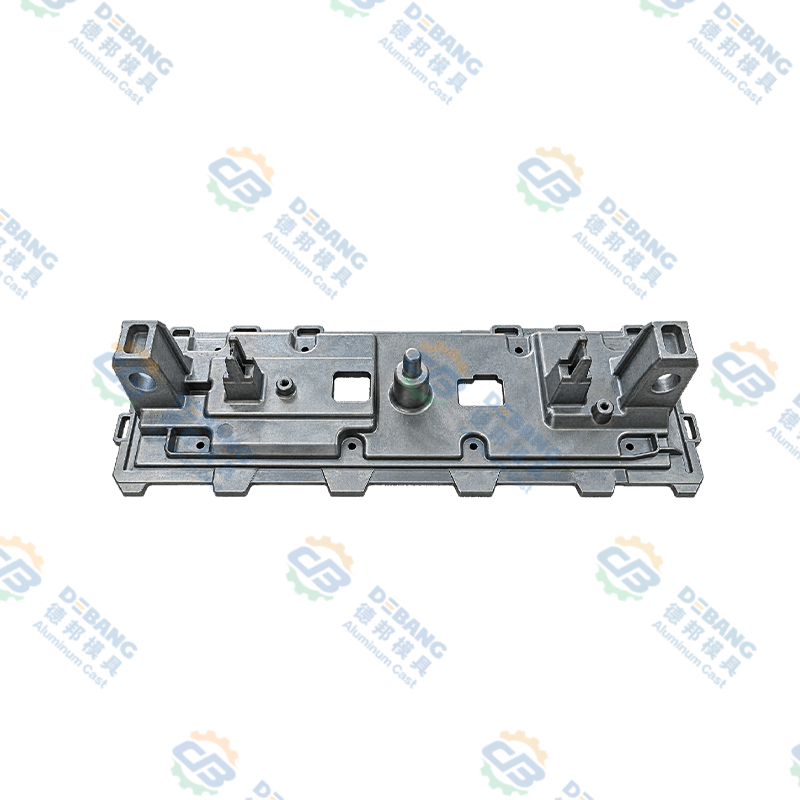
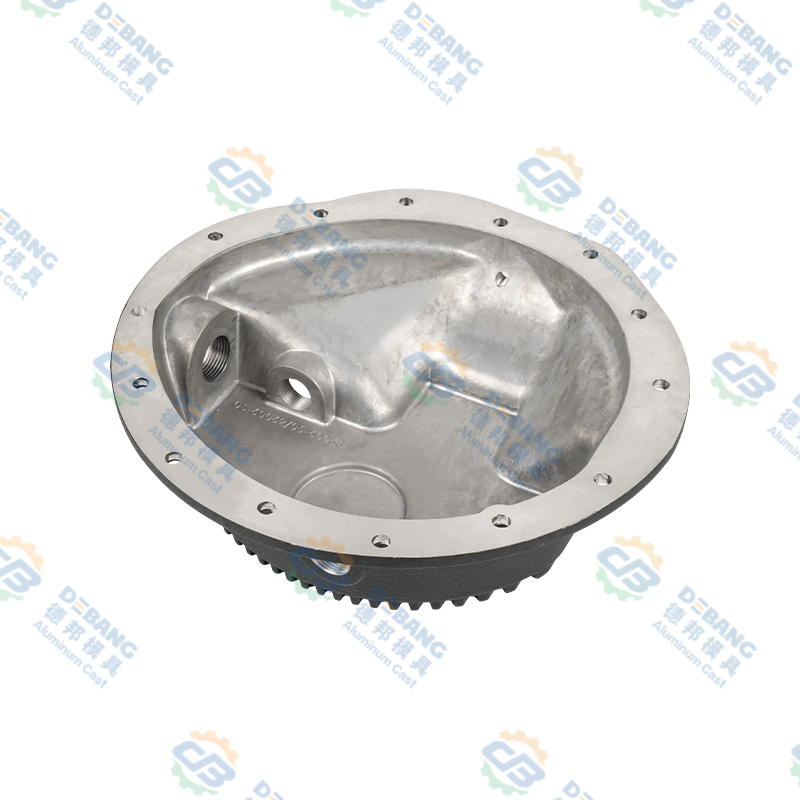 Piastra di trasmissione in pressofusione di alluminio per veicoli pesanti Le piastre di trasmissione in alluminio offrono una robusta capacità di carico e resistenza alla corrosione a un costo competitivo. Per componenti di grandi dimensioni e sollecitati come gli involucri del motore, la rigidità dell'alluminio e la garanzia anticorrosione superano il modesto risparmio di peso del magnesio, rendendolo la scelta pratica. Visualizza il prodotto →
Elettronica di consumo e ricambi per motocicli
All'interno del corpo macchina, una custodia in magnesio consente di risparmiare peso, aspetto importante per il cliente finale, e nasconde la sua superficie dietro una pelle verniciata. La stessa logica si applica agli alloggiamenti dei fari e alle pedane delle motociclette: carichi leggeri, esposizione minima agli spruzzi della strada e un visibile risparmio di peso. In questi segmenti il magnesio non è semplicemente competitivo; spesso è la scelta preferita.
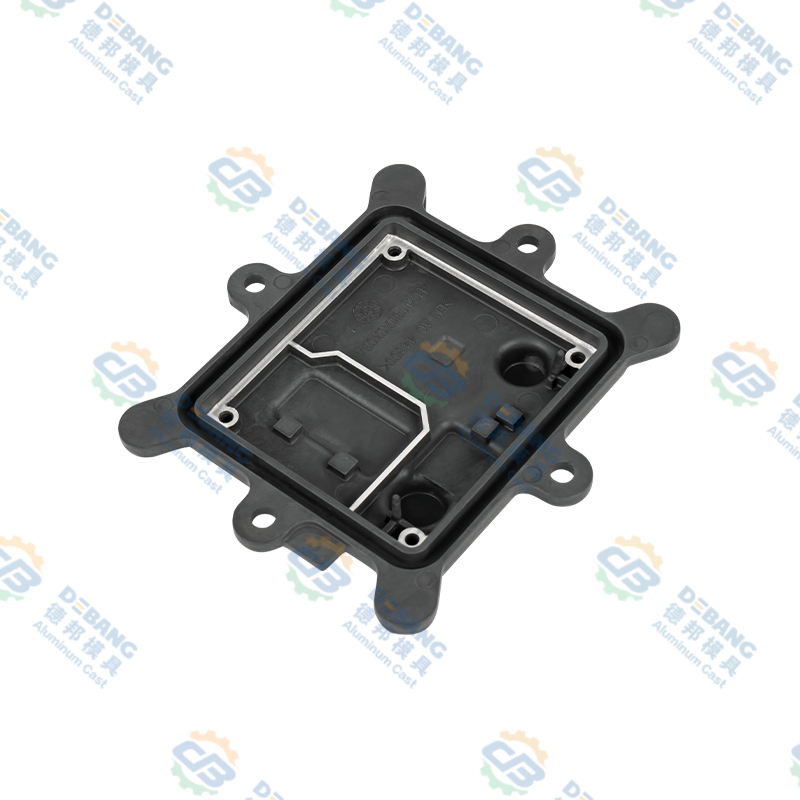
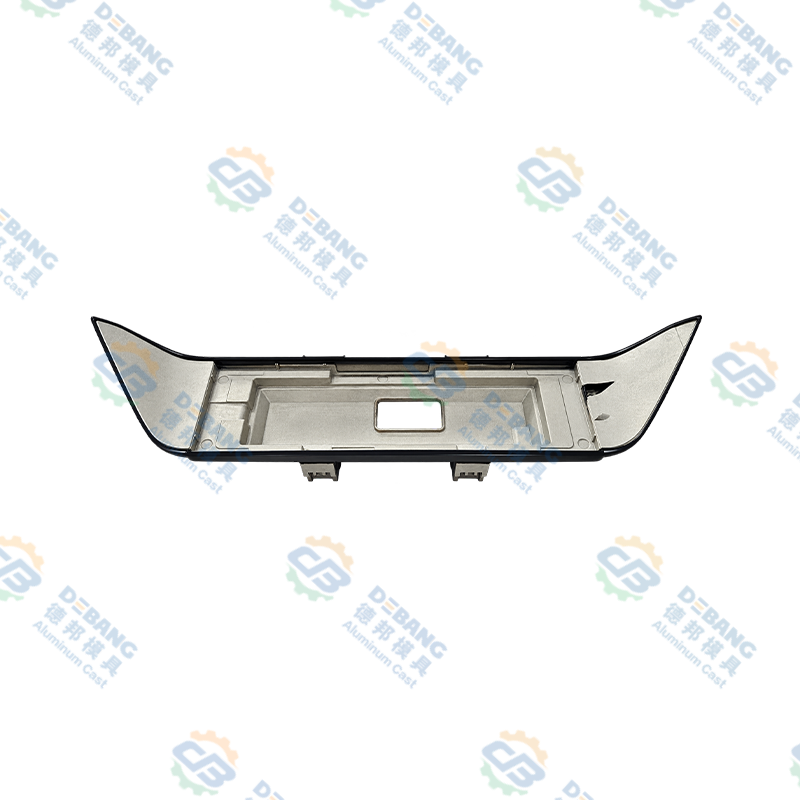
 Prodotti di pressofusione di leghe di magnesio per applicazioni leggere Le leghe di magnesio costano dai 3 ai 6 dollari al chilogrammo rispetto ai 2-4 dollari dell’alluminio, ma nelle parti visibili a basso carico, come gli alloggiamenti delle fotocamere e i fari delle motociclette, il risparmio di peso giustifica il prezzo più alto. Il costo totale allo sbarco deve considerare i compromessi relativi a materiale, rivestimento e produzione. Visualizza il prodotto →
Considerazioni sui costi per l'approvvigionamento
Il divario dei costi materiali è il primo numero che vedono gli acquirenti. Le leghe di magnesio generalmente vanno dai 3 ai 6 dollari al chilogrammo, mentre le leghe di alluminio vanno dai 2 ai 4 dollari al chilogrammo. Ma il costo del materiale è solo l'inizio del costo totale allo sbarco.
La lavorabilità del magnesio può ridurre i costi secondari della manodopera. Velocità di taglio più elevate e una maggiore durata dell'utensile possono compensare parte del premio in materia prima. Il requisito del rivestimento, tuttavia, aggiunge qualche dollaro per parte. Il confronto finale dipende quindi dal volume della parte, dallo spessore della parete e dalla complessità delle specifiche del trattamento superficiale.
Anche il valore degli scarti è diverso. I rottami di alluminio godono di economie di riciclaggio più consolidate e più forti. I rottami di magnesio possono essere riciclati, ma l’infrastruttura di raccolta, movimentazione e lavorazione è meno comune. Un fornitore che gestisce bene gli scarti può trasferire i risparmi all’acquirente, quindi vale la pena chiedersi come il negozio candidato gestisce i resi delle leghe.
Effettuare la selezione finale
Un modo pratico per formulare una decisione è iniziare con i requisiti funzionali della parte e procedere a ritroso.
- Qual è il ruolo principale della parte: portante o riduzione della massa?
- Il componente sarà esposto a spruzzi stradali, umidità o sale?
- Qual è la curva del costo unitario accettabile in base al volume annuo previsto?
Se la parte è strutturale ed esposta a condizioni di bagnato, l’alluminio è solitamente la risposta più rapida e a basso rischio. Se la parte è chiusa, relativamente piccola e sensibile alla massa, il magnesio merita una valutazione attenta. Per un involucro leggero, la versione in magnesio può sovraperformare in termini di peso senza sacrificare la durata.
Qualità e responsabilità dei fornitori
Per entrambi i materiali, il controllo del processo da parte del fornitore di pressofusione è importante quanto la scelta della lega. La consistenza dello spessore delle pareti, il controllo dell'angolo di sformo, il design del cancello e i limiti di porosità vengono applicati attraverso attrezzature e ispezioni. Un fornitore OEM affidabile dovrebbe fornire un rapporto DFM dettagliato in fase di preventivo, quindi fornire rapporti di ispezione del primo articolo per ogni nuovo strumento. I protocolli di garanzia della qualità seguiti in una fonderia seria sono gli stessi controlli che mantengono costanti sia le fusioni in magnesio che quelle in alluminio.
In una fonderia a servizio completo, la catena di produzione copre la progettazione degli stampi, la pressofusione, la lavorazione secondaria, la lavorazione meccanica di precisione, il trattamento superficiale e l'assemblaggio finale. Questo approccio basato su un unico fornitore elimina i rischi di trasferimento che spesso si verificano tra un'officina di fusione e un'azienda di lavorazione, soprattutto quando la scelta del materiale influisce sull'usura degli utensili e sulla preparazione della superficie.
La linea di fondo
La decisione tra magnesio e alluminio non è una risposta valida per tutti. Si tratta di un compromesso costo-per-funzione determinato dal peso, dalla protezione dalla corrosione, dalla produttività della lavorazione e dall'esposizione dell'applicazione nel mondo reale. Quando un acquirente e un fornitore lavorano insieme su una revisione DFM, entrambi i materiali possono essere valutati sui disegni reali delle parti e la scelta giusta di solito diventa chiara.
Per una valutazione specifica del pezzo, contatta un fornitore esperto di pressofusione con il disegno già in mano. Richiedi una raccomandazione sul materiale con il confronto dei costi precisato per volume unitario e sequenza di finitura. Questo è il modo più rapido per sapere quale lega effettivamente vincerà nella produzione.
Ultime notizie
Ulteriori informazioni sulle novità del settore
-
16
Nov
 Pressofusione di magnesio e alluminio: una guida pratica per i team di progettazioneChiedete a dieci ingegneri cosa distingue il magnesio dall'alluminio e di solito otterrete dieci varianti delle stesse tre parole: peso, costo, corrosione. Tutti e tre contano, ma nessuno d...
-
09
Nov
Magnesio nella lega di alluminio: come Mg controlla resistenza, fusione e corrosioneIl magnesio è il numero più piccolo sulla maggior parte dei certificati delle leghe di alluminio e spesso quello che decide il comportamento della parte. Pochi decimi di punto percentuale posson... -
21
Sep
lega di zinco vs alluminio: applicazioni, criteri di selezione e guida praticaPer gli acquirenti OEM che confrontano la lega di zinco e l'alluminio pressofusione , la scelta del materiale è solitamente guidata da quattro variabili: dimensione della parte, ... -
16
Jul
Guida tecnica completa: cosa sono i componenti di pressofusione di alluminio e panoramica completa dei processi di pressofusione delle leghe di alluminioSommario Definizione diretta Processo di produzione Cosa sono i componenti ...
Che tu sia un acquirente o un partner di sviluppo, ci impegniamo a fornirti una soluzione affidabile.
LINK AI PRODOTTI
- Prodotti in lega di alluminio
- Prodotti di pressofusione di leghe di zinco
- Prodotti di pressofusione di leghe di magnesio
Cellulare
Servizio clienti
RICHIEDI UN PRECVENTIVO
CONTATTACI
Tel: +86-574-86108662
Mobile: +86-15869318110 / +86-15988651610
E-mail: info@debangmould.com
Whatsapp: +61 425 630 715
+86 18067123332
+8615988651610
Add: N. 1 Tianxing Road, distretto di Beilun del parco scientifico e tecnologico di Daqi, città di Ningbo, provincia di Zhejiang, Cina
Copyright© Zhejiang Debang Intelligent Technology Co., Ltd. Tutti i diritti riservati.
 Produttori di pressofusione OEM/ODM