

Magnesio nella lega di alluminio: come Mg controlla resistenza, fusione e corrosione
 2026.11.09
 Novità del settore
Il magnesio è il numero più piccolo sulla maggior parte dei certificati delle leghe di alluminio e spesso quello che decide il comportamento della parte. Pochi decimi di punto percentuale possono aumentare il carico di snervamento di una pressofusione di decine di megapascal. Qualche decimo di troppo può lasciare la massa fusa ricoperta di scorie, rallentare il ciclo e produrre un componente che si gonfia la prima volta che entra in un forno di solubilizzazione.
Se si specificano, si acquistano, si lavorano o si fusi componenti in alluminio, vale la pena comprendere correttamente il magnesio. Spiega perché il foglio 5xxx resiste alla nebbia salina, perché l'A360 supera l'A380 in ambienti umidi e perché un dissipatore di calore LED ad alta potenza non può essere semplicemente realizzato con la lega per uso generale più economica disponibile sullo scaffale.
Quella che segue è una panoramica pratica del magnesio nella lega di alluminio: dove si trovano gli atomi, quanto ne trasporta ogni famiglia, cosa fa alla fusione e alla filiera e come un fonditore lo mantiene all'interno di una finestra che a volte è più stretta di 0,2 punti percentuali. Dal 1991 fondiamo alluminio e costruiamo stampi di precisione a Ningbo, quindi le note seguenti provengono dall'esperienza di produzione tanto quanto dai libri di consultazione.
Il ruolo del magnesio all'interno dell'alluminio
Il magnesio si dissolve nell'alluminio come soluto sostitutivo. Il suo atomo è più grande di quello dell'alluminio, quindi distorce il reticolo attorno ad esso e rende più difficile il movimento della dislocazione. Questo è il rafforzamento della soluzione solida e si manifesta quasi immediatamente in un test di trazione, anche a pochi decimi di punto percentuale.
Il magnesio rende anche l'alluminio trattabile termicamente, purché sia presente silicio o zinco. Nelle leghe Al-Mg-Si, magnesio e silicio si combinano in particelle Mg2Si durante l'invecchiamento artificiale. Nelle leghe Al-Zn-Mg la fase di rinforzo è MgZn2. In entrambi i casi, la quantità di magnesio che rimane disciolta dopo lo spegnimento determina la quantità di rinforzo disponibile successivamente.
C'è un limite, però. Nel sistema Al-Mg, la solubilità solida raggiunge ben oltre il 15% alla temperatura eutettica di 450°C, ma scende a una frazione percentuale a temperatura ambiente. Questo divario è ciò che rende le leghe 5xxx temprabili. È anche ciò che li rende vulnerabili alla sensibilizzazione: si mantiene una lega ad alto contenuto di magnesio tra circa 50°C e 200°C per un periodo sufficientemente lungo e la fase beta (Al3Mg2) precipita lungo i bordi dei grani, aumentando notevolmente il rischio di tensocorrosione. Per i lavori marini e offshore, questo è il motivo per cui il contenuto di magnesio è limitato e la temperatura di servizio viene monitorata.
Altre due proprietà fondamentali contano. Il magnesio è più leggero dell'alluminio (circa 1,74 g/cm³ contro 2,70 g/cm³), quindi l'aumento del contenuto di magnesio riduce leggermente la densità. E fonde a circa 650°C, vicino ai 660°C dell'alluminio, quindi si dissolve rapidamente quando aggiunto a un bagno e si ossida altrettanto rapidamente. La seconda metà della frase diventa molto importante in fonderia.
Le principali leghe di alluminio che utilizzano il magnesio
Quasi ogni famiglia di alluminio contiene magnesio, ma le quantità differiscono di un ordine di grandezza. La tabella seguente riassume gli intervalli che incontrerai più spesso.
| Famiglia | Mg tipico (peso%) | Trattabile termicamente | Gradi comuni | Utilizzo tipico |
|---|---|---|---|---|
| 1xxx (alluminio puro) | Sotto 0,05 | No | 1050, 1100 | Lamina, conduttori |
| 3xxx (Al-Mn) | Fino a 0,5 | No | 3003, 3004 | Lamiera scambiatore di calore, copertura |
| 5xxx (Al-Mg) | Da 0,5 a 5,5 | No | 5052, 5083, 5182 | Piastra marina, pannelli della carrozzeria, serbatoi |
| 6xxx (Al-Mg-Si) | da 0,4 a 1,2 | Sì | 6061, 6063 | Estrusi, cornici, staffe |
| 7xxx (Al-Zn-Mg) | da 1,0 a 2,9 | Sì | 7075, 7050 | Aerospaziale, strutture ad alta resistenza |
| Cast Al-Si-Mg | 0,2-0,7 | Sì (T5 or T6) | A356, A360, AlSi10Mg | Ruote, alloggiamenti, getti strutturali |
Leggi la tabella come un insieme di decisioni progettuali piuttosto che come una classifica. Le leghe 5xxx rinunciano alla trattabilità termica in cambio di un'eccellente resistenza alla corrosione, saldabilità e capacità di incrudimento. Le leghe 6xxx accettano una resistenza di picco inferiore in cambio di una facile estrusione e di una finitura anodizzata pulita. Le leghe 7xxx inseguono la massima resistenza disponibile nell'alluminio e ne pagano il prezzo con la protezione dalla corrosione che deve essere progettata fin dall'inizio.
Prestare attenzione anche al rapporto Mg:Si nella famiglia 6xxx. Il Mg2Si stechiometrico necessita di circa 1,73 parti di magnesio per una parte di silicio in peso. Le leghe con eccesso di silicio invecchiano più velocemente e raggiungono una resistenza maggiore; le leghe con eccesso di magnesio tendono ad anodizzare meglio. Tale rapporto è scelto deliberatamente per l'applicazione, non ereditato per caso.
Quanto magnesio? Un confronto visivo
I numeri diventano più facili da leggere come un'immagine. Il grafico seguente utilizza la stessa scala percentuale di peso per ciascuna famiglia.
Contenuto tipico di magnesio per famiglia di leghe (% in peso)
La caratteristica pratica è la larghezza delle finestre. Le leghe lavorate possono contenere diverse percentuali di magnesio e comportarsi comunque in modo prevedibile. Le leghe per pressofusione vivono in una fascia molto più ristretta: A360 è specificato tra 0,40 e 0,60% di Mg e ADC12 è generalmente mantenuto a 0,30% o inferiore. Tali limiti non sono arbitrari. Definiscono l'intervallo in cui la lega riempie una parete sottile, si stacca dallo stampo, si lavora in modo pulito e soddisfa le proprietà approvate dal cliente.
Un bagno che arriva allo 0,75% di Mg nell'A360 non è "un po' più forte". Non rientra nelle specifiche e si comporterà diversamente nello stampo, nel trattamento termico e sul campo.
Magnesio nelle leghe per pressofusione
Nella pressofusione il magnesio deve guadagnarsi il suo posto. Ogni decimo di punto percentuale cambia fluidità, comportamento all'ossidazione e prestazioni termiche, quindi gli sviluppatori di leghe lo trattano come uno strumento di precisione piuttosto che come un additivo sfuso.
| Lega | Silicio (%) | Rame (%) | Magnesio (%) | Carattere |
|---|---|---|---|---|
| A360 | 9.0-10.0 | 0,6 massimo | 0,40-0,60 | Migliore resistenza alla corrosione e robustezza rispetto all'A380 |
| A380 | 7.5-9.5 | 3.0-4.0 | 0,10 massimo | Cavallo da lavoro per tutti gli usi, ottima lanciabilità |
| ADC12 | 9.6-12.0 | 1,5-3,5 | 0,30 massimo | Ampiamente usato, colabilità e costo bilanciati |
| AlSi10Mg | 9.0-11.0 | 0,10 massimo | 0,20-0,50 | Getti strutturali trattabili termicamente ad alta integrità |
Il contrasto tra A360 e A380 è l’esempio più chiaro. L'A380 fa affidamento sul rame per la sua resistenza ed è il cavallo di battaglia per tutti gli usi del settore: cola magnificamente e si lavora facilmente, ma il suo contenuto di rame funziona contro in ambienti umidi o salini. A360 mantiene un basso livello di rame e aggiunge magnesio, che offre una migliore resistenza alla corrosione e un comportamento leggermente migliore alle temperature elevate, con un piccolo costo in termini di colabilità.
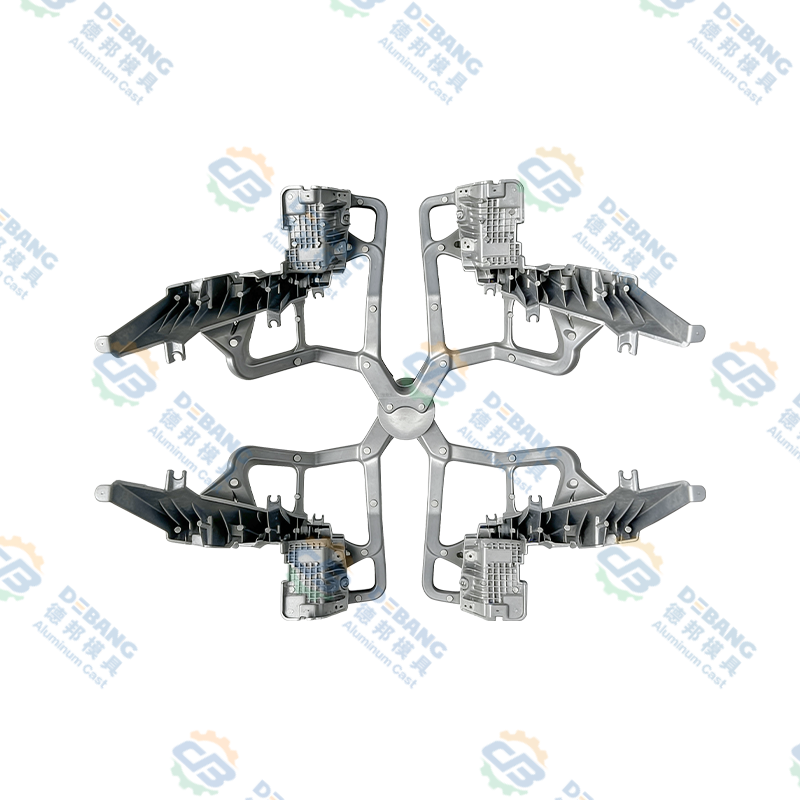
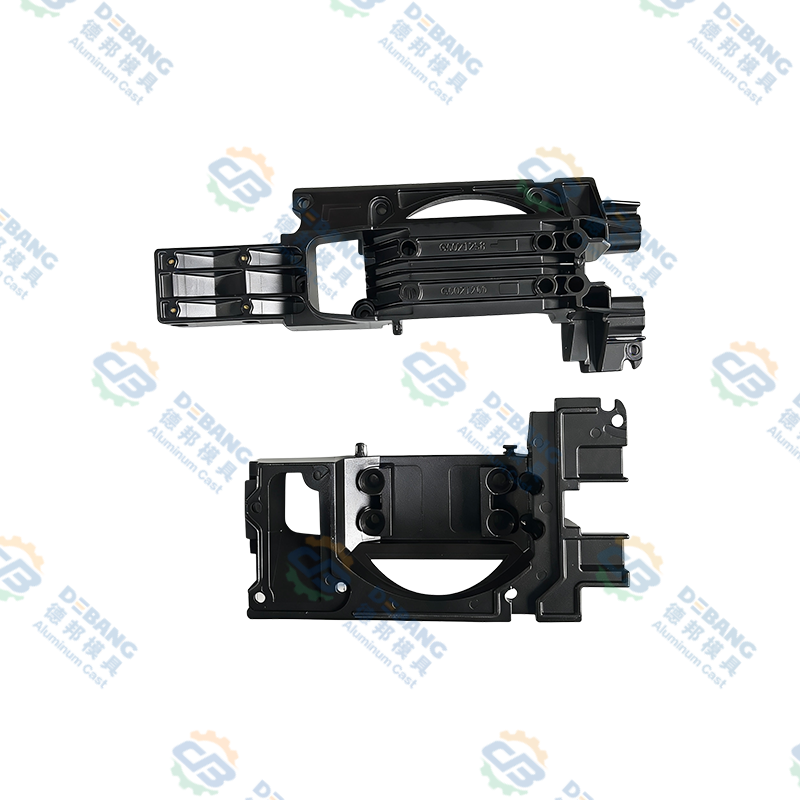
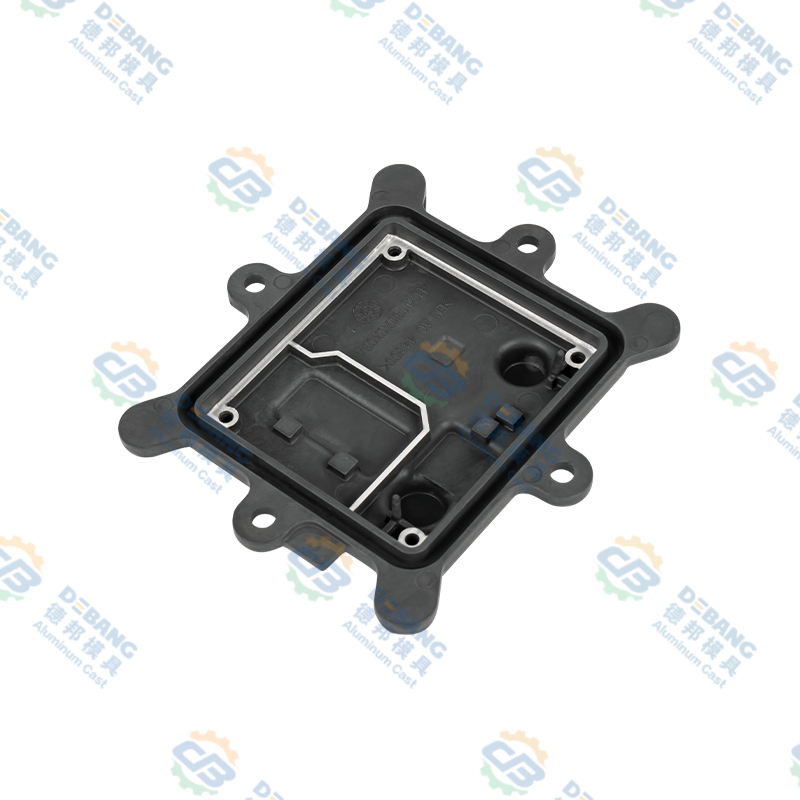
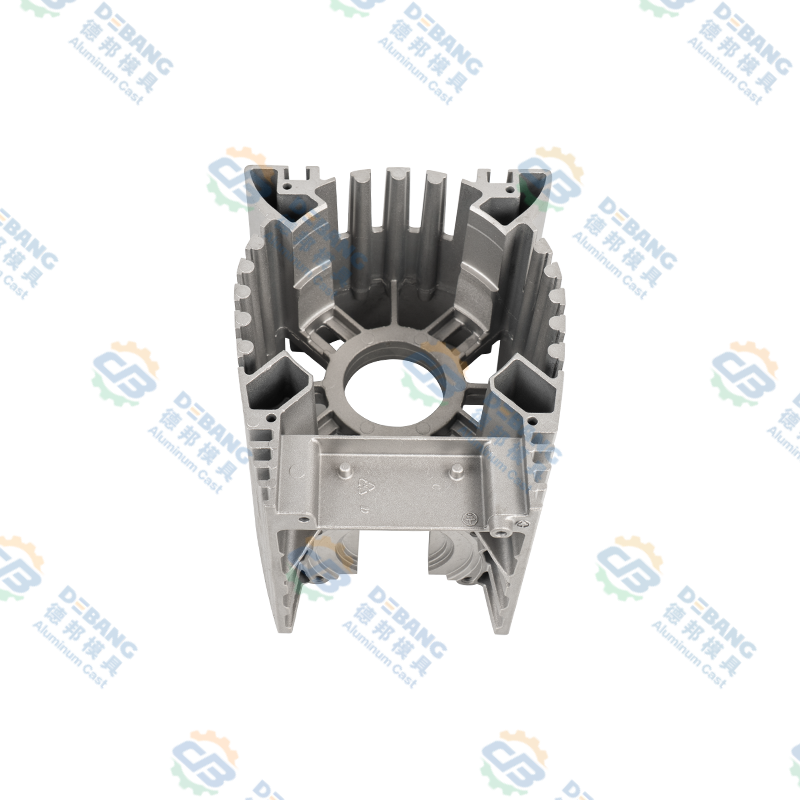 Motore e alloggiamento del controller in alluminio pressofuso Alloggiamento integrato del motore/controller in alluminio pressofuso con alette di dissipazione del calore e montaggio modulare, adatto ad assemblaggi automobilistici soggetti a vibrazioni in cui la rigidità strutturale e il controllo termico sono importanti. Visualizza il prodotto →
Questa combinazione è il motivo per cui le leghe Al-Si contenenti magnesio vengono utilizzate negli involucri del motore, negli alloggiamenti della trasmissione, nelle parti della frizione e nei componenti strutturali che sono soggetti al calore e al carico allo stesso tempo. Il magnesio non è lì per rendere esotica la lega. È lì per mantenere la forza quando la parte si surriscalda e per mantenere intatta la superficie quando la parte si bagna.
Le leghe per pressofusione trattabili termicamente spingono ulteriormente l'idea. Le sostanze chimiche di tipo AlSi10Mg abbinate alla fusione sotto vuoto possono essere trattate in soluzione e invecchiate senza la formazione di bolle che il gas intrappolato normalmente causerebbe, il che apre la porta a parti strutturali che in precedenza dovevano essere fuse per gravità o forgiate.
Cosa fa il magnesio al processo di fusione
All'interno di un forno di attesa, il magnesio è l'elemento reattivo nel bagno. Il suo ossido non forma la pelle tesa e autoprotettiva dell'ossido di alluminio, quindi una fusione contenente magnesio sviluppa uno strato superficiale sciolto e scuro che deve essere scremato prima di ogni versamento. Ne conseguono alcune conseguenze pratiche.
- Ossidazione e scorie. Una maggiore quantità di magnesio significa più scorie per turno e più metallo perso durante la scrematura. Il controllo della temperatura di fusione è importante, poiché aumentare la temperatura del bagno per migliorare il riempimento accelera anche la perdita di magnesio.
- Svanimento del magnesio. Il magnesio aggiunto viene recuperato all'incirca dall'85 al 95% e l'equilibrio viene perso a causa dell'ossidazione nel tempo. In una lunga campagna di detenzione, il magnesio misurato all'inizio di un turno non è quello presente nella vasca alla fine. Le verifiche chimiche fanno parte del programma, non solo della prima manche.
- Demagizzare è più difficile che aggiungere. Se un forno deve passare da una chimica di tipo A360 a una chimica di tipo A380 a basso contenuto di magnesio, il magnesio in eccesso deve essere rimosso mediante flussaggio, tipicamente con composti contenenti cloro o miscele di gas argon-cloro. L'aggiunta di magnesio richiede pochi minuti; rimuoverlo richiede pianificazione.
- Rottame e riciclaggio. I flussi di rottami misti raramente corrispondono a un'unica specifica. Una fornace caricata con una miscela di rendimenti A360 e A380 si troverà da qualche parte tra i due e dovrà essere corretta con lingotti certificati anziché presumere che sia corretta.
- Fluidità e pareti sottili. L’aumento del magnesio riduce leggermente la fluidità nelle leghe Al-Si, il che è più importante per l’illuminazione a pareti sottili e gli alloggiamenti elettronici dove il riempimento è già marginale.
La regola è semplice: non aggiungere mai magnesio a occhio. Pesare l'aggiunta, introdurla a una temperatura del bagno controllata e confermare il risultato con un campione spettrometrico prelevato dalla massa fusa stessa anziché da un mestolo che potrebbe essere rimasto in superficie.
Resistenza, corrosione e conduttività termica
La maggior parte delle specifiche dei componenti richiedono tre cose contemporaneamente: robustezza, resistenza alla corrosione e conduttività termica. Il magnesio aiuta con il primo, può aiutare con il secondo nella lega giusta e agisce contro il terzo ogni volta che rimane in soluzione solida.
237 W/m·K, alluminio puro
95-110 W/m·K, lega tipo A380
150-170 W/m·K, AlSi10Mg a basso contenuto di rame
La conduttività termica è il compromesso più chiaro. Gli elementi disciolti disperdono sia gli elettroni che i fononi, quindi ogni decimo di percentuale di magnesio o silicio tenuti in soluzione costa una piccola conduttività. Il rame è molto più dannoso del magnesio, ed è esattamente il motivo per cui le leghe a basso contenuto di rame e contenenti magnesio sono preferite per i percorsi termici.
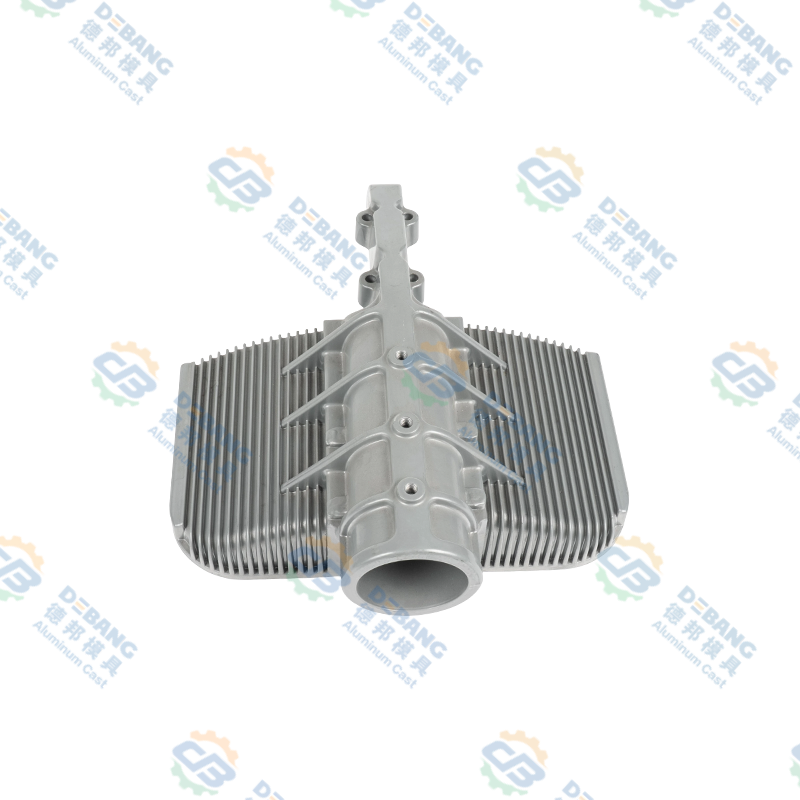
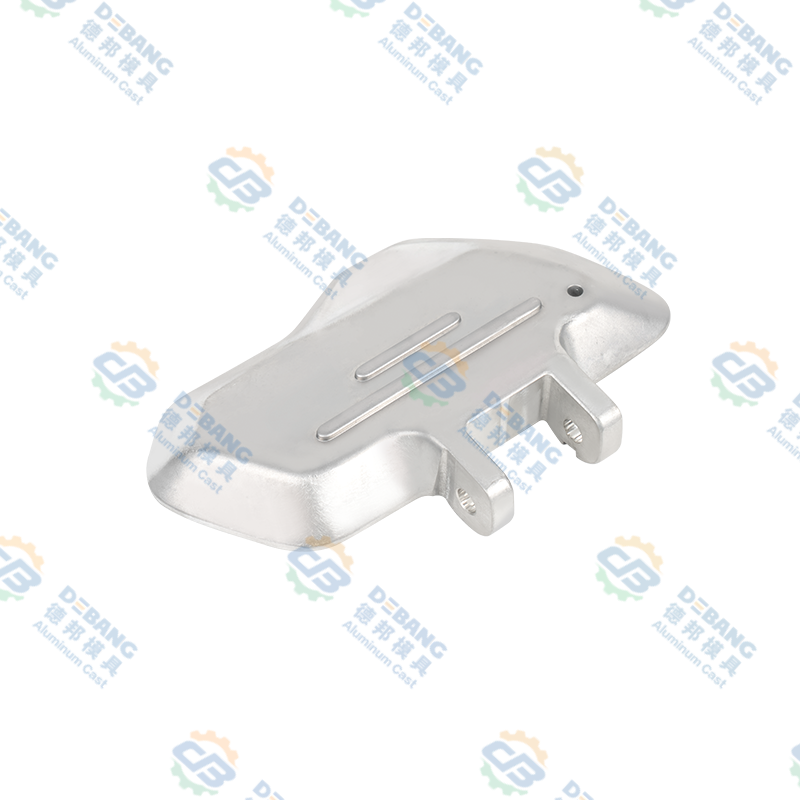
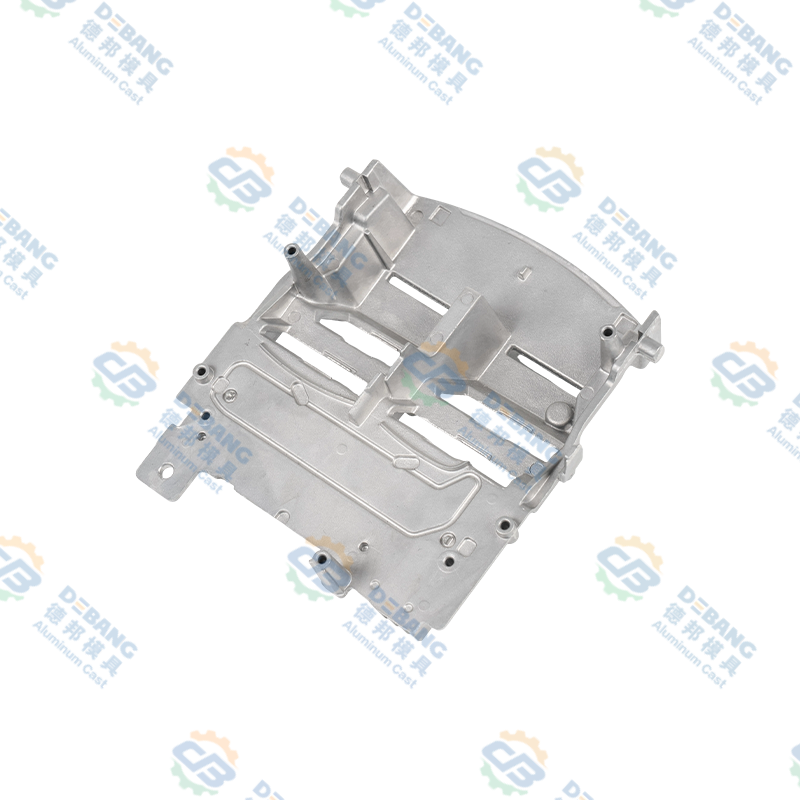 Dissipatore di calore per illuminazione automobilistica in alluminio pressofuso Dissipatore di calore in alluminio pressofuso ad alta pressione con alette fitte e canali di ventilazione per moduli fari a LED, che supportano la gestione termica e il funzionamento stabile dell'illuminazione. Visualizza il prodotto →
I dissipatori di calore per l'illuminazione automobilistica ne sono un buon esempio. La parte deve allontanare il calore da un modulo LED, mantenere una superficie di accoppiamento piatta e sopravvivere ai cicli termici per tutta la vita del veicolo. Una lega Al-Si-Mg a basso contenuto di rame fa tutti e tre. Una lega per uso generale ad alto contenuto di rame sarebbe più economica da fondere e notevolmente peggiore nel lavoro, il che è un falso risparmio una volta che la lampada inizia a svanire.
La corrosione segue una logica simile. Nelle leghe Al-Mg lavorate, il magnesio rappresenta un vero vantaggio negli ambienti contenenti cloruro. Nelle leghe Al-Si-Mg fuse, il vantaggio è minore ed è il rame a causare la maggior parte dei danni. Laddove il sale stradale o i prodotti chimici per il lavaggio fanno parte del ciclo di lavoro, specificare un basso contenuto di rame e controllare il contenuto di ferro è più importante che inseguire un numero di magnesio.
Dove l'alluminio contenente magnesio compare nei veicoli
L’elettrificazione ha spinto l’alluminio in luoghi che un tempo appartenevano all’acciaio, e le leghe contenenti magnesio si sono spostate con esso.
- Corpo e chiusure. Lastra 5xxx per pannelli interni e rinforzi strutturali, estrusi 6xxx per strutture antiurto e telai batteria.
- Gestione termica. Alloggiamenti, collettori del liquido di raffreddamento e dissipatori di calore in fusione di Al-Si-Mg, oltre a lamiere 3xxx e 4xxx negli scambiatori di calore brasati.
- Gruppo propulsore e trasmissione. Carter motore, piani trasmissione, componenti frizione e parti di accoppiamento in A360 o AlSi10Mg.
- Illuminazione. Dissipatori di calore, clip per fari e torri dove resistenza e trasferimento di calore si incontrano.
- Elettronica interna. Custodie per display, corpi macchina e staffe che necessitano di rigidità senza peso.
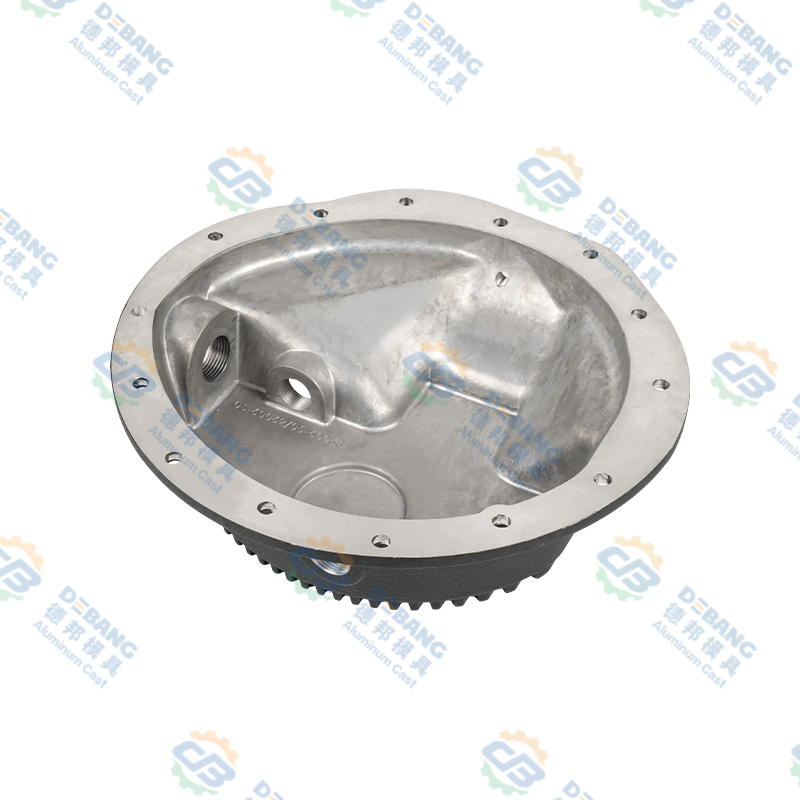 Coppe dell'olio della trasmissione in alluminio pressofuso Piastre di trasmissione in alluminio pressofuso con filettature lavorate con precisione e finitura opaca resistente alla corrosione, progettate per una tenuta ermetica e un'ampia compatibilità con i veicoli. Visualizza il prodotto →
Le coppe dell'olio della trasmissione mostrano bene la combinazione. Devono essere a tenuta stagna, sufficientemente rigidi da sostenere la guarnizione sotto carico e sufficientemente conduttivi per favorire il raffreddamento del fluido. Una lega Al-Si contenente magnesio forma pareti sottili e uniformi, mantiene piatta la flangia di tenuta e mantiene le sue proprietà anche dopo anni di cicli termici. Il magnesio funziona silenziosamente, ma senza di esso il componente non soddisferebbe le specifiche.
Mantenere il magnesio sotto controllo
Il controllo del magnesio è una disciplina di qualità, non una curiosità metallurgica. Una finestra di specificazione di 0,20 punti percentuali non lascia spazio a supposizioni.
- Chimica ad ogni calore. La spettrometria di emissione ottica su un perno raffreddato fornisce magnesio, silicio, rame e ferro in pochi minuti, prima del primo colpo di produzione.
- Registri del forno e frequenza di campionamento. Le campagne di lunga permanenza vengono campionate a intervalli definiti, perché il magnesio svanisce e gli ultimi getti di un turno possono differire dal primo.
- Ispezione della porosità. I controlli a raggi X o TC confermano che una lega trattabile termicamente è sufficientemente pulita da sopravvivere al trattamento con la soluzione senza formare vesciche.
- Verifica meccanica. I test di trazione e durezza per lotto confermano che il magnesio nel bagno si è effettivamente tradotto nelle proprietà richieste dal disegno.
- Tracciabilità. I numeri di calore, i certificati dei lingotti e i record dei test viaggiano con il pezzo, quindi è ancora possibile rispondere a una domanda sollevata due anni dopo.
Il nostro programma di controllo qualità è costruito attorno a questi passaggi, perché il magnesio è uno dei pochi elementi in cui un piccolo errore analitico diventa un visibile guasto sul campo.
Errori comuni quando si specifica l'alluminio contenente magnesio
- Scegliere una lega solo in base alla forza. Una lega ad alto contenuto di magnesio può essere più resistente e comunque essere la scelta sbagliata se la parte necessita di conduttività termica o resistenza alla nebbia salina.
- Trattare A360 e A380 come intercambiabili. Non lo sono. I livelli di rame e magnesio differiscono abbastanza da modificare il comportamento alla corrosione, il trasferimento di calore e la risposta alla lavorazione.
- Aggiunta di magnesio senza ripetere il test. Il recupero varia in base alla temperatura, all'agitazione e al tempo. Verifica ogni aggiunta.
- Supponendo che una lega trattabile termicamente possa sempre essere trattata termicamente. I pressocolati convenzionali intrappolano il gas; senza il supporto del vuoto o una lega appositamente progettata, un ciclo T6 produce vesciche anziché resistenza.
- Ignorare la sensibilizzazione in 5xxx. Le lastre ad alto contenuto di magnesio esposte a calore moderato per anni possono perdere resistenza alla corrosione anche se non è stato fatto nulla di "sbagliato".
- Dimenticando la penalità di conduttività. Ogni elemento disciolto costa le prestazioni termiche e il rame costa di più.
Domande frequenti
Cosa fa il magnesio in una lega di alluminio?
Il magnesio rinforza l'alluminio distorcendo il reticolo cristallino, che rafforza la soluzione solida, e, quando sono presenti anche silicio o zinco, formando precipitati fini come Mg2Si o MgZn2 durante l'invecchiamento. Inoltre riduce leggermente la densità e nelle leghe Al-Mg lavorate migliora la resistenza agli ambienti contenenti cloruro.
Quanto magnesio c'è in una tipica pressofusione di alluminio?
La maggior parte delle leghe per pressofusione contengono tra lo 0,10% e lo 0,60% di magnesio in peso. A360 è specificato da 0,40 a 0,60% di Mg, AlSi10Mg da circa 0,20 a 0,50%, A380 da 0,10% o meno e ADC12 da 0,30% o meno.
Il magnesio rende l’alluminio più forte o più debole?
Più forte, fino a un certo punto. In soluzione solida e come precipitati controllati, il magnesio aumenta la resa e la resistenza alla trazione. Oltre l'intervallo specificato può ridurre la fluidità, aumentare le perdite per ossidazione e ridurre la conduttività termica senza un utile guadagno in termini di proprietà.
Perché l'A360 contiene magnesio mentre l'A380 no?
L'A380 fa affidamento sul rame per la resistenza, che viene fuso e lavorato molto bene ma funziona male in condizioni umide o salate. L'A360 scambia il rame con il magnesio, offrendo una migliore resistenza alla corrosione e un comportamento alle alte temperature leggermente migliore. Ecco perché l'A360 appare nei componenti marini e per la movimentazione dei fluidi.
È possibile rimuovere il magnesio da una fusione di alluminio?
Sì, ma ci vuole impegno. La smagnetizzazione viene solitamente eseguita mediante flussaggio con composti contenenti cloro o miscele di gas argon-cloro. L'aggiunta di magnesio è rapida ed economica; rimuoverlo richiede tempo, attrezzature e un controllo chimico successivo.
Il magnesio influisce sulla conduttività termica dell'alluminio?
Lo fa, anche se meno del rame. Gli elementi tenuti in una soluzione solida diffondono i portatori di calore, quindi il magnesio disciolto riduce leggermente la conduttività. Per i dissipatori di calore e gli alloggiamenti, le leghe Al-Si-Mg a basso contenuto di rame offrono generalmente il miglior equilibrio tra colabilità, resistenza e trasferimento di calore.
Il magnesio è facile da trascurare su un certificato del materiale ed è difficile da ignorare in una parte finita. Determina la resistenza di una fusione, la resistenza alla corrosione di un pannello della carrozzeria, il percorso termico di un componente di illuminazione e il modo in cui una fusione si comporta in un lungo pomeriggio in cui la fornace è rimasta ferma fin dal mattino.
Farlo bene è soprattutto una questione di disciplina: scegliere la lega per il ciclo di lavoro, mantenere il bagno all'interno di una finestra ristretta e verificare con misurazioni piuttosto che con ipotesi. Se stai lavorando su un componente in alluminio, che si tratti di un alloggiamento, di un dissipatore di calore, di una fusione strutturale o dello stampo che lo realizza, saremo lieti di illustrarti la scelta della lega e il processo alla base. Contatta il nostro team e guarderemo insieme il tuo disegno.
Ultime notizie
Ulteriori informazioni sulle novità del settore
-
02
Sep
 Pressofusione di magnesio e alluminio: confronto tra densità, resistenza, costi e applicazioniUn ingegnere OEM che esamina un nuovo componente di un veicolo elettrico arriva a un bivio familiare: questo alloggiamento dovrebbe essere in magnesio o alluminio? La risposta non è mai una semp...
-
21
Sep
lega di zinco vs alluminio: applicazioni, criteri di selezione e guida praticaPer gli acquirenti OEM che confrontano la lega di zinco e l'alluminio pressofusione , la scelta del materiale è solitamente guidata da quattro variabili: dimensione della parte, ... -
16
Nov
Pressofusione di magnesio e alluminio: una guida pratica per i team di progettazioneChiedete a dieci ingegneri cosa distingue il magnesio dall'alluminio e di solito otterrete dieci varianti delle stesse tre parole: peso, costo, corrosione. Tutti e tre contano, ma nessuno d... -
16
Jul
Guida tecnica completa: cosa sono i componenti di pressofusione di alluminio e panoramica completa dei processi di pressofusione delle leghe di alluminioSommario Definizione diretta Processo di produzione Cosa sono i componenti ...
Che tu sia un acquirente o un partner di sviluppo, ci impegniamo a fornirti una soluzione affidabile.
LINK AI PRODOTTI
- Prodotti in lega di alluminio
- Prodotti di pressofusione di leghe di zinco
- Prodotti di pressofusione di leghe di magnesio
Cellulare
Servizio clienti
RICHIEDI UN PRECVENTIVO
CONTATTACI
Tel: +86-574-86108662
Mobile: +86-15869318110 / +86-15988651610
E-mail: info@debangmould.com
Whatsapp: +61 425 630 715
+86 18067123332
+8615988651610
Add: N. 1 Tianxing Road, distretto di Beilun del parco scientifico e tecnologico di Daqi, città di Ningbo, provincia di Zhejiang, Cina
Copyright© Zhejiang Debang Intelligent Technology Co., Ltd. Tutti i diritti riservati.
 Produttori di pressofusione OEM/ODM