

Progettazione HPDC: una guida pratica alla progettazione di stampi per pressofusione ad alta pressione
 2026.11.02
 Novità del settore
La pressofusione ad alta pressione ha la reputazione di processo di forma quasi netta, il che fa sembrare che la maggior parte del lavoro reale avvenga all'interno della macchina. In realtà, quasi tutte le caratteristiche qualitative di una fusione, dal modello di riempimento e porosità fino alla planarità e alla durata dell'utensile, sono definite in fase di progettazione. La progettazione HPDC è la disciplina che prende tali decisioni deliberatamente: quale dovrebbe essere la geometria della parte, come il metallo viaggerà attraverso la cavità, dove andrà il calore e come lo strumento si aprirà, espellerà e sopravvivrà a poche centinaia di migliaia di cicli.
Questa guida illustra il modo in cui affrontiamo questo lavoro presso Debang Mold, un costruttore di stampi per pressofusione e fonditore OEM con sede a Ningbo, in Cina, che gestisce progetti HPDC dal 1991. È scritta per ingegneri e acquirenti che vogliono capire com'è un buon design di pressofusione e perché alcuni strumenti funzionano silenziosamente per anni mentre altri combattono i loro operatori fin dal primo colpo.
Cosa tratta questa guida
- Come la progettazione della parte e la progettazione dello stampo si integrano in un unico progetto
- La sequenza passo passo dalla stampa della parte al rilascio dell'attrezzatura
- Regole geometriche per pareti, sformo, nervature e bugne
- Decisioni di gating, overflow e venting
- Layout di raffreddamento e bilancio termico
- Come la scelta della lega rimodella lo strumento, non solo la parte
- Errori di progettazione che compaiono in quasi tutte le recensioni
Cosa copre effettivamente la progettazione HPDC
Le persone usano l'espressione design HPDC per indicare due cose correlate ma diverse: il design della fusione stessa e il design dello stampo che la produce. Entrambi contano e nessuno dei due può davvero essere completato senza l’altro.
La progettazione della fusione, spesso chiamata progettazione di parti o progettazione per la produzione, lavora sulla geometria di cui il cliente ha bisogno. Ciò significa sezioni di parete abbastanza spesse da riempire ma abbastanza sottili da raffreddarsi, angoli di sformo che consentono il rilascio della parte, raccordi che diffondono lo stress e caratteristiche che possono essere lavorate senza aprire la porosità del sottosuolo.
La progettazione dello stampo trasforma quella geometria in hardware: disposizione della linea di giunzione e della cavità, sistema di colata e canale, strategia di troppopieno e ventilazione, circuiti di raffreddamento, disposizione dell'espulsore, guide e anime e tolleranze che l'officina deve mantenere. È anche un esercizio economico. Uno strumento con due cavità, quattro slitte e un blocco di aspirazione costa notevolmente di più di uno strumento a cavità singola con una semplice trazione diretta e il prezzo del pezzo deve giustificare tale differenza per tutta la durata del programma.
Nella maggior parte dei progetti i due si sovrappongono costantemente. La modifica di un grado di sformo nel modello della parte può rimuovere una diapositiva dalla fustella. L'aggiunta di un piccolo boss può richiedere un perno di espulsione aggiuntivo. Questo avanti e indietro, fatto presto e sullo schermo piuttosto che tardi e in acciaio, è il vero valore del design HPDC.
La sequenza di progettazione, passo dopo passo
Ogni progetto ha le sue peculiarità, ma la sequenza sottostante è coerente. Nel nostro negozio di solito appare così.
- Revisione funzionale della stampa della parte. Cosa fa il componente, quali superfici sono critiche, quali carichi, requisiti di tenuta o termici si applicano?
- Selezione della lega e della macchina. La lega determina temperatura di colata, fluidità e ritiro; la macchina imposta la forza di chiusura, la capacità di stampaggio e la dimensione del piano.
- Linea di giunzione e bozza. La linea di giunzione è posizionata in modo che la parte rimanga a metà, si evitino i sottosquadri e le linee guida visibili arrivino in un punto accettabile.
- Spessore delle pareti e transizioni. Prima di iniziare qualsiasi lavoro di chiusura vengono stabilite pareti uniformi e transizioni graduali.
- Disposizione del cancello e del corridore. La posizione e l'area del cancello e il tempo di riempimento target vengono calcolati in base al volume della cavità e allo spessore della parete.
- Design di troppopieno e ventilazione. L'aria deve uscire con la stessa velocità con cui entra il metallo, quindi insieme al cancello vengono progettati tracimazioni, sfiati e, dove necessario, il vuoto assistito.
- Disposizione del circuito di raffreddamento. Canali, deflettori e gorgogliatori vengono posizionati per estrarre prima il calore dalle sezioni spesse.
- Espulsione, diapositive e nuclei. Le posizioni dell'espulsore, le direzioni delle slitte e le estrazioni del nucleo sono definite con correnti che consentono un rilascio pulito.
- Simulazione e revisione degli strumenti. Vengono controllati il riempimento, la solidificazione e il comportamento termico, quindi il disegno dell'utensile viene rilasciato per la produzione.
- Prova, campionamento e iterazione. Le prime riprese confermano o correggono le ipotesi e il record di progettazione viene aggiornato per la produzione.
I passaggi da tre a otto sono quelli in cui viene decisa silenziosamente la maggior parte dei costi di produzione. Uno strumento facile da eseguire è quasi sempre uno strumento attentamente specificato in queste fasi.
Regole geometriche che decidono se uno strumento funziona bene
Alcune regole di progettazione sono vecchie, testate e vale la pena seguirle a meno che non ci sia un motivo specifico per non farlo. La tabella seguente riassume le linee guida che utilizziamo più spesso per i getti di alluminio e zinco per applicazioni automobilistiche e industriali.
| Caratteristica | Linea guida tipica | Perché è importante |
|---|---|---|
| Parete minima, alluminio | da 1,2 a 2,5 mm | Le pareti più sottili si riempiono rapidamente ma si congelano presto e potrebbero riempirsi brevemente |
| Parete minima, zinco | da 0,6 a 1,5 mm | Lo zinco scorre ulteriormente a temperature più basse, consentendo dettagli precisi |
| Transizione del muro | Graduale, rastremato su almeno tre volte il cambiamento | Cambiamenti improvvisi creano punti caldi, porosità da ritiro e deformazioni |
| Bozze, superfici esterne | Minimo da 1 a 2 gradi | Riduce la forza di espulsione, lo sfregamento e l'usura dello stampo |
| Pescaggio, fori carotati e nervature profonde | Da 2 a 5 gradi | Il metallo si restringe sui nuclei, quindi le caratteristiche più profonde necessitano di uno sformo maggiore |
| Raggio dell'angolo interno | Almeno 0,5 volte il muro adiacente | Migliora il flusso del metallo e riduce la concentrazione dello stress |
| Spessore della costola | Da 0,6 a 0,8 volte la parete nominale | Previene i segni di affondamento sulla superficie opposta |
| Spessore della parete della sporgenza | Circa 0,75 volte il muro principale | Le sezioni spesse isolate si raffreddano per ultime e riducono la porosità |
| Stock di lavorazione | Da 0,3 a 0,8 mm per superficie | Le scorte extra costano tempo di ciclo e possono esporre vuoti nel sottosuolo |
Gli angoli arrotondati contano più di quanto molti designer si aspettano. Gli angoli interni acuti aumentano lo stress nel pezzo finito e intrappolano il calore nello stampo, mentre un raggio di circa la metà dello spessore della parete è solitamente sufficiente per far sì che entrambi si comportino.
Gating, troppo pieno e sfiato
Il sistema di gate è la parte della progettazione dell'HPDC che riceve la massima attenzione dopo che si è verificato un difetto, motivo per cui vale la pena farlo bene la prima volta. L'obiettivo è semplice: riempire la cavità in modo rapido e uniforme, mantenere la parte anteriore metallica in movimento in una direzione e lasciare che l'ultimo metallo arrivato finisca il suo viaggio in un traboccamento anziché all'interno di un muro strutturale.
In pratica ciò significa scegliere l'area del punto di iniezione in base al tempo di riempimento e al volume della cavità previsti, puntando a una velocità del cancello che atomizzi il metallo senza far saltare la parete della cavità e dirigendo il flusso dalle sezioni spesse a quelle sottili anziché il contrario. Laddove una parte ha diversi nodi spessi, spesso sono necessari cancelli e trabocchi individuali in modo che ciascun nodo abbia la propria fornitura di metallo e il proprio percorso per la fuoriuscita dell'aria.
La ventilazione merita pari attenzione. L'aria intrappolata in una cavità produce porosità, bolle e riempimento incompleto, e l'aria che non può fuoriuscire attraverso le prese d'aria viene spesso rimossa con l'ausilio del vuoto. Uno strumento ben ventilato funziona anche a una pressione di iniezione inferiore, il che prolunga la durata dello stampo. Per le parti con severi requisiti di solidità interna, il vuoto combinato con un layout di troppopieno bilanciato di solito supera le prestazioni di una porta più spessa da sola.
Bilancio termico e layout di raffreddamento
Il raffreddamento è la parte più lenta del ciclo e uno degli effetti più forti sulla vita. Se lo strumento si raffredda in modo non uniforme, un'area della cavità rimane calda, la parte si deforma verso quel lato e gli operatori compensano con uno spruzzo extra dello stampo, che altera ulteriormente il bilancio termico.
Un buon layout di raffreddamento inizia dalla parte. L'apporto di calore segue lo spessore della sezione, quindi i nodi più spessi necessitano di maggiore raffreddamento e ne hanno bisogno più vicini alla cavità. I canali sono normalmente posizionati a una distanza dalla superficie della cavità pari a circa due o tre diametri del canale e corrono paralleli alla superficie della cavità anziché attraversarla. I nuclei profondi e i perni sottili vengono raffreddati con deflettori o gorgogliatori e i vetrini vengono raffreddati separatamente in modo che non si grippino.
Leghe di zinco circa 390°C
Leghe di alluminio circa 600°C
Leghe di magnesio circa 630°C
Il grafico sopra mette a confronto le temperature di colata tipiche delle tre famiglie di leghe. Maggiore è la temperatura, maggiore è lo stress termico che l'acciaio dello stampo assorbe in ogni ciclo, motivo per cui gli utensili in zinco spesso durano più a lungo degli utensili in alluminio di complessità simile.
La fatica termica, più che l'usura, è ciò che di solito pone fine alla vita di un dado. Le crepe iniziano negli angoli interni acuti e sui bordi dei canali di raffreddamento, poi crescono fino a quando non sono visibili sulla superficie della fusione. Raggi uniformi, spaziatura sensibile dei canali e preriscaldamento costante ritardano quel momento.
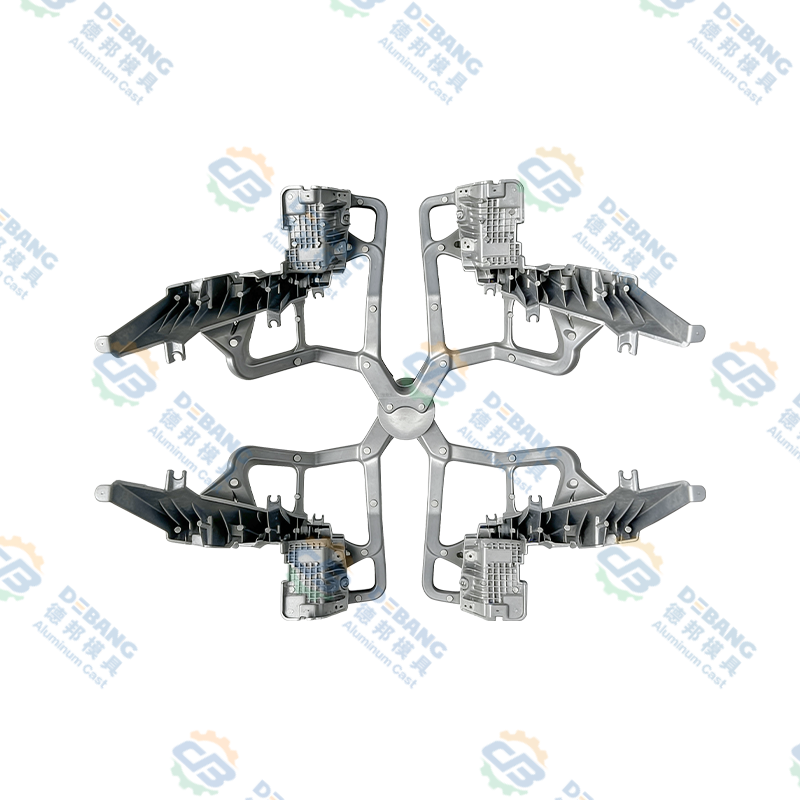
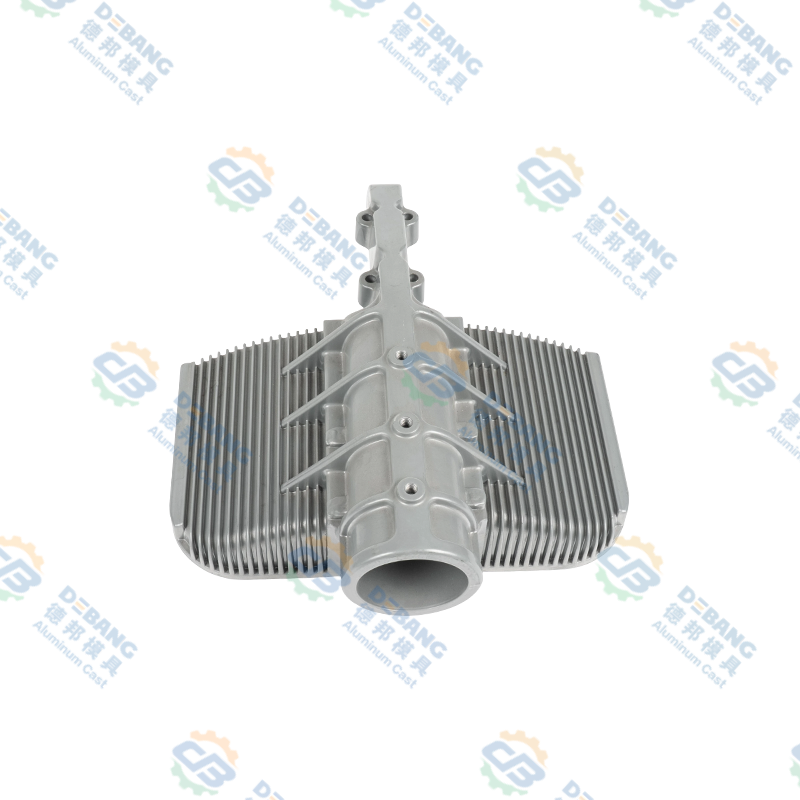
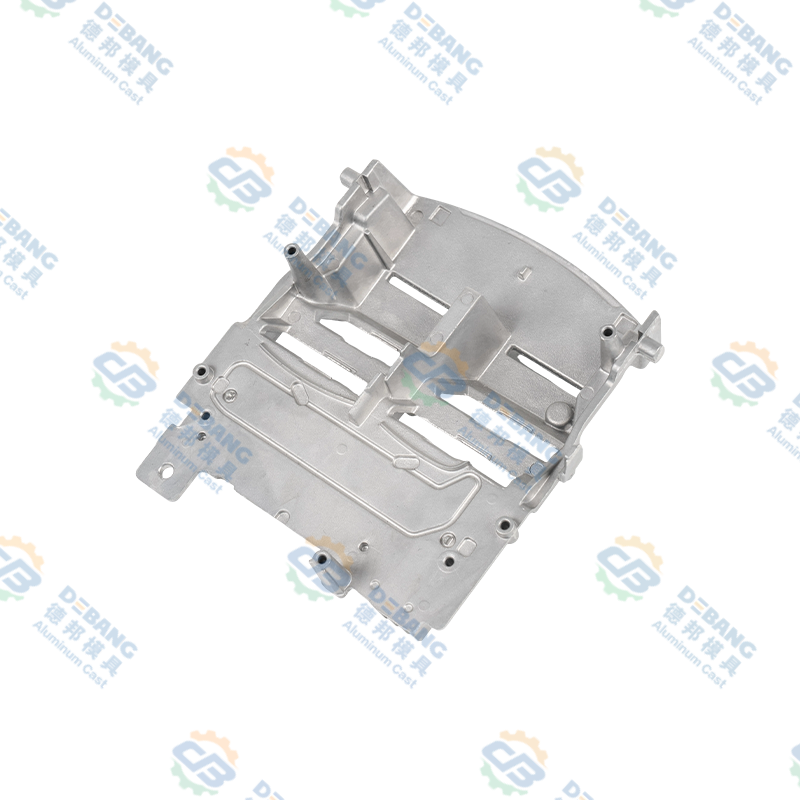 Dissipatore di calore per illuminazione automobilistica in alluminio pressofuso Dissipatore di calore per illuminazione automobilistica in alluminio pressofuso con alette ad alta densità, canali di ventilazione e nervature per la gestione termica dei LED e una dissipazione stabile del calore. Visualizza il prodotto →
Come la scelta della lega cambia lo strumento
La lega viene scelta per il pezzo, ma cambia anche l'utensile. Alluminio, zinco e magnesio si trovano in posizioni molto diverse quando si tratta di temperatura di colata, fluidità, resistenza delle pareti e usura dello stampo, e un design che funziona perfettamente in una famiglia può essere antieconomico in un'altra.
| Famiglia delle leghe | Temperatura di versamento | Gamma da parete | Implicazioni sugli strumenti |
|---|---|---|---|
| Alluminio (ADC12, A380, A360) | da 580 a 620 °C | da 1,2 a 4 mm | Carico termico elevato, acciaio per utensili H13, raffreddamento robusto, buona resistenza al peso |
| Zinco (Zama 3, Zama 5) | da 385 a 420 °C | da 0,6 a 3 mm | Maggiore durata dello stampo, dettagli eccellenti e pareti sottili, adatti per parti placcate |
| Magnesio (AZ91D, AM60) | da 600 a 650 °C | da 1,0 a 3 mm | Attenta protezione e colata della fusione, densità più bassa, stretto controllo del processo |
L'alluminio è lo standard per parti strutturali e termiche come alloggiamenti, dissipatori di calore, staffe e componenti di trasmissione, e il nostro guida tecnica ai componenti in alluminio pressofuso approfondisce dove la famiglia ottiene i migliori risultati. Lo zinco viene spesso selezionato per parti piccole, precise o decorative in cui le pareti sottili e la finitura superficiale contano più del peso. Il magnesio è l'opzione più leggera ed è solitamente riservato agli alloggiamenti sensibili al peso, con controlli più severi sulla gestione e il controllo della fusione.
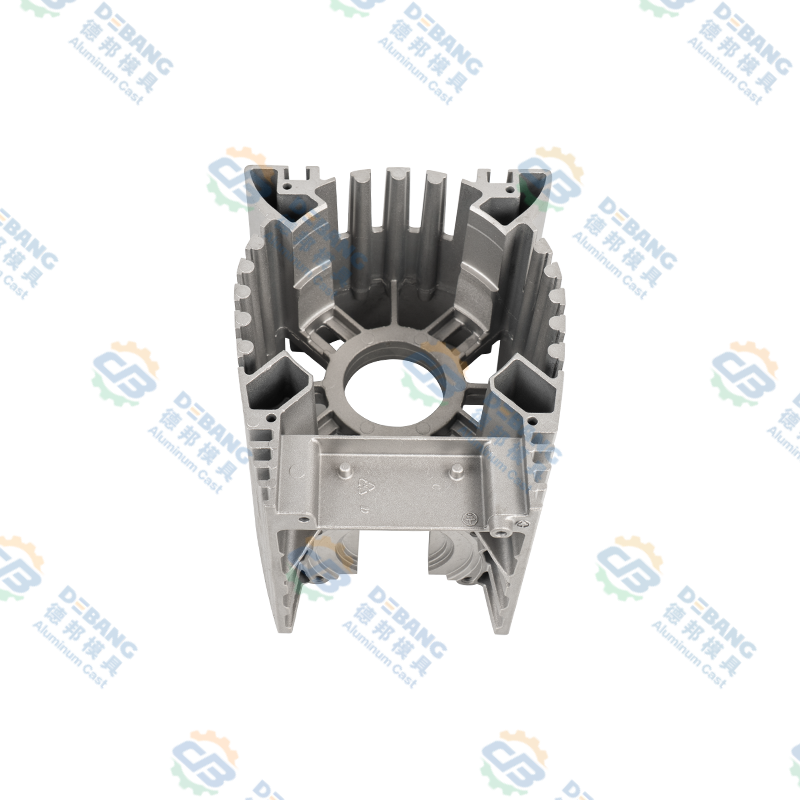 Motore e alloggiamento del controller in alluminio pressofuso Motore integrato in alluminio pressofuso o alloggiamento del controller con alette di dissipazione del calore, punti di montaggio e rigidità per la protezione dei componenti dalle vibrazioni. Visualizza il prodotto →
Espulsione, diapositive e core pull
Il design di espulsione è poco affascinante e deciso. I perni di espulsione vengono posizionati dove la fusione è rigida, negli angoli e lungo le nervature, e sono dimensionati in modo tale che la pressione locale rimanga sufficientemente bassa da non segnare una superficie estetica. La piastra di espulsione è bilanciata in modo che la parte lasci l'anima diritta anziché inclinarsi e trascinarsi su un lato.
Le guide e i nuclei aggiungono funzionalità e costi allo stesso tempo. Ogni diapositiva ha bisogno del proprio tiraggio, del proprio raffreddamento e delle proprie superfici di usura, e ogni nucleo ha bisogno di una conicità sufficiente affinché il getto termoretraibile possa rilasciarlo in modo pulito. Le slitte idrauliche vengono utilizzate dove la corsa è lunga o dove la slitta deve muoversi indipendentemente dall'apertura dello stampo, mentre le slitte meccaniche sono più economiche e molto affidabili dove il movimento è semplice.
Simulazione e verifica prima del taglio dell'acciaio
La simulazione è ormai una pratica standard prima che l'acciaio venga tagliato su qualsiasi parte con pareti sottili, geometricamente complessa o legata alla sicurezza. La simulazione di riempimento mostra se il fronte metallico si rompe, se due fronti si incontrano in una saldatura a freddo e dove è probabile che l'aria rimanga intrappolata. La solidificazione e l'analisi termica rivelano i punti caldi e prevedono dove apparirà la porosità da ritiro. L'analisi della deformazione stima la distorsione della parte dopo l'espulsione e il raffreddamento.
L'output non è una previsione perfetta, ma è un filtro molto utile. È molto più economico aggiungere un troppopieno o riposizionare un cancello in una simulazione piuttosto che saldare e rilavorare un inserto dello stampo. Quando simulazione ed esperienza non sono d'accordo, tendiamo a fidarci dell'esperienza sulla posizione del cancello e della simulazione sul bilanciamento termico, quindi verifichiamo entrambi durante la prova.
Errori comuni di progettazione dell'HPDC che cerchiamo per primi
Dopo un numero sufficiente di revisioni del progetto, riappaiono gli stessi problemi. Questi sono quelli che controlliamo prima di ogni altra cosa.
- Sezioni di parete non uniformi, in particolare un nodo spesso situato accanto a una parete sottile
- Assenza di sformo su nervature profonde o fori carotati, oppure sformo applicato nella direzione sbagliata
- Un cancello posizionato su una superficie cosmetica visibile o puntato direttamente su una parete sottile
- Raffreddamento progettato solo per la metà del coperchio, lasciando surriscaldata la metà dell'espulsore
- Angoli interni vivi sia nella fusione che nell'inserto dello stampo
- Tolleranze non realistiche del pezzo fuso, in particolare planarità e coassialità
- Sovrametallo di lavorazione in eccesso che aumenta i costi ed espone la porosità
- Perni di espulsione posizionati su una faccia di tenuta o su una superficie che verrà verniciata
- La progettazione dello strumento è stata completata senza un piano di prova o un percorso definito per le revisioni
Come affrontiamo la progettazione HPDC presso Debang Mold
Costruiamo attrezzature per pressofusione a Ningbo dal 1991 e il metodo di lavoro non è cambiato molto nel corso degli anni: comprendere la funzione, progettare lo strumento attorno al metallo e mantenere lo stesso team responsabile dal primo disegno fino alla parte di produzione.
Questa continuità è importante perché progettazione e produzione si trovano in un unico edificio. La progettazione e la produzione di stampi, la pressofusione, le operazioni secondarie, la lavorazione meccanica di precisione, il trattamento superficiale e l'assemblaggio finale funzionano come un'unica catena anziché come fornitori separati, il che riduce il ciclo tra una decisione di progettazione e le sue conseguenze. Il nostro controllo di qualità Il processo si svolge parallelamente al progetto dello strumento anziché dopo di esso, con report dimensionali sui primi campioni e registrazioni del processo conservate per tutta la durata del programma.
Le parti che produciamo più spesso seguono la filiera automobilistica: componenti di illuminazione e gestione termica, parti di sistemi di tergicristalli, parti di sistemi di raffreddamento, componenti di frizione e hardware di carrozzeria, in alluminio, zinco e magnesio. Ognuna di queste categorie porta con sé le proprie abitudini di progettazione. Un dissipatore di calore per luci con alette lunghe e sottili si comporta in modo molto diverso dall'alloggiamento del motorino del tergicristallo con due fori dei cuscinetti coassiali e l'attrezzatura deve riflettere questa differenza rispetto al primo schizzo.
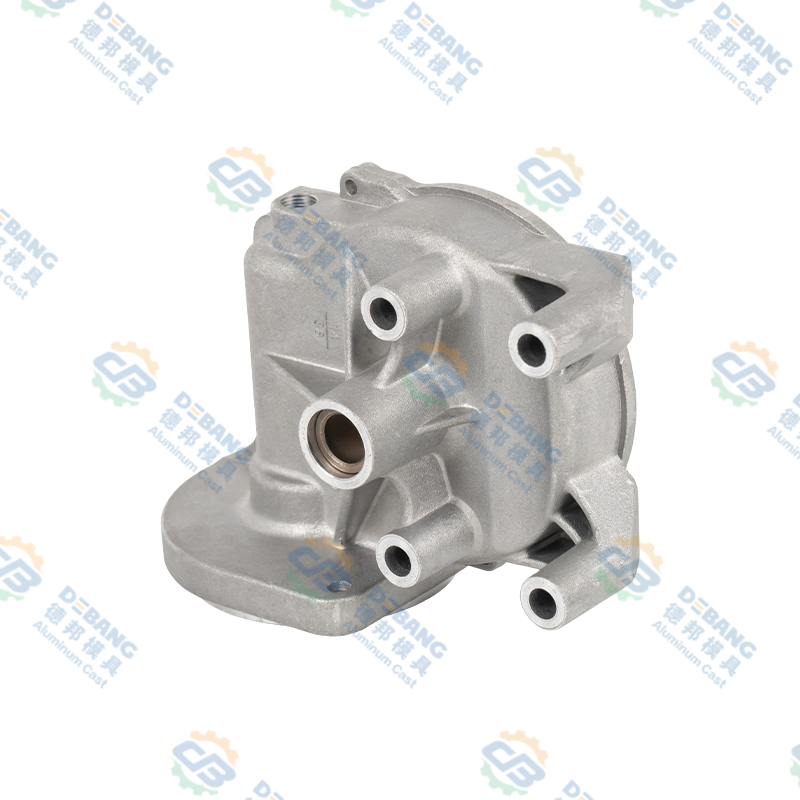 Alloggiamento del motore del tergicristallo per auto in alluminio pressofuso Alloggiamento del motore del tergicristallo in alluminio pressofuso di precisione con pareti uniformi, tolleranze strette, resistenza alla corrosione e dissipazione del calore per i sistemi di tergicristalli automobilistici. Visualizza il prodotto →
Domande frequenti sulla progettazione HPDC
Cos'è il design HPDC?
La progettazione HPDC copre due aspetti collegati: la progettazione della fusione stessa, comprese pareti, sformo, raggi e tolleranze, e la progettazione dello stampo che la produce, compresa la linea di giunzione, il punto di iniezione, il troppopieno, il raffreddamento, l'espulsione e le slitte. I due sono sviluppati insieme perché la maggior parte delle decisioni sulla geometria dei pezzi hanno una conseguenza diretta sull'utensileria.
Qual è lo spessore minimo della parete per la pressofusione ad alta pressione?
Per l'alluminio, i minimi pratici sono solitamente intorno a 1,2 mm, con la maggior parte delle parti di produzione comprese tra 1,5 mm e 3 mm. Lo zinco può diventare più sottile, fino a circa 0,6 mm su pezzi piccoli, perché scorre più lontano a una temperatura più bassa. È possibile scendere al di sotto di questi intervalli, ma restringe la finestra del processo e aumenta il rischio di scarti.
Di quanto sformo ha bisogno una parte HPDC?
Uno o due gradi sono normali per le pareti esterne. Fori carotati, nervature profonde e qualsiasi caratteristica su cui il getto si restringe necessita di più, in genere da due a cinque gradi a seconda dei requisiti di profondità e finitura superficiale.
Quanto tempo richiede la progettazione dello stampo?
Per un semplice componente automobilistico a cavità singola, la fase di progettazione richiede solitamente dalle due alle quattro settimane, compresi i cicli di simulazione e di revisione del cliente. Gli strumenti complessi a più diapositive con requisiti ottici o di tenuta ermetici richiedono più tempo, in parte perché sono necessarie più iterazioni di simulazione prima che il disegno venga rilasciato.
I getti pressofusi possono essere trattati termicamente?
Le pressofusioni di alluminio generalmente non vengono trattate con soluzione ad alta temperatura, perché il gas intrappolato si espande e forma bolle sulla superficie. Sono comuni trattamenti di distensione e stabilizzazione a temperature più basse e la fusione sotto vuoto migliora la solidità interna che il trattamento termico non può riparare successivamente.
Quando vale la pena spendere la simulazione?
La simulazione si ripaga da sola quando una parte ha pareti sottili, presenta numerosi nodi spessi, comporta requisiti rigorosi di perdite o fatica o quando lo strumento è abbastanza costoso da rendere dannosa una seconda iterazione. Per parti semplici, con pareti spesse e angolo di spoglia generoso, potrebbe essere sufficiente un'attenta revisione della progettazione.
Fornite sia lo stampo che le fusioni?
SÌ. Progettiamo e costruiamo lo strumento, eseguiamo i primi campioni e quindi forniamo i pezzi fusi di produzione con lavorazione secondaria, trattamento superficiale e assemblaggio come richiesto, in modo che lo stesso team sia responsabile del componente finito.
La progettazione dell'HPDC è una disciplina di piccole decisioni prese in anticipo: un certo grado di spiffero qui, un ulteriore trabocco là, una linea di raffreddamento spostata di dieci millimetri più vicino alla cavità. Nessuno di loro sembra drammatico su un disegno, ma insieme decidono se uno strumento funziona tranquillamente per anni o trascorre la sua vita nell'area di manutenzione. Se sei ancora nella fase in cui la stampa di una parte è aperta al cambiamento, quello è il momento migliore per coinvolgere il costruttore di utensili nella conversazione, ed è la conversazione che abbiamo più spesso con i clienti.
Ultime notizie
Ulteriori informazioni sulle novità del settore
-
16
Nov
 Pressofusione di magnesio e alluminio: una guida pratica per i team di progettazioneChiedete a dieci ingegneri cosa distingue il magnesio dall'alluminio e di solito otterrete dieci varianti delle stesse tre parole: peso, costo, corrosione. Tutti e tre contano, ma nessuno d...
-
28
Sep
Lega di zinco Zamak 3: proprietà, applicazioni di pressofusione e guida alla selezione per gli OEMQuando una parte metallica richiede una geometria complessa, tolleranze strette e una buona finitura superficiale a un costo ragionevole, Zamak 3 è spesso la prima scelta degli ingegneri dei mat... -
19
Oct
Alluminio pressofuso per il settore automobilistico: una guida pratica su leghe, componenti e qualitàLa pressofusione dell’alluminio è uno dei cavalli di battaglia silenziosi dell’automobile moderna. Guarda dietro un faro o sotto il cofano e troverai parti in alluminio pressofuso che svolgono u... -
21
Sep
lega di zinco vs alluminio: applicazioni, criteri di selezione e guida praticaPer gli acquirenti OEM che confrontano la lega di zinco e l'alluminio pressofusione , la scelta del materiale è solitamente guidata da quattro variabili: dimensione della parte, ...
Che tu sia un acquirente o un partner di sviluppo, ci impegniamo a fornirti una soluzione affidabile.
LINK AI PRODOTTI
- Prodotti in lega di alluminio
- Prodotti di pressofusione di leghe di zinco
- Prodotti di pressofusione di leghe di magnesio
Cellulare
Servizio clienti
RICHIEDI UN PRECVENTIVO
CONTATTACI
Tel: +86-574-86108662
Mobile: +86-15869318110 / +86-15988651610
E-mail: info@debangmould.com
Whatsapp: +61 425 630 715
+86 18067123332
+8615988651610
Add: N. 1 Tianxing Road, distretto di Beilun del parco scientifico e tecnologico di Daqi, città di Ningbo, provincia di Zhejiang, Cina
Copyright© Zhejiang Debang Intelligent Technology Co., Ltd. Tutti i diritti riservati.
 Produttori di pressofusione OEM/ODM