

Alluminio pressofuso per il settore automobilistico: una guida pratica su leghe, componenti e qualità
 2026.10.19
 Novità del settore
La pressofusione dell’alluminio è uno dei cavalli di battaglia silenziosi dell’automobile moderna. Guarda dietro un faro o sotto il cofano e troverai parti in alluminio pressofuso che svolgono un lavoro poco affascinante ma essenziale: allontanano il calore da un modulo LED, tengono fermo il motorino del tergicristallo sotto la pioggia, sigillano l'alloggiamento della frizione. Raramente attirano l'attenzione, ed è proprio questo il punto.
L'alluminio pressofuso nel settore automobilistico premia la visione pratica. Il metallo è solo metà della storia. Ciò che decide se una staffa sopravvive a dieci anni di vibrazioni o se un alloggiamento rimane a tenuta stagna anche in condizioni climatiche gelide, è la combinazione di scelta della lega, progettazione delle parti, qualità degli utensili e controllo del processo. Questo articolo esamina tutto questo, dal punto di vista di un team che costruisce stampi e parti di fusione dal 1991.
Perché la pressofusione di alluminio è adatta ai veicoli moderni
I produttori di veicoli continuano a tornare all’alluminio per gli stessi motivi. Pesa circa un terzo dell'acciaio, conduce bene il calore, resiste alla corrosione senza una placcatura pesante e può essere fuso in forme complesse a pareti sottili che richiedono pochissima lavorazione successiva. Per i veicoli elettrici, dove ogni chilogrammo influenza l’autonomia e dove l’elettronica di potenza necessita di un raffreddamento costante, queste caratteristiche contano più che mai.
- Riduzione del peso: i componenti più leggeri migliorano l’efficienza e facilitano la progettazione dei pacchi batteria.
- Prestazioni termiche: i dissipatori di calore in alluminio allontanano il calore da LED, sensori e moduli di potenza.
- Libertà di progettazione: nervature, borchie, flange di montaggio e alette di raffreddamento possono essere realizzate in un'unica fusione.
- Ripetibilità: la pressofusione ad alta pressione mantiene tolleranze strette su cicli di produzione molto grandi.
- Riciclabilità: i rottami di alluminio mantengono il loro valore e si rifondono con molta meno energia rispetto al metallo primario.
Insieme, questi punti spiegano perché l’alluminio è diventato la scelta predefinita per alloggiamenti, staffe e dissipatori di calore in tutto il veicolo.
Come funziona realmente la pressofusione dell'alluminio
Gli strumenti vengono prima di tutto
Ogni parte inizia come uno stampo. Uno stampo automobilistico è un assemblaggio di precisione di nuclei, guide e canali di raffreddamento, disposti in modo che il metallo fuso raggiunga ogni angolo in modo rapido e uniforme. La posizione del cancello, il layout della linea di galleggiamento e il piano di espulsione vengono stabiliti molto prima che venga effettuata la prima fusione e tali decisioni determinano in gran parte se una parte rimane dimensionalmente stabile anno dopo anno. Se l'argomento ti è nuovo, la nostra guida a cosa sono i componenti pressofusi in alluminio e come vengono prodotti copre le nozioni di base in modo più approfondito.
Riempimento, solidificazione ed espulsione
L'alluminio fuso viene iniettato nello stampo ad alta velocità e pressione, quindi tenuto sotto pressione mentre si solidifica, il che richiede solo pochi secondi per la maggior parte delle parti automobilistiche. L'assistenza del vuoto, i punti di iniezione accuratamente bilanciati e la temperatura controllata dello stampo agiscono tutti contro la porosità, i fori interni del gas che indeboliscono una fusione o causano una perdita. I tempi di ciclo brevi sono ciò che rende economica la produzione di grandi volumi.
Dalla fusione grezza al pezzo finito
Una fusione raramente lascia la macchina pronta per essere montata. Seguono rifilatura, sbavatura, lavorazione CNC, foratura e maschiatura, trattamento superficiale e, dove necessario, assemblaggio di inserti o guarnizioni. Mantenere questi passaggi sotto lo stesso tetto riduce la distanza tra progettazione e consegna e mantiene le tolleranze responsabili nei confronti di un unico fornitore.
Quali leghe di alluminio vengono utilizzate per le parti automobilistiche
La maggior parte dell’alluminio pressofuso nel settore automobilistico proviene da una piccola famiglia di leghe e la scelta tra queste è solitamente un compromesso tra colabilità, robustezza, resistenza alla corrosione e costo. A380 e il suo equivalente ADC12 dominano perché scorrono bene, riempiono pareti sottili e rimangono convenienti. L'A360 rinuncia a un po' di robustezza per una migliore resistenza alla corrosione e tenuta alla pressione, adatta agli alloggiamenti che contengono fluidi. B390 è più duro e resistente all'usura, mentre Al-Si11Cu3 offre un mix equilibrato di resistenza e comportamento termico.
| Lega | In cosa è bravo | Dove lo vedi spesso |
|---|---|---|
| A380/ADC12 | Colabilità, rapporto resistenza/costo | Alloggiamenti generali, staffe, coperture |
| A360 | Resistenza alla corrosione, tenuta alla pressione | Alloggiamenti per fluidi e valvole, corpi di pompe |
| B390 | Durezza e resistenza all'usura | Pistoni e superfici di usura |
| Al-Si11Cu3 | Resistenza bilanciata e comportamento termico | Gestione termica e parti strutturali |
La risposta giusta dipende dai carichi, dall'ambiente e dalle fasi di finitura che una parte vedrà, quindi la scelta della lega merita una breve conversazione piuttosto che un'ipotesi in fase di disegno.
Dove le parti pressofuse in alluminio vivono su un veicolo
Poiché le fusioni di alluminio possono essere prodotte in grandi volumi con notevole consistenza, sono presenti in quasi tutti i sistemi di un'auto. Alcuni esempi mostrano perché il materiale continua a vincere.
Illuminazione e gestione termica
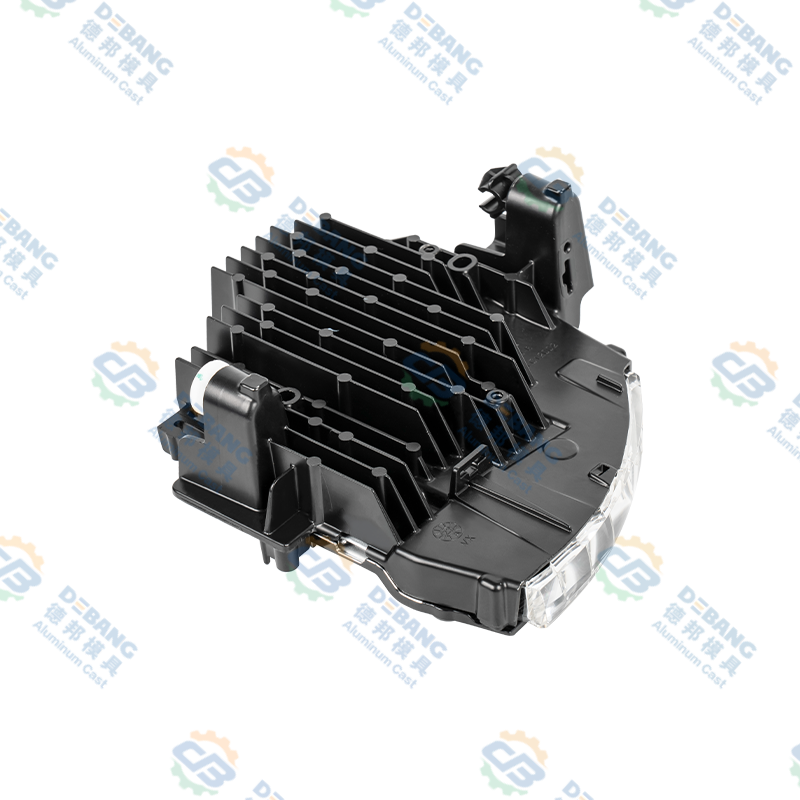
Le lampade frontali moderne racchiudono una grande quantità di luce in un piccolo spazio e il calore che ne deriva deve andare da qualche parte. Dissipatori di calore in alluminio, clip per fari e torri di supporto sono tipici pezzi fusi in questo caso. Il loro compito è diffondere il calore, mantenere un elemento ottico nella giusta posizione e rimanere stabile durante anni di cicli di temperatura.
 Dissipatore di calore in alluminio pressofuso per illuminazione LED automobilistica Un componente di illuminazione in alluminio pressofuso per fari a LED e altre luci di veicoli, che utilizza alette e canali di ventilazione per la gestione termica. Visualizza il prodotto →
Sistemi di tergicristalli e alloggiamenti per piccoli motori
I tergicristalli vivono in un luogo ostile: pioggia, sale stradale, sabbia e vibrazioni costanti. I bracci e gli alloggiamenti del motore in alluminio pressofuso rimangono rigidi senza aggiungere molto peso all'estremità di un lungo braccio e sostengono le sedi dei cuscinetti in modo sufficientemente accurato da mantenere il motore silenzioso nel tempo.
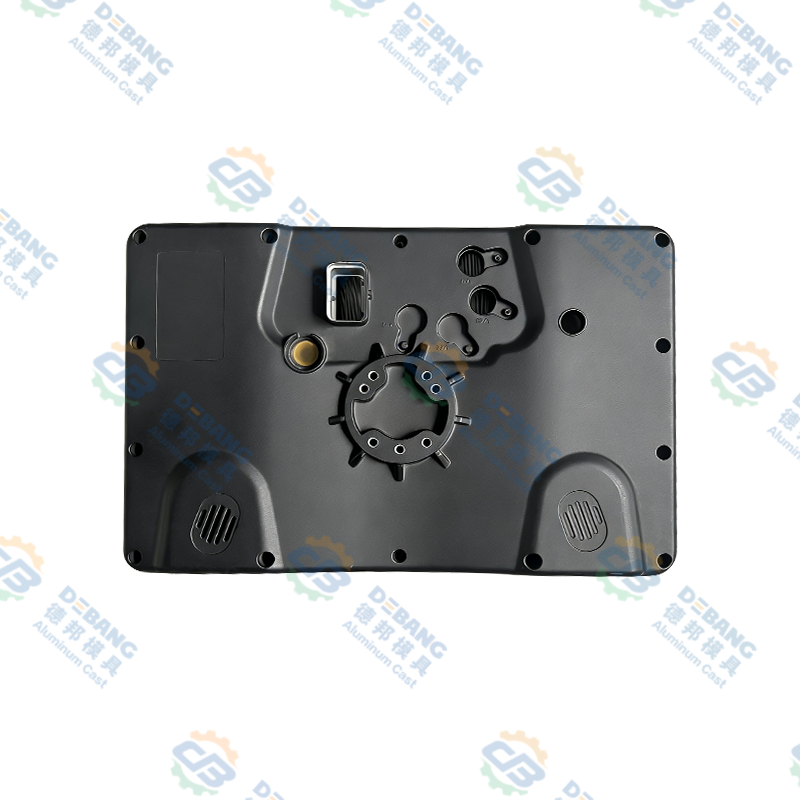
 Alloggiamento del motore del tergicristallo per auto in alluminio pressofuso di precisione Alloggiamento di precisione in alluminio pressofuso per motorini dei tergicristalli automobilistici, che offre resistenza alla corrosione, conduttività termica e rigidità per le vibrazioni e l'esposizione agli agenti atmosferici. Visualizza il prodotto →
Componenti del gruppo propulsore, frizione e carrozzeria
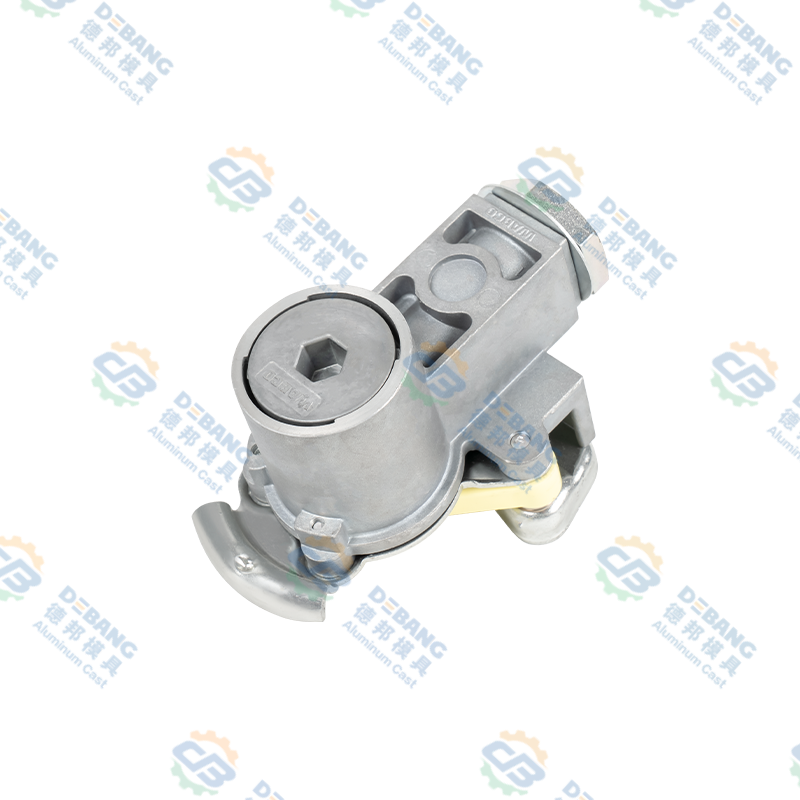
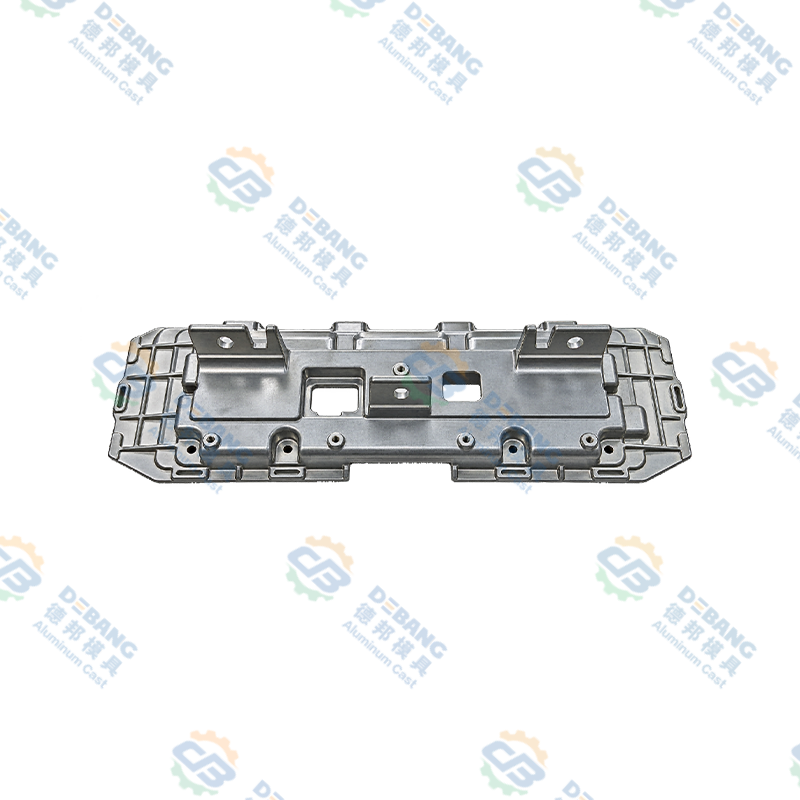
Gli involucri del motore, le coppe dell'olio della trasmissione, i giunti delle valvole di accoppiamento e le parti della frizione con olio siliconico per impieghi gravosi si basano tutti sulla stessa combinazione di rigidità, conduttività termica e forma quasi netta. Sul corpo e sul lato interno, l'alluminio pressofuso appare anche negli alloggiamenti dei display, dove un telaio sottile e piatto deve rimanere dritto e mantenere un aspetto intatto dopo il rivestimento.
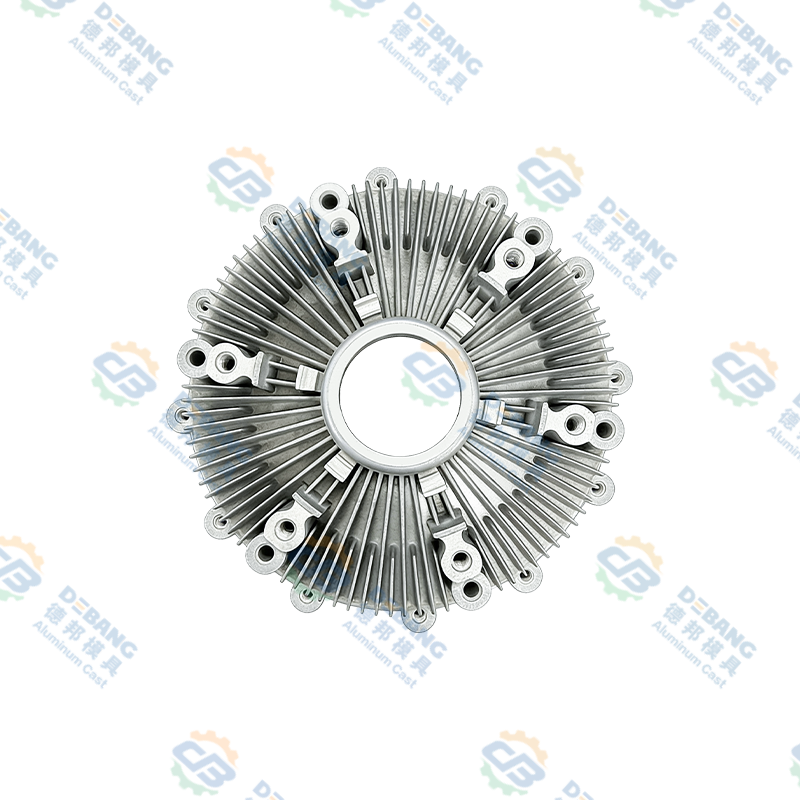
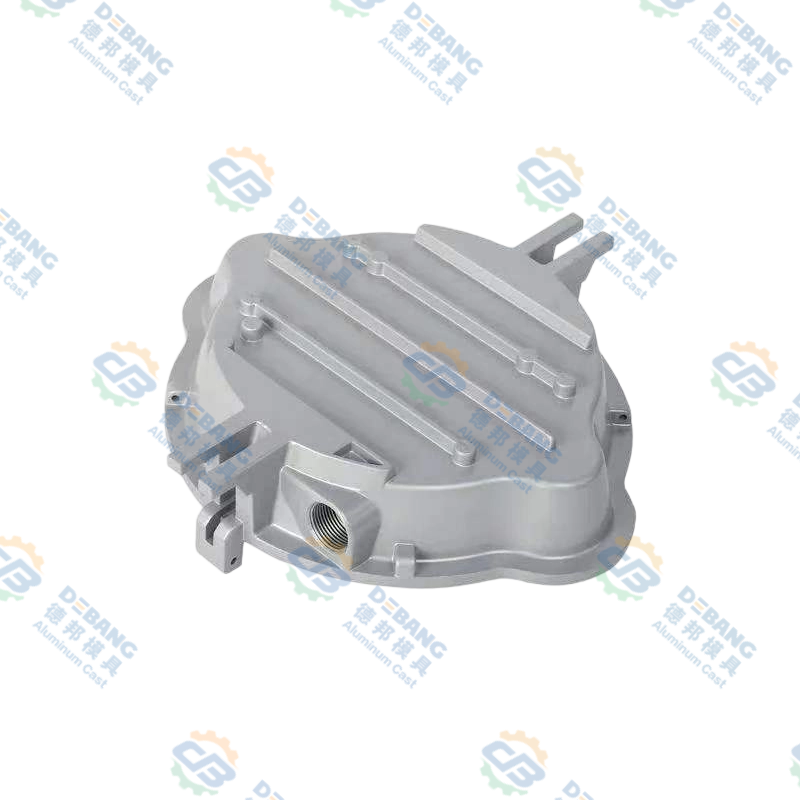
 Componenti della frizione della ventola dell'olio in silicone pressofuso in alluminio per impieghi gravosi Componente in alluminio pressofuso per frizioni ventole di raffreddamento motore, regolazione velocità ventola con viscosità olio siliconico in base alla temperatura motore. Visualizza il prodotto →
Dettagli di progettazione e controlli di qualità che determinano il risultato
Una parte che sembra semplice su un disegno può essere difficile da fondere bene. Lo spessore uniforme delle pareti, i raggi generosi, gli angoli di spoglia sensibili e le nervature al posto delle sezioni solide e pesanti aiutano il flusso del metallo e riducono la porosità da ritiro. Lasciare un po' di materiale di lavorazione dove una superficie deve essere piana è solitamente più economico che inseguire una faccia perfetta come fusa.
Il controllo qualità mantiene poi la promessa fatta in fase di progettazione. In pratica ciò significa ispezione dimensionale rispetto al disegno, controlli della porosità interna, prove di pressione o di tenuta sulle parti che trasportano fluidi e verifica della finitura superficiale prima del rivestimento o dell'anodizzazione. Puoi leggere di più a riguardo come affrontiamo il controllo qualità sulla nostra pagina della qualità.
Alluminio, zinco o magnesio?
L’alluminio non è l’unico materiale disponibile per la pressofusione e alcune parti automobilistiche sono meglio servite da un’altra famiglia di leghe.
- Alluminio: il miglior equilibrio tra resistenza e peso, con una buona conduttività termica, che si adatta sia alle parti strutturali che ai diffusori di calore.
- Zinco: più denso ma eccezionalmente preciso, facile da placcare e adatto a componenti piccoli e dettagliati.
- Magnesio: l'opzione più leggera, utile per alloggiamenti a pareti sottili dove ogni grammo conta, anche se richiede più cura in fonderia.
L'abbinamento del materiale al lavoro rientra nella conversazione di progettazione e spesso vale la pena confrontare due opzioni prima di tagliare uno strumento.
Lavorare con un partner di pressofusione
La maggior parte dei programmi automobilistici inizia molto prima della produzione: progettazione per il feedback di produzione su un modello CAD, una fusione di campione o prototipo, attrezzature costruite internamente, quindi il passaggio alla produzione in serie con lavorazione, finitura e assemblaggio ad essa collegati. In qualità di fornitore OEM, gestiamo l'intera catena, motivo per cui i clienti tendono a descrivere il rapporto come una fermata piuttosto che come una serie di passaggi di consegne.
Il vantaggio pratico sono meno sorprese. Quando lo stesso team possiede l'utensile e la fusione, un problema dimensionale può essere ricondotto alla sua vera causa invece di essere trasmesso avanti e indietro tra i fornitori.
La pressofusione di alluminio nel settore automobilistico è una tecnologia matura, ma matura non significa semplice. I pezzi migliori derivano da una scelta sensata della lega, da uno stampo progettato in base al modo in cui il metallo si muove effettivamente e da una linea di produzione che misura anziché presupporre. Se fai bene queste tre cose, i casting scompariranno sullo sfondo, che è esattamente ciò di cui un veicolo ha bisogno.
Ultime notizie
Ulteriori informazioni sulle novità del settore
-
02
Nov
 Progettazione HPDC: una guida pratica alla progettazione di stampi per pressofusione ad alta pressioneLa pressofusione ad alta pressione ha la reputazione di processo di forma quasi netta, il che fa sembrare che la maggior parte del lavoro reale avvenga all'interno della macchina. In realtà...
-
16
Nov
Pressofusione di magnesio e alluminio: una guida pratica per i team di progettazioneChiedete a dieci ingegneri cosa distingue il magnesio dall'alluminio e di solito otterrete dieci varianti delle stesse tre parole: peso, costo, corrosione. Tutti e tre contano, ma nessuno d... -
05
Oct
Pezzi fusi di precisione per il settore automobilistico che migliorano prestazioni, sicurezza ed efficienza leggeraQuando si pensa alle migliaia di parti che lavorano insieme all'interno di un veicolo moderno, è facile trascurare l'eroe non celebrato: le fusioni automobilistiche. Dai blocchi motore... -
12
Oct
Cast vs stampo: qual è la vera differenza? Una guida in inglese semplice per Die CasterLa maggior parte delle persone incontra queste due parole molto prima di mettere piede in una fabbrica. Spacchi una roccia, trovi una cavità perfetta a forma di conchiglia e qualcuno dice "quell...
Che tu sia un acquirente o un partner di sviluppo, ci impegniamo a fornirti una soluzione affidabile.
LINK AI PRODOTTI
- Prodotti in lega di alluminio
- Prodotti di pressofusione di leghe di zinco
- Prodotti di pressofusione di leghe di magnesio
Cellulare
Servizio clienti
RICHIEDI UN PRECVENTIVO
CONTATTACI
Tel: +86-574-86108662
Mobile: +86-15869318110 / +86-15988651610
E-mail: info@debangmould.com
Whatsapp: +61 425 630 715
+86 18067123332
+8615988651610
Add: N. 1 Tianxing Road, distretto di Beilun del parco scientifico e tecnologico di Daqi, città di Ningbo, provincia di Zhejiang, Cina
Copyright© Zhejiang Debang Intelligent Technology Co., Ltd. Tutti i diritti riservati.
 Produttori di pressofusione OEM/ODM