

Fusione di un motore: materiali, processi e pressofusione spiegati per gli OEM
 2026.10.26
 Novità del settore
Chiedi a dieci persone cosa significa lanciare un motore e otterrai dieci immagini diverse. Si vede un mestolo di ferro fuso che cade in uno stampo di sabbia. Un'altra raffigura il braccio di un robot che spruzza un agente distaccante su uno stampo di acciaio lucido. Un terzo pensa solo al blocco motore finito, posato su un pallet, lavorato e pronto per la catena di montaggio.
Tutte e tre le immagini sono corrette, perché la fusione di un motore è sia una singola operazione che una lunga catena di decisioni. Quale processo? Quale lega? Quanto dovrebbero essere spessi i muri? Quanto margine di lavorazione lasci? Chi possiede l'attrezzatura e chi è responsabile quando un lotto ritorna con porosità sotto la superficie della guarnizione? Rispondi bene a queste domande e otterrai un componente leggero, rigido e privo di perdite che funziona in modo pulito e sopravvive a dieci anni di cicli di calore. Rispondi male e passerai i prossimi sei mesi a rincorrere i tassi di rottamazione.
Questa guida è scritta per ingegneri, acquirenti e product manager che desiderano una visione pratica dell'argomento piuttosto che un libro di testo. Costruiamo attrezzature per pressofusione e produciamo getti di alluminio e zinco a Ningbo, in Cina, e lo facciamo dal 1991, quindi le note seguenti provengono tanto dall'officina quanto dalla biblioteca.
Cosa significa veramente lanciare un motore
La fusione è un processo di modellatura. Il metallo fuso viene colato o iniettato in una cavità la cui forma è il negativo della parte desiderata. Quando il metallo si congela, si ottiene una forma quasi netta: vicina alla dimensione finale, ma non definitiva. La lavorazione rimuove quindi uno strato sottile dalle facce che necessitano di tolleranze strette, una finitura fine o una superficie di tenuta affidabile.
Perché non tagliare semplicemente l'intera parte da una billetta solida? Perché un motore è pieno di geometrie che nessuna fresa può raggiungere. Le camicie del refrigerante avvolgono i cilindri, i condotti dell'olio serpeggiano attraverso il blocco e le nervature si trovano all'interno delle coperture dove un utensile non può entrare. La fusione produce queste caratteristiche in un colpo solo, utilizzando metallo che è già vicino alla sua condizione metallurgica finale. Inoltre, spreca molto meno materiale e raggiunge volumi che la lavorazione meccanica non potrebbe mai raggiungere.
A grandi linee esistono due famiglie di casting. Nei processi con stampi consumabili, lo stampo viene distrutto per rilasciare la parte e la fusione in sabbia, la schiuma persa e la fusione a cera persa funzionano tutte in questo modo. Nei processi di stampaggio permanente, lo stesso utensile in acciaio o grafite viene utilizzato più e più volte e la pressofusione ad alta pressione, la pressofusione a bassa pressione e la pressofusione a gravità appartengono a questo gruppo.
Una precisazione evita molta confusione nelle riunioni. Fondere un motore in senso stretto significa fondere il monoblocco, la testata e le principali parti strutturali del motore stesso. Nella catena di fornitura, la frase copre anche le fusioni che circondano un motore: coperchi distribuzione, carter motore, coppe olio, coppe trasmissione, staffe, dissipatori di calore e alloggiamenti frizione. Entrambi i significati sono importanti ed entrambi provengono solitamente dallo stesso tipo di fornitore.
Regola pratica: una parte cava di grandi dimensioni prodotta in decine di migliaia è normalmente fusa in sabbia o pressofusa a bassa pressione. Una piccola parte a parete sottile prodotta in centinaia di migliaia è quasi sempre pressofusa ad alta pressione.
I principali processi utilizzati per i componenti del motore
La maggior parte dei getti dei motori provengono da sei percorsi. Differiscono nel costo degli utensili, nel tempo di ciclo, nello spessore della parete ottenibile, nella finitura superficiale e nella solidità interna del metallo. Scegliere tra loro è questione di abbinare la parte al volume, non di scegliere un preferito.
| Processo | Parti tipiche del motore | Leghe comuni | Costo degli utensili | La migliore vestibilità |
|---|---|---|---|---|
| Colata in sabbia | Monoblocchi, testate, collettori di scarico | Ghisa grigia, ferro duttile, alluminio | Da basso a medio | Parti di grandi dimensioni, volume da basso a medio |
| Pressofusione ad alta pressione | Carter motore, coperchi, coppe olio, staffe, dissipatori di calore | Alluminio ADC12 e A380, zinco, magnesio | Alto | Alto volume, thin walls, tight tolerances |
| Pressofusione a bassa pressione | Teste cilindri, alloggiamenti strutturali | Alluminio A356 | Da medio ad alto | Getti più densi, volume moderato |
| Pressofusione per gravità | Pistoni, corpi pompa, coperchi | Alluminio e leghe ipereutettiche | Medio | Parti dense, volume moderato |
| Colata a schiuma persa | Blocchi complessi con passaggi interni | Alluminio, ferro | Medio | Geometria complessa, volume medio |
| Colata di investimento | Componenti turbo, minuteria di precisione | Acciai inossidabili, superleghe | Alto | Leghe di precisione e ad alta temperatura |
Inizia dalla parte, non dal processo. Una pressofusione non può riempire in modo economico un blocco da 40 chilogrammi e una fonderia di sabbia non può sostenere lo spessore della parete richiesto da un moderno design di copertura. La risposta onesta su quale sia il processo migliore dipende solitamente da tre numeri: volume annuale, differenza massima di spessore delle pareti e tolleranza più stretta che influisce effettivamente sulla funzione.
Vale anche la pena ricordare che la scelta del processo è bloccata fin dall'inizio. Una volta esistente uno stampo, cambiare la lega o lo spessore della parete significa tagliare nuovo acciaio. Ecco perché la revisione del design è più importante di qualsiasi altra cosa in questo settore.
Scelta della Lega: Ferro, Alluminio, Magnesio e Zinco
Spesso è la lega a decidere sul pezzo finito più del processo. Determina il peso, la dilatazione termica, il comportamento alla corrosione e il costo di lavorazione. Nel lavoro sui motori dominano quattro famiglie.
| Famiglia delle leghe | Utilizzo tipico del motore | Perché viene scelto | Cosa guardare |
|---|---|---|---|
| Ghisa grigia | Blocchi motore, canne dei cilindri | Eccellente smorzamento, resistenza all'usura, basso costo | Capacità pesante e limitata di pareti sottili |
| Ferro duttile | Alberi motore, alcuni blocchi, staffe | Altoer strength and ductility | Maggiore restringimento, necessita di un'alimentazione attenta |
| Alluminio A356 and A360 | Teste cilindri, alloggiamenti strutturali | Buona colabilità e trattabilità termica | Necessita di inserti o rivestimenti su superfici soggette ad usura |
| ADC12 e A380 in alluminio | Carter motore, coperchi, vaschette, dissipatori di calore | Scorre bene negli stampi, pareti sottili, buona finitura | Il controllo della porosità è fondamentale |
| Magnesio AZ91 e AM60 | Coperture, staffe, custodie leggere | Molto leggero, buon smorzamento | Protezione dalla corrosione e gestione della fusione |
| Zinco ZAMA 3 e 5 | Piccole staffe, alloggiamenti dei sensori, parti del tergicristallo | Stabilità dimensionale, pareti sottili eccellenti | Limiti di peso, inadatto per zone calde |
L'alluminio ha preso il sopravvento sulla maggior parte dei nuovi motori e alloggiamenti della trasmissione perché rimuove il peso esattamente dal punto in cui il peso fa più male. Il ferro vince ancora laddove rigidità, smorzamento e costo per chilogrammo contano più della massa. Lo zinco è un materiale speciale: cola magnificamente, mantiene pareti molto sottili e macchine veloci, ma è pesante e perde resistenza a temperature elevate.
La lezione pratica è che la stessa parte spesso esiste in due leghe. Un dissipatore di calore per illuminazione, ad esempio, può essere prodotto in alluminio per un veicolo ad alte prestazioni e in zinco per un veicolo compatto, con identica geometria di montaggio e diverso comportamento termico. La specificazione della lega è una decisione di sistema, non una decisione di acquisto.
Casting di un componente del motore passo dopo passo
L'involucro di un motore pressofuso viaggia attraverso una sequenza prevedibile. La sequenza sembra semplice su un diagramma di flusso, ma ogni passaggio comporta variabili che decidono se la parte finita viene venduta o rottamata.
- Revisione del progetto e DFM. La geometria della parte, la linea di giunzione, gli angoli di sformo, le posizioni del punto di iniezione e la disposizione dell'espulsore vengono esaminati insieme. La maggior parte dei problemi di fusione vengono progettati in questa fase, molto prima che l'acciaio venga tagliato.
- Produzione di utensili. Uno stampo o un modello viene lavorato, trattato termicamente e montato. Gli strumenti di pressofusione sono generalmente costruiti in acciaio H13, con inserti temprati nelle aree ad alta usura attorno ai punti di iniezione e alle anime.
- Prova e campionamento. Lo strumento viene avviato, vengono misurate le prime parti e viene stabilita la finestra del processo: pressione di iniezione, temperatura dello stampo, tempo di ciclo, livello di vuoto ove applicabile.
- Fusione e trattamento della fusione. La lega viene fusa, degasata e raffinata. Il contenuto di idrogeno e il livello di ferro vengono monitorati, poiché entrambi determinano la porosità ed entrambi sono invisibili in una parte finita.
- Riempimento della cavità. Nella pressofusione, un manicotto spinge il metallo attraverso le guide e i cancelli nella cavità in millisecondi. Il modello di riempimento decide dove va a finire l'aria intrappolata e ciò decide dove fuoriuscirà la parte.
- Solidificazione ed espulsione. Il casting si blocca in pochi secondi. I perni di espulsione lo spingono fuori e il controllo termico dello stampo mantiene sotto controllo la deformazione e i punti caldi.
- Degazione e sbavatura. Vengono rimossi i canali, i traboccamenti e le bave, quindi le presse per vibrofinitura, burattatura o rifilatura puliscono i bordi.
- Lavorazione. Le operazioni CNC aggiungono fori, filettature, superfici di tenuta e fori di montaggio con tolleranze che nessuna superficie fusa può mantenere da sola.
- Trattamento superficiale. La granigliatura, l'anodizzazione, la verniciatura a polvere, il rivestimento elettronico o la conversione cromata proteggono la parte e conferiscono un aspetto coerente in tutto il lotto.
- Ispezione e imballaggio. Rapporti dimensionali, test di tenuta, immagini a raggi X e certificati dei materiali viaggiano con la spedizione, in modo che il cliente possa risalire a ogni lotto fino a un numero di colata.
Due di questi passaggi meritano particolare attenzione. Il trattamento della fusione è invisibile ma decisivo, perché una fusione scarsamente degasata produrrà parti che superano un'ispezione visiva e non superano un test di pressione. La lavorazione meccanica è il luogo in cui una fusione solida si guadagna la reputazione, poiché una fusione con porosità interna spesso si apre solo quando viene praticata una perforazione.
Quali parti del motore sono effettivamente fuse?
All'interno di un motore moderno, l'elenco del cast è più lungo di quanto la maggior parte delle persone si aspetti. Comprende il blocco, la testata, le coppe dell'olio, i coperchi delle valvole, i coperchi della distribuzione, i collettori di aspirazione, i collettori di scarico, gli alloggiamenti del turbo, gli alloggiamenti della pompa dell'acqua, gli alloggiamenti dei termostati, i supporti del motore e una lunga coda di piccole staffe.
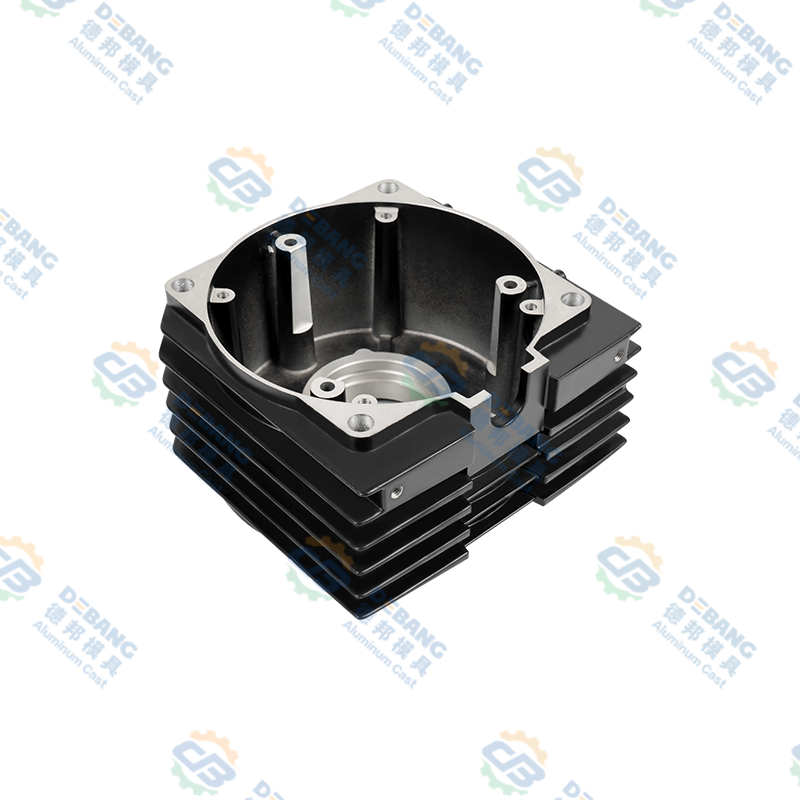
Al di fuori del nucleo di combustione, la parte pressofusa più comune è la carcassa del motore stessa, a volte chiamata copertura della distribuzione, copertura anteriore o alloggiamento degli accessori. Ha pareti sottili, presenta una scanalatura di tenuta, supporta le sporgenze dei bulloni e spesso include fori per cuscinetti per alberi. Deve essere piatto, dimensionalmente stabile e completamente privo di porosità passante, perché separa l'olio da un lato dall'aria dall'altro.
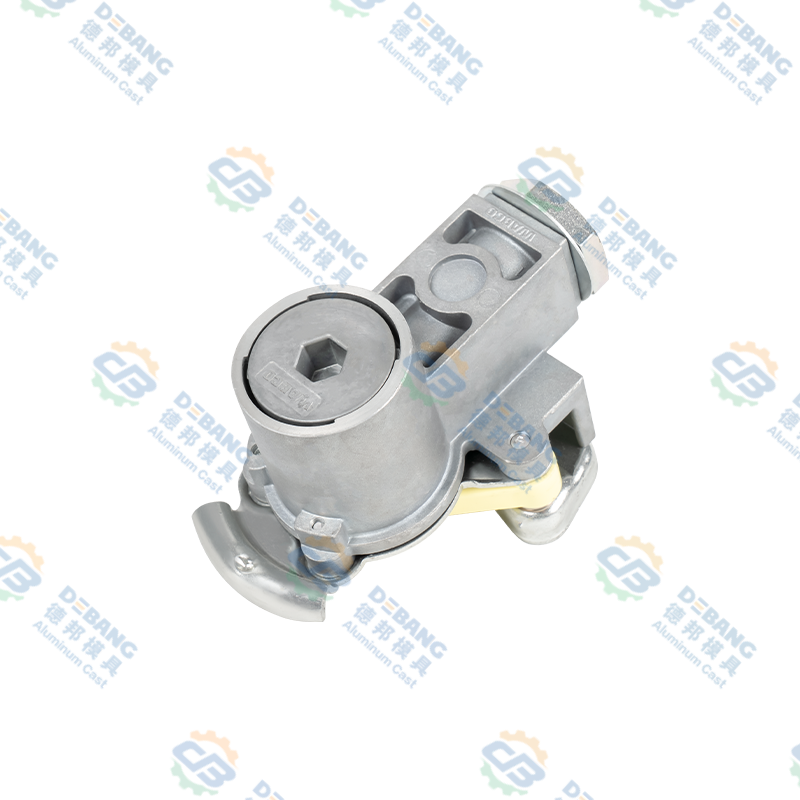
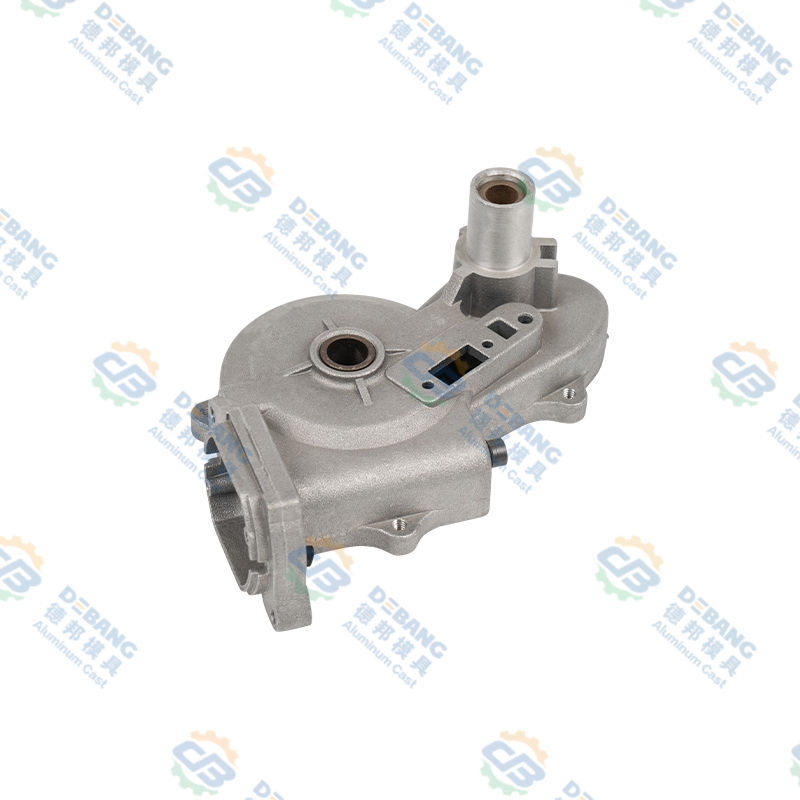
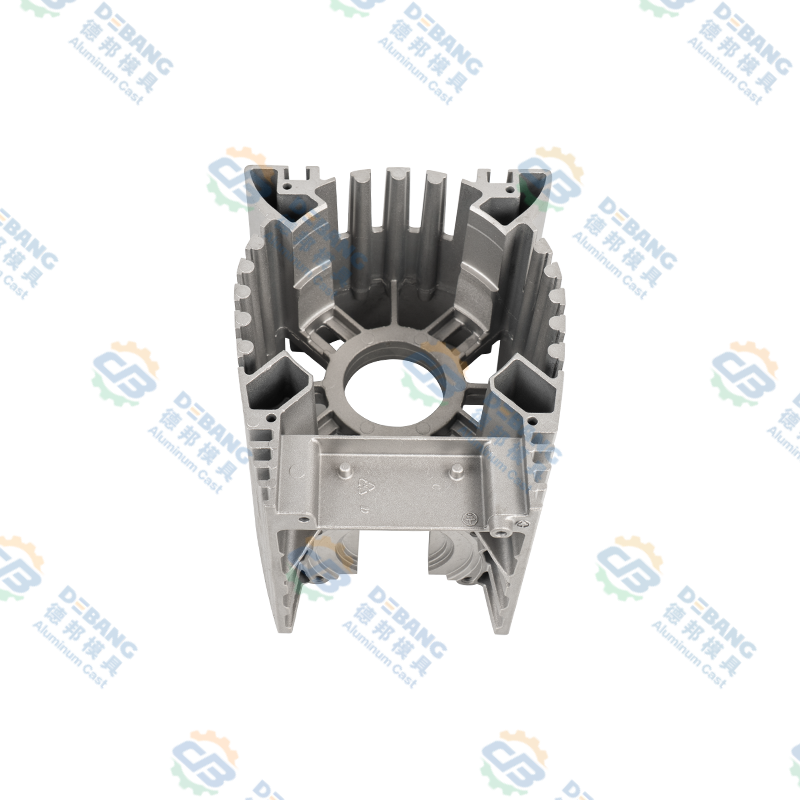 Alloggiamento del motore e alloggiamento del controller in pressofusione di alluminio Alloggiamento del motore in alluminio pressofuso o alloggiamento del controller automobilistico con alette di dissipazione del calore e struttura integrata, adatto per sigillatura a pareti sottili e rigidità strutturale. Visualizza il prodotto →
Parti come questa premiano un fornitore che controlla tutta la filiera. Se l'attrezzatura viene tagliata in un punto, la fusione versata in un altro e la lavorazione subappaltata a un terzo, nessuno possiede lo spessore della parete che ha causato la perdita. Un unico fornitore, dalla progettazione dello stampo alla fusione finita e lavorata, elimina questo divario.
Fusioni attorno al motore: trasmissione, frizione e parti termiche
Il motore non funziona da solo, e nemmeno le sue fusioni. Le coppe dell'olio della trasmissione si trovano sul fondo della trasmissione, raccolgono il fluido e fungono anche da copertura strutturale. Di solito sono grandi, piatti e nervati, con una sporgenza del tappo di scarico e una flangia di tenuta che deve rimanere piatta dopo anni di cicli termici.
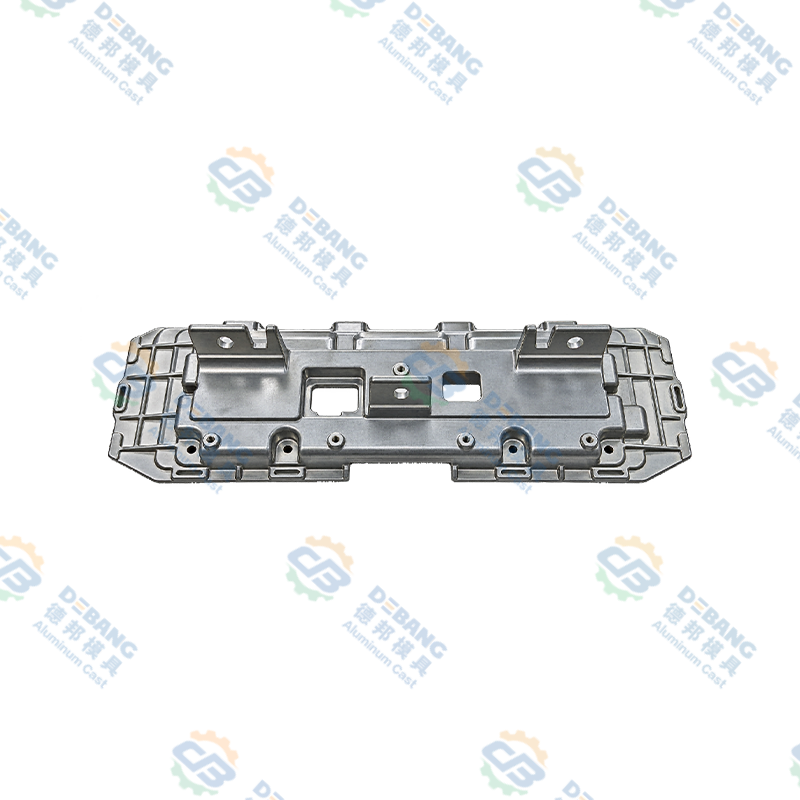
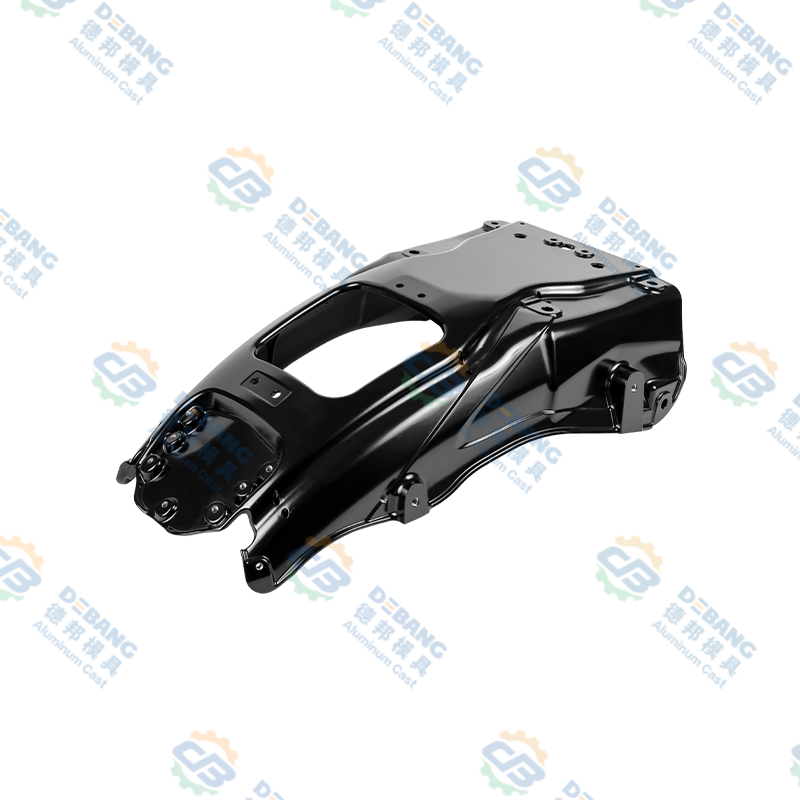
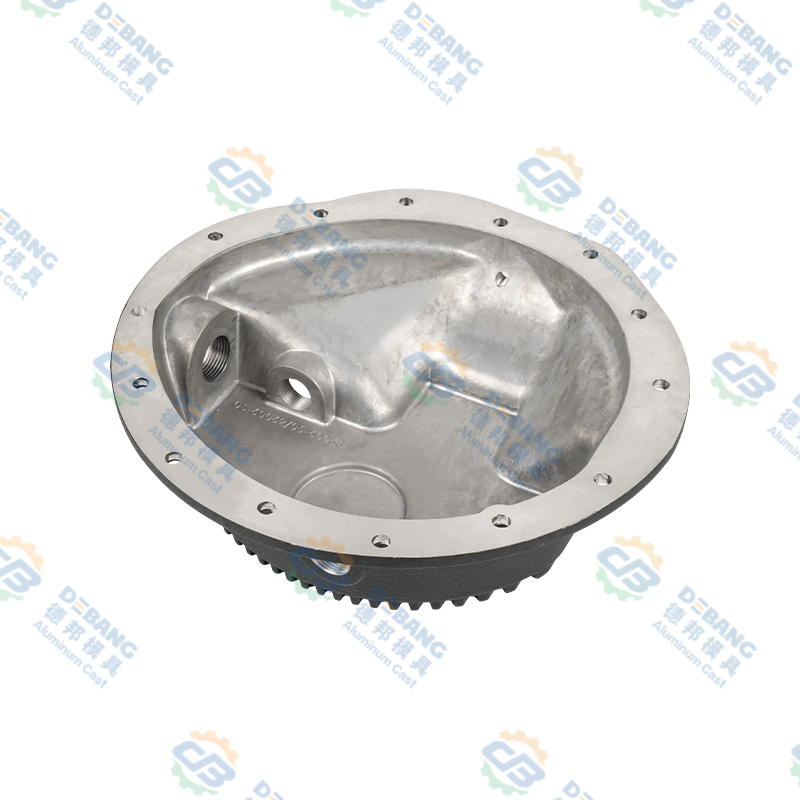 Piastre di trasmissione in alluminio pressofuso per trasmissioni automobilistiche Questa coppa della trasmissione in alluminio pressofuso enfatizza una finitura resistente alla corrosione e una sigillatura a prova di perdite per il ruolo di raccolta dei fluidi della trasmissione sotto i veicoli. Visualizza il prodotto →
I componenti della frizione rappresentano una sfida diversa. Le parti della frizione a olio siliconico per veicoli pesanti funzionano in condizioni di carico e temperatura continui, quindi la precisione dimensionale e la solidità interna contano più dell'aspetto. Lo spessore delle pareti deve essere sufficientemente uniforme per evitare punti caldi e il materiale di lavorazione deve essere sufficientemente prevedibile da garantire l'equilibrio della parte finita.
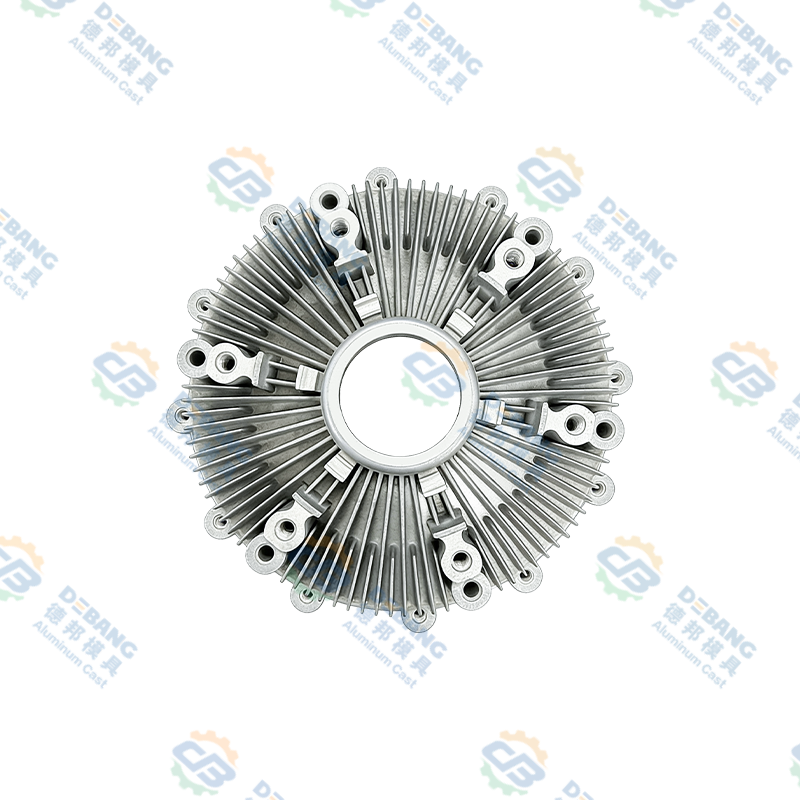
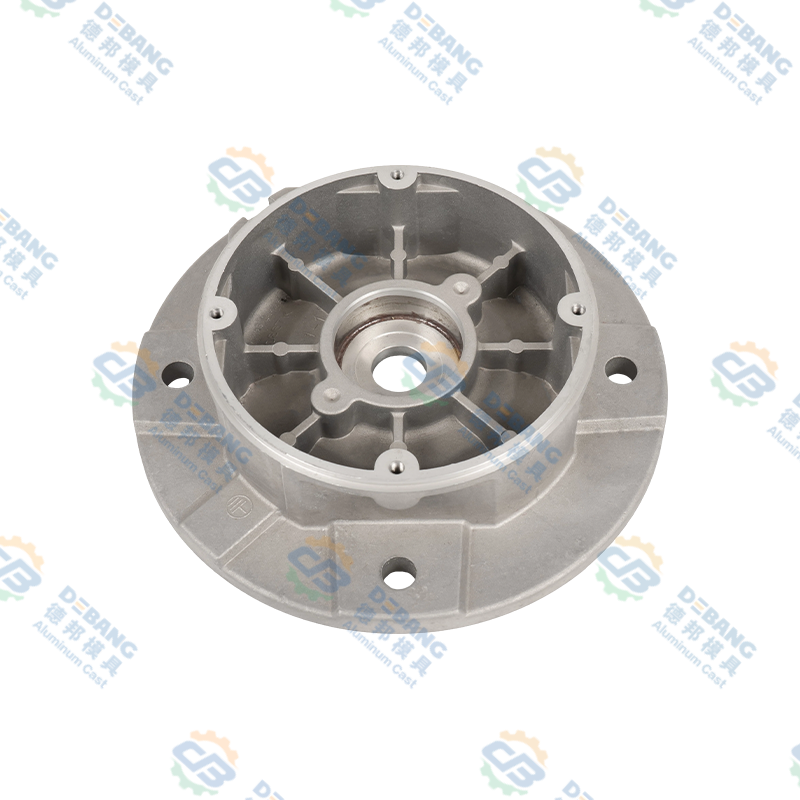 Componenti della frizione dell'olio siliconico pressofuso in alluminio Componenti della frizione in olio siliconico pressofuso in alluminio per impieghi gravosi per ventole di raffreddamento del motore, che regolano la velocità della ventola con la temperatura per supportare il raffreddamento e il risparmio di carburante. Visualizza il prodotto →
Le parti termiche completano il quadro. Con il passaggio alle trasmissioni elettriche e ibride, i pezzi fusi sono migrati dal blocco motore all’alloggiamento della batteria, all’involucro dell’inverter, all’alloggiamento del motore e al dissipatore di calore dell’illuminazione. Il metallo è spesso lo stesso, lo spessore della parete è spesso più sottile e i requisiti di tenuta sono generalmente più severi. I fornitori che già comprendono le carcasse dei motori tendono ad adattarsi rapidamente a queste parti, perché la disciplina di base è identica.
Regole di progettazione che mantengono sani i getti del motore
I buoni pezzi fusi vengono progettati, non controllati per essere realizzati. Le seguenti regole si applicano a quasi tutte le fusioni relative al motore, qualunque sia il processo.
- Mantenere lo spessore della parete il più uniforme possibile. Le sezioni spesse si raffreddano lentamente e allontanano il metallo dai vicini sottili, creando vuoti di ritiro.
- Utilizzare raccordi generosi negli angoli interni. Gli angoli acuti concentrano lo stress e limitano il flusso del metallo.
- Aggiungi sformo su ogni faccia verticale. Senza di esso, la parte si trascina durante l'espulsione e la superficie si lacera.
- Nervature di design anziché sporgenze spesse. La rigidità deriva dalla geometria, non dalla massa.
- Posizionare il sovrametallo di lavorazione solo dove avverrà effettivamente la lavorazione. Il materiale extra su una superficie fusa rappresenta uno spreco di metallo e un tempo di ciclo aggiuntivo.
- Pensare subito alla posizione dei perni di espulsione. Un perno che atterra su una superficie di tenuta è una perdita attesa.
- Mantenere i fori centrali semplici e in linea con la direzione di apertura dello stampo. I nuclei laterali aggiungono costi e manutenzione.
- Specificare le tolleranze che corrispondono al processo. Tolleranze troppo strette su una superficie fusa aumentano i costi degli utensili e il tasso di scarto senza migliorare la funzionalità.
Quando vengono seguite queste regole, la fusione arriva al centro di lavoro in condizioni prevedibili e l'intero programma viene eseguito più velocemente. Quando vengono ignorati, la prima analisi del campione diventa una trattativa costosa.
Difetti comuni e come prevenirli
Ogni fonderia tiene una lista mentale dei difetti, perché ognuno ha una firma e una causa. Questi sei compaiono più spesso nelle fusioni dei motori.
Porosità del gas
Vuoti interni rotondi causati da aria intrappolata o idrogeno disciolto. Prevenzione grazie a un migliore sfiato, all'assistenza del vuoto e a un adeguato degasaggio del materiale fuso.
Porosità da ritiro
Vuoti irregolari in sezioni spesse che si congelano per ultimi. Prevenuto dallo spessore uniforme delle pareti, da una migliore alimentazione e dalla temperatura controllata dello stampo.
Chiuse fredde
Due frontali in metallo che si incontrano senza fondersi, lasciando una cucitura visibile e una giuntura debole. Prevenuto dalla temperatura più elevata dello stampo e dal riempimento più rapido.
Flash
Fuoriuscita di metallo lungo la linea di giunzione. Prevenuto dalla manutenzione dello stampo, dalla corretta forza di bloccaggio e dalla pressione di iniezione controllata.
Deformazione
Distorsione dopo l'espulsione a causa del raffreddamento non uniforme. Prevenuto da circuiti di raffreddamento bilanciati e tempi di espulsione corretti.
Saldatura
L'alluminio si attacca alla superficie dello stampo, lasciando una zona ruvida. Prevenzione mediante rivestimento dello stampo, controllo della temperatura e chimica della lega adeguata.
Il modello è coerente: quasi ogni difetto è riconducibile alla temperatura, al modello di riempimento o alla qualità del metallo. Ecco perché il monitoraggio del processo è più prezioso dell'ispezione finale. Una parte che viene scartata dopo la lavorazione ha già consumato manodopera, energia e durata dell'utensile.
Controllo di qualità durante la fusione di parti del motore
La pianificazione della qualità per le fusioni dei motori inizia con la funzione del componente. Un coperchio che trattiene l'olio necessita di tenuta alla pressione. Un attacco necessita di ripetibilità dimensionale. Un dissipatore di calore necessita dell'integrità della parete in modo che il calore possa effettivamente viaggiare attraverso il metallo.
In pratica, un tipico piano di controllo combina diversi livelli. I controlli spettrometrici confermano la chimica della lega prima che venga utilizzata la fusione. Il monitoraggio durante il processo registra i profili di iniezione e le temperature dello stampo. L'ispezione dimensionale utilizza calibri, calibri e macchine di misura a coordinate per caratteristiche critiche. Metodi non distruttivi come i raggi X e i test di pressione o di tenuta cercano vuoti interni che l'ispezione visiva non è in grado di rilevare. Infine, i controlli distruttivi sulle parti campione rivelano la microstruttura, la durezza e gli effettivi livelli di porosità.
La documentazione è importante tanto quanto i test. Un fornitore di getti dovrebbe essere in grado di mostrare al cliente il registro delle ispezioni per un lotto specifico, abbinato a un numero di colata e a una macchina. Questa tracciabilità è ciò che trasforma una spedizione in un rapporto di fornitura affidabile ed è il motivo per cui trattiamo i nostri registri di ispezione come un prodotto a sé stante. Puoi leggere di più su come affrontiamo questo problema sul nostro pagina di qualità .
Costo, attrezzature e tempi di consegna
Gli acquirenti spesso chiedono un unico numero per pezzo, ma il prezzo di una fusione è la somma di diversi costi molto diversi. Il grafico seguente mostra approssimativamente come si divide tipicamente il costo totale del programma di un componente del motore in alluminio pressofuso.
Seguono due conclusioni. In primo luogo, prevalgono i materiali e gli strumenti, quindi una piccola variazione nello spessore delle pareti può spostare il prezzo unitario più di una lunga negoziazione sulle tariffe della manodopera. In secondo luogo, la spesa per la qualità non è un costo eccessivo. È l'assicurazione più economica contro una richiesta di garanzia su una copertura che perde.
Il lead time segue una logica simile. L'attrezzaggio richiede in genere diverse settimane dal congelamento del progetto al primo campione, e le attrezzature di lavorazione aggiungono tempo in aggiunta. Un programma realistico consente un ciclo di campionamento, una correzione del progetto se necessario e un piccolo lotto di pre-produzione prima dell'avvio completo.
Lavorare con un partner di pressofusione
Il fallimento più comune nei progetti di fusione non è di natura tecnica. Si tratta di un divario di passaggio di consegne. Il produttore di utensili incolpa la fonderia, la fonderia incolpa il lotto di lega e l'officina meccanica scopre un problema che esisteva sin dal primo colpo.
Un fornitore che si occupa della progettazione degli stampi, della fusione, delle operazioni secondarie, della lavorazione meccanica di precisione, del trattamento superficiale e dell'assemblaggio sotto lo stesso tetto elimina gran parte di tale rischio. Inoltre, riduce il ciclo di feedback: quando un foro lavorato rivela porosità, la fonderia lo viene a sapere nella stessa settimana, non nello stesso trimestre.
Se stai progettando una nuova fusione di motore o trasmissione, vale la pena coinvolgere nella conversazione il partner di produzione prima che il disegno venga congelato. Una breve discussione sulle linee di giunzione, sullo spessore delle pareti e sul materiale di lavorazione può far risparmiare un intero ciclo di attrezzaggio. Sei il benvenuto parla con il nostro team sul tuo progetto, sia esso una singola parte o una famiglia di componenti.
Domande frequenti
La fusione di un blocco motore è la stessa cosa della pressofusione?
No. I blocchi motore sono solitamente fusi in sabbia o pressofusi a bassa pressione in ferro o alluminio, perché sono grandi e i loro passaggi interni necessitano di uno stampo che possa essere rotto. La pressofusione ad alta pressione viene normalmente utilizzata per parti più piccole e sottili come involucri, coperchi, vaschette e staffe, dove volumi elevati e tolleranze ristrette giustificano il costo di uno stampo in acciaio.
Quale metallo viene utilizzato per la fusione delle parti del motore?
La ghisa grigia e la ghisa duttile dominano i tradizionali blocchi e alberi a gomiti. Le leghe di alluminio come A356, A360, ADC12 e A380 vengono utilizzate per testate, alloggiamenti, coperchi e parti termiche. Il magnesio è presente in coperture e staffe leggere, mentre lo zinco viene utilizzato per piccoli componenti di precisione che necessitano di pareti molto sottili.
Perché le parti fuse del motore necessitano ancora di lavorazione?
Perché la fusione produce una forma quasi netta, non finita. Una superficie fusa non può mantenere la tolleranza richiesta per il foro di un cuscinetto, una superficie di tenuta o un foro filettato. La lavorazione rimuove uno strato controllato di metallo per raggiungere tali tolleranze ed espone anche la porosità interna che altrimenti non funzionerebbe durante il servizio.
Quanto tempo occorre per fondere e consegnare un componente del motore?
Per una parte nuova, attendere diverse settimane per la progettazione e la produzione degli utensili, quindi un giro di campionamento per convalidare dimensioni e parametri di processo. La produzione di una parte matura è rapida, spesso misurata in giorni, ma il tempo di consegna totale comprende anche l'approvvigionamento del materiale, la lavorazione, il trattamento superficiale, l'ispezione e la spedizione.
È possibile riparare la porosità in una parte del motore fusa?
Piccole porosità superficiali possono talvolta essere sigillate mediante impregnazione, ma la porosità strutturale in un'area a tenuta di pressione o portante non deve essere riparata. La risposta giusta è correggere il processo, regolare il cancello o il raffreddamento e ricampionare. Riparare i vuoti interni nasconde un problema anziché risolverlo.
Come faccio a sapere che una fusione non perderà?
La tenuta alle perdite è progettata e controllata, non sperata. Si inizia con una simulazione di riempimento, si continua con il controllo della qualità del fuso e della temperatura dello stampo e si termina con i test di pressione o di tenuta sui componenti di produzione. L'ispezione a raggi X sui campioni conferma che la struttura interna corrisponde all'intento progettuale.
Lanciare un motore è un argomento che premia la pazienza. Il processo, la lega e la geometria interagiscono tutti e una decisione presa nel primo incontro di progettazione di solito si riflette nel tasso di scarto un anno dopo. Se si stabiliscono i fondamentali, si mantiene corta la catena di fornitura e si controlla la fusione e l'attrezzatura con la stessa serietà, e le fusioni svolgeranno il loro lavoro silenzioso per tutta la vita del veicolo.
Se desideri una seconda opinione su una parte che stai sviluppando, inviaci il disegno. Una breve conversazione sullo spessore delle pareti, sulle linee di giunzione e sul materiale di lavorazione è solitamente l'ora più preziosa dell'intero progetto.
Ultime notizie
Ulteriori informazioni sulle novità del settore
-
28
Sep
 Lega di zinco Zamak 3: proprietà, applicazioni di pressofusione e guida alla selezione per gli OEMQuando una parte metallica richiede una geometria complessa, tolleranze strette e una buona finitura superficiale a un costo ragionevole, Zamak 3 è spesso la prima scelta degli ingegneri dei mat...
-
02
Nov
Progettazione HPDC: una guida pratica alla progettazione di stampi per pressofusione ad alta pressioneLa pressofusione ad alta pressione ha la reputazione di processo di forma quasi netta, il che fa sembrare che la maggior parte del lavoro reale avvenga all'interno della macchina. In realtà... -
16
Nov
Pressofusione di magnesio e alluminio: una guida pratica per i team di progettazioneChiedete a dieci ingegneri cosa distingue il magnesio dall'alluminio e di solito otterrete dieci varianti delle stesse tre parole: peso, costo, corrosione. Tutti e tre contano, ma nessuno d... -
16
Jul
Guida tecnica completa: cosa sono i componenti di pressofusione di alluminio e panoramica completa dei processi di pressofusione delle leghe di alluminioSommario Definizione diretta Processo di produzione Cosa sono i componenti ...
Che tu sia un acquirente o un partner di sviluppo, ci impegniamo a fornirti una soluzione affidabile.
LINK AI PRODOTTI
- Prodotti in lega di alluminio
- Prodotti di pressofusione di leghe di zinco
- Prodotti di pressofusione di leghe di magnesio
Cellulare
Servizio clienti
RICHIEDI UN PRECVENTIVO
CONTATTACI
Tel: +86-574-86108662
Mobile: +86-15869318110 / +86-15988651610
E-mail: info@debangmould.com
Whatsapp: +61 425 630 715
+86 18067123332
+8615988651610
Add: N. 1 Tianxing Road, distretto di Beilun del parco scientifico e tecnologico di Daqi, città di Ningbo, provincia di Zhejiang, Cina
Copyright© Zhejiang Debang Intelligent Technology Co., Ltd. Tutti i diritti riservati.
 Produttori di pressofusione OEM/ODM