

Definizione diretta e panoramica dei componenti per pressofusione di alluminio
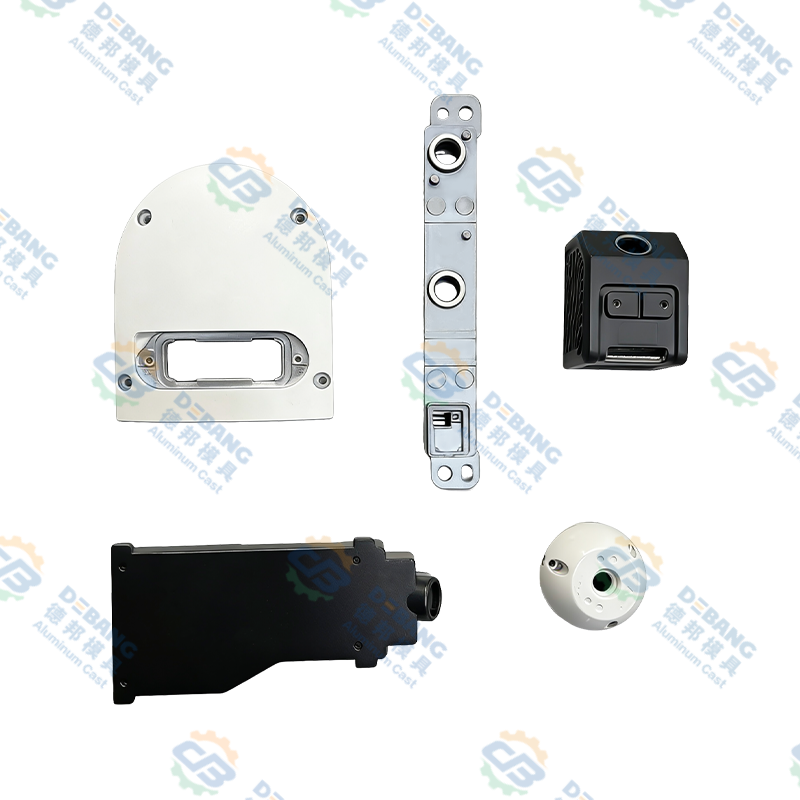
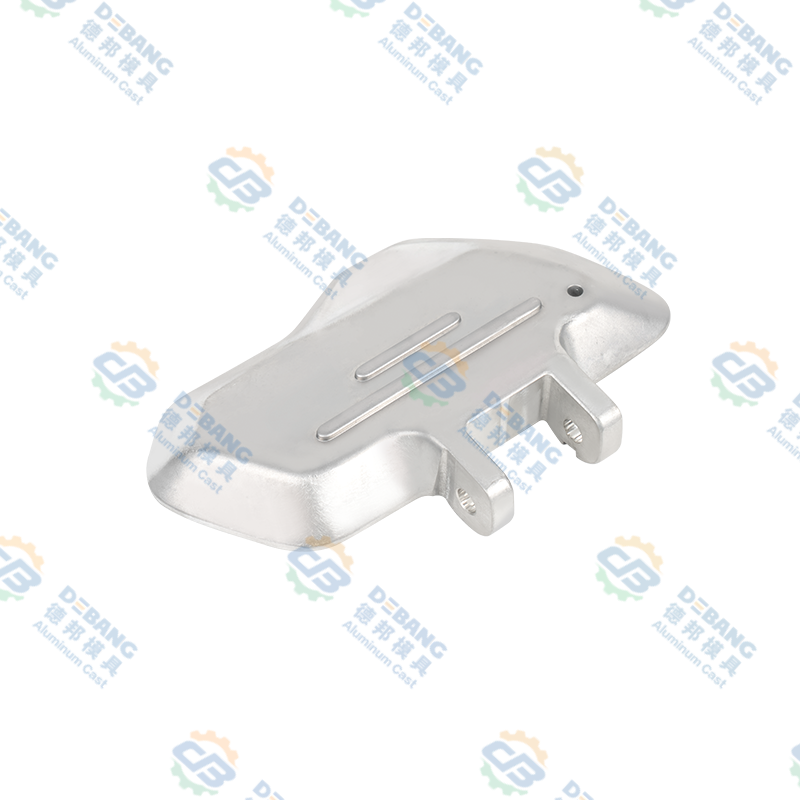
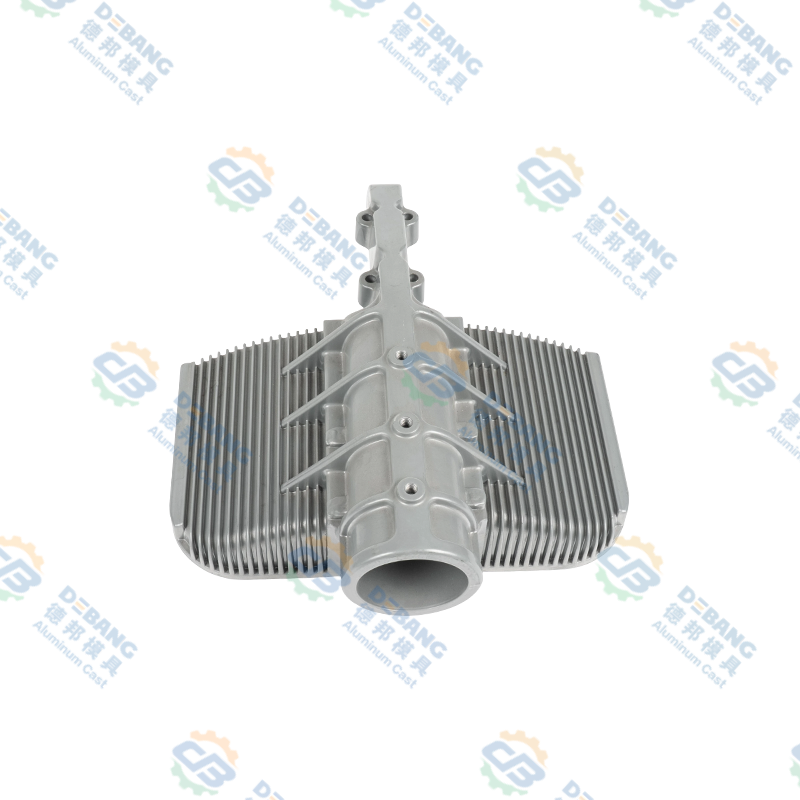
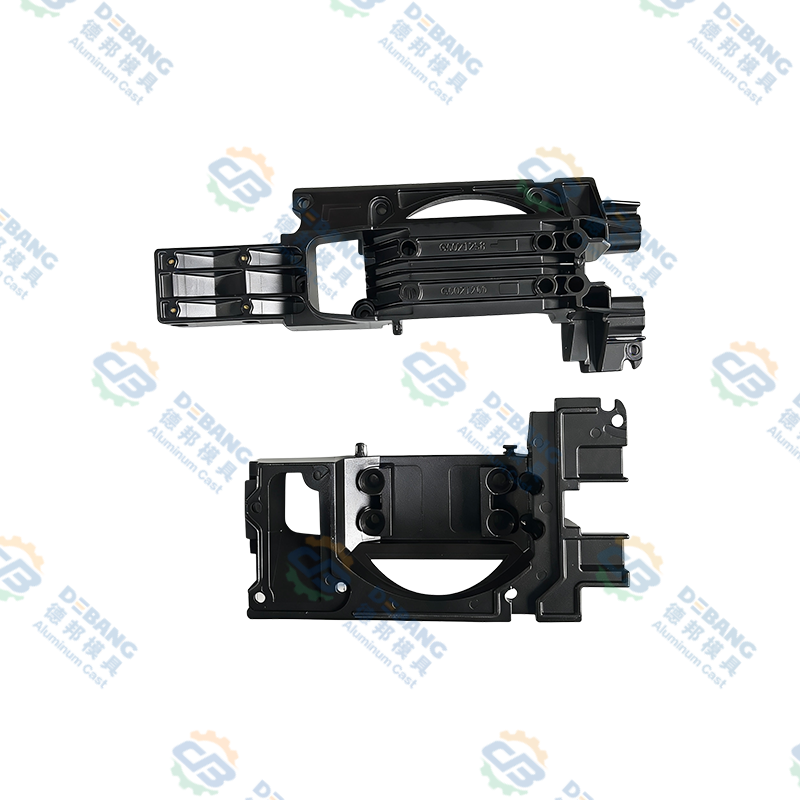
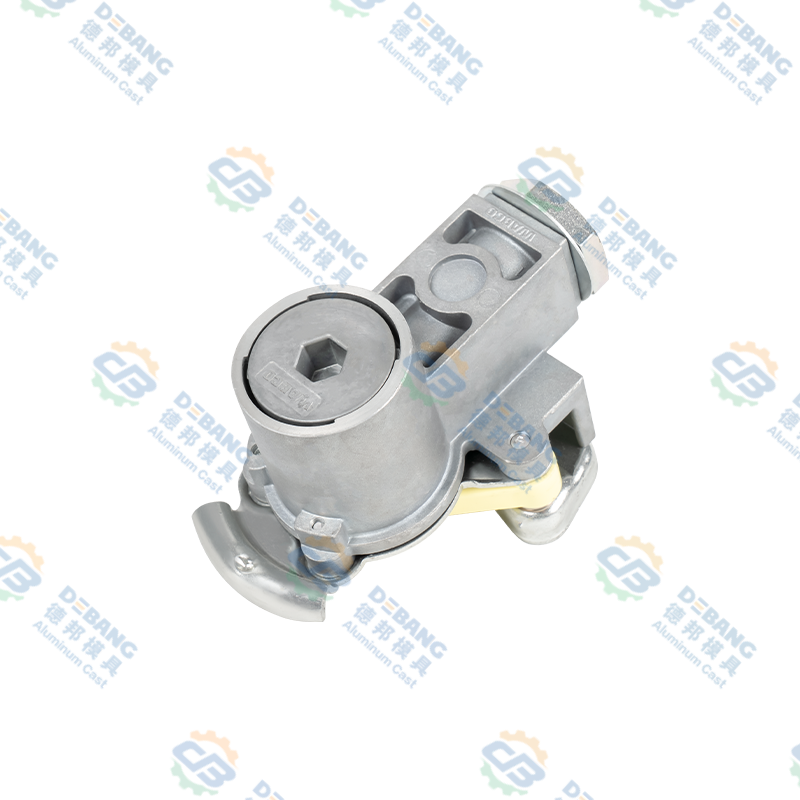
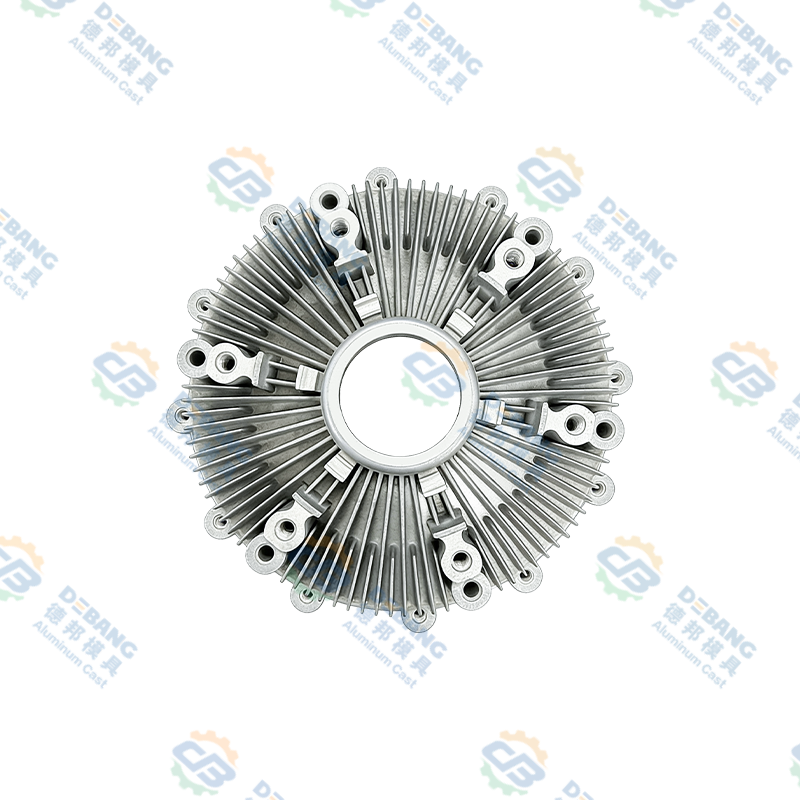
Componenti in alluminio pressofuso rappresentano parti metalliche di precisione prodotte mediante iniezione ad alta pressione di alluminio fuso in stampi di acciaio temprato, creando geometrie complesse con tolleranze dimensionali strette e finiture superficiali superiori in singoli cicli di produzione .
Il processo di pressofusione forza l'alluminio fuso a pressioni superiori a 1500 - 3500 libbre per pollice quadrato in cavità lavorate con precisione, consentendo la produzione di componenti con precisione dimensionale di più o meno 0,003 pollici e finitura superficiale paragonabile a parti lavorate senza operazioni di finitura secondarie .
La selezione delle leghe di alluminio, tra cui 380, 390, A356, e formulazioni proprietarie specializzate consente proprietà del materiale su misura per soddisfare requisiti applicativi specifici, tra cui prestazioni alle alte temperature, resistenza alla corrosione e ottimizzazione della resistenza meccanica .
Fondamenti del processo di pressofusione dell'alluminio e procedure di produzione
La comprensione delle procedure di produzione della pressofusione chiarisce la capacità e le caratteristiche di qualità.
Componenti per macchinari per pressofusione e sistemi di pressione
Le macchine per pressofusione classificate nelle categorie a camera calda e a camera fredda offrono distinti vantaggi operativi, con i sistemi a camera calda che mantengono il metallo fuso a temperatura costante consentendo cicli di colata successivi rapidi che producono da 400 a 600 componenti all'ora, mentre le macchine a camera fredda ospitano metalli con temperature di fusione più elevate consentendo versatilità della lega di alluminio e qualità del prodotto superiore . Pressioni di iniezione che vanno da 1500 libbre per pollice quadrato per componenti di grandi dimensioni a 3500 libbre per pollice quadrato per parti di precisione a parete sottile forzano il metallo fuso in ogni dettaglio della cavità dello stampo.
Progettazione dello stampo e specifiche dell'acciaio per utensili
Gli stampi in acciaio per utensili temprati di precisione, prodotti con tolleranze di più o meno 0,0005 pollici, forniscono una geometria della cavità che definisce la forma del componente finale e le caratteristiche dimensionali, con aspettative di durata dello stampo da 100.000 a 500.000 colate a seconda della selezione del materiale e della progettazione del sistema di raffreddamento. . Gli stampi a cavità multiple che producono da 4 a 8 componenti per ciclo riducono drasticamente i costi di produzione unitari.
Progettazione di sistemi di gating e alimentazione
Sofisticati sistemi di colata che dirigono il flusso di alluminio fuso nelle cavità dello stampo a velocità controllate con precisione prevengono le turbolenze riducendo l'intrappolamento dell'aria e consentendo un riempimento uniforme del metallo eliminando vuoti e difetti di porosità . I sistemi di alimentazione forniscono un flusso continuo di metallo compensando il ritiro da solidificazione.
Procedure di solidificazione e raffreddamento
Le velocità di raffreddamento controllate, tipicamente comprese tra 50 e 200 gradi Celsius al secondo, consentono di ottenere le caratteristiche microstrutturali desiderate, tra cui la dimensione dei grani e la distribuzione delle fasi, ottimizzando le proprietà meccaniche . Le pareti dell'intercapedine raffreddate ad acqua consentono una rapida estrazione termica.
Cosa sono i componenti in alluminio pressofuso e definizione per applicazione
Comprensione componente in alluminio pressofuso applicazioni chiarisce l'importanza della produzione e l'ambito delle capacità.
Blocchi motore, testate, alloggiamenti della trasmissione e collettori di aspirazione rappresentano dal 20 al 30% del peso dei veicoli moderni.
- Riduzione del consumo di carburante dal 5 al 10%.
- Capacità di legare ad alta temperatura
- Passaggi di raffreddamento integrati
I componenti del carrello di atterraggio, gli accessori strutturali e l'hardware del sistema di alimentazione richiedono standard a zero difetti.
- Requisiti di qualità aerospaziale
- Tracciabilità completa
- Prestazioni specializzate delle leghe
Server informatici, apparecchiature per telecomunicazioni e armadi di controllo industriali traggono vantaggio dalla gestione termica.
- Creazione di geometrie complesse
- Integrazione della dissipazione del calore
- Capacità di schermatura EMI
Gli alloggiamenti delle pompe, i corpi delle valvole e i componenti del compressore offrono prestazioni affidabili.
- Capacità in ambienti difficili
- Efficacia dei costi
- Passaggi integrati
Gli utensili elettrici, le attrezzature da giardino e gli apparecchi portatili dimostrano versatilità.
- Finitura superficiale estetica
- Costruzione leggera
- Flessibilità progettuale
Gli involucri delle apparecchiature e l'hardware di rete mostrano capacità di precisione.
- Dimensionamento di precisione
- Integrazione dei componenti
- Prestazioni di affidabilità
Selezione e specifiche delle leghe di alluminio per la pressofusione
La selezione della lega ha un impatto fondamentale sulle proprietà dei componenti e sull'idoneità all'applicazione.
| Designazione della lega | % di silicio primario | Resistenza alla trazione ksi | Allungamento% | Applicazioni primarie |
|---|---|---|---|---|
| 380 lega | 8,5-11,5 | 47-49 | da 3 a 5 | Gruppo propulsore automobilistico |
| 390 Lega | dalle 17 alle 19 | 53-56 | 1 a 2 | Pompe blocchi motore |
| Lega A356 | 7,0 nominale | 33-55 | da 3 a 6 | Automotive aerospaziale |
Scelta industriale standard
Una percentuale di silicio compresa tra l'8,5 e l'11,5% fornisce un'eccellente colabilità consentendo progetti complessi a pareti sottili con resistenza alla corrosione superiore, rendendolo la scelta ottimale per i componenti dei gruppi propulsori automobilistici.
Opzione ad alte prestazioni
Il silicio dal 17 al 19% fornisce durezza e resistenza all'usura superiori rispetto al 380, con caratteristiche di resistenza elevate adatte per applicazioni ad alto stress.
Grado Premium
Il 7% di silicio consente il trattamento termico mediante indurimento per precipitazione, aumentando la resistenza dal 30 al 50%, fornendo proprietà eccezionali per le applicazioni aerospaziali.
Vantaggi del processo di pressofusione e vantaggi competitivi
Sfide and Limitations in Aluminum Die Casting Processes
L'intrappolamento del gas e la formazione di porosità da ritiro durante la solidificazione creano vuoti all'interno dei getti. La pressofusione ad alta pressione riduce ma non elimina i problemi di porosità.
Gli stampi di precisione in acciaio temprato costano tipicamente da 20.000 a 100.000 dollari a seconda della complessità, con tempi di consegna prolungati da 8 a 12 settimane.
Le limitazioni dello spessore delle pareti, i requisiti dell'angolo di sformo e le restrizioni della linea di giunzione limitano la libertà di progettazione rispetto alla lavorazione.
Molte applicazioni richiedono la rifilatura dei bordi, il trattamento termico e la finitura di precisione che aggiungono dal 10 al 30% al costo totale.
Controllo di qualità and Testing Procedures for Die Cast Components
Controllo dimensionale
Macchine di misura a coordinate e sistemi di ispezione ottica automatizzata verificano la conformità dimensionale, con piani di campionamento che controllano dallo 0,5 al 5% delle quantità di produzione.
Rilevamento della porosità
L'esame radiografico a raggi X rileva la porosità interna e la formazione di vuoti, con un'analisi automatizzata che quantifica la dimensione e la posizione del difetto.
Prove meccaniche
I campioni per prove di trazione verificano la resistenza alla trazione, la resistenza allo snervamento e la conformità dell'allungamento ai requisiti delle specifiche.
Qualità della superficie
L'ispezione visiva e la profilometria ottica verificano la levigatezza della finitura superficiale e identificano i difetti, inclusi segni di ritiro e giri a freddo.
Documentazione
Una documentazione completa che registra l'identificazione dello stampo, i parametri di produzione e i risultati delle ispezioni crea una completa tracciabilità del prodotto.
Conformità
I sistemi di gestione elettronica dei dati consentono un accesso efficiente ai record soddisfacendo i requisiti normativi e dei clienti.
Economia e analisi dei costi della pressofusione di alluminio
La pressofusione diventa economicamente fattibile a volumi compresi tra 50.000 e 100.000 unità a seconda della complessità del componente. Al di sotto di questa soglia, la lavorazione meccanica o altri processi possono rivelarsi più economici.
Linee guida per la progettazione and Best Practices for Die Casting
Uniformità dello spessore della parete
Mantenere uno spessore della parete uniforme compreso tra 0,100 e 0,150 pollici per evitare un restringimento eccessivo e punti caldi. Utilizzare raggi generosi di almeno 0,050 pollici per le transizioni.
Requisiti dell'angolo di sformo
Applicare angoli di sformo minimi da 1 a 2 gradi consentendo una facile espulsione dei componenti dagli stampi senza lasciare segni o danni.
Costole e sporgenze
Utilizza le nervature strategiche e il posizionamento dei boss per aumentare la rigidità e la resistenza senza un aumento proporzionale del peso. Lo spessore della nervatura deve essere compreso tra il 50 e il 70% dello spessore nominale della parete.
Minimizzazione del sottosquadro
Riduci al minimo i sottosquadri e le geometrie complesse che richiedono nuclei mobili, il che aumenta significativamente la complessità e i costi dello stampo.
Strategia di tolleranza
Specificare tolleranze realistiche corrispondenti alla capacità di pressofusione, in genere ±0,003 pollici per le caratteristiche e ±0,001 per pollice di dimensione.
Posizionamento della linea di divisione
Posiziona le linee di giunzione su superfici non critiche per ridurre al minimo l'impatto estetico e semplificare la progettazione dello stampo.
Tecnologia avanzata di pressofusione e innovazioni di processo
Fusione a compressione e metallo semisolido
L'applicazione di pressioni elevate durante la solidificazione crea getti ultra densi e privi di difetti con proprietà meccaniche che si avvicinano ai componenti forgiati.
Pressofusione assistita sotto vuoto
L'estrazione del vuoto durante il riempimento dello stampo previene l'intrappolamento del gas, riducendo la porosità dal 75 al 90% e consentendo fusioni a tenuta di pressione.
Controllo della pressofusione termica
I sistemi di raffreddamento avanzati consentono un controllo preciso del ciclo termico ottimizzando la microstruttura e le proprietà per strutture a grana più fine.
Simulazione di processi e intelligenza artificiale
Il software di simulazione avanzato e l'intelligenza artificiale ottimizzano i parametri ottenendo una qualità superiore migliorando continuamente le prestazioni.
Integrazione Industria 4.0
I sistemi connessi che raccolgono dati di produzione in tempo reale consentono la manutenzione predittiva e il monitoraggio remoto.
Domande frequenti sui componenti della pressofusione di alluminio
La pressofusione dell'alluminio diventa economicamente competitiva con lavorazioni meccaniche su volumi di produzione superiori a 50.000-100.000 unità a seconda della complessità del componente , con il calcolo del pareggio che confronta il costo dello stampo con il risparmio unitario determinando il volume minimo praticabile.
Le leghe di alluminio specializzate, comprese le varianti 390 e A356 modificata, mantengono proprietà accettabili a temperature fino a 300-350 gradi Celsius , sebbene un servizio prolungato ad alta temperatura richieda un'attenta selezione dei materiali e un potenziale trattamento termico secondario.
Le operazioni secondarie comuni includono il taglio dei bordi della linea di giunzione, la rimozione dei segni di materozza, la foratura e la maschiatura di precisione, la creazione di fori filettati e occasionali lavorazioni di alesatura e finitura. per dimensioni critiche dove la tolleranza della pressofusione si rivela insufficiente.
La radiografia a raggi X fornisce il rilevamento definitivo dei difetti interni, compresa l'identificazione della porosità, mentre i test a ultrasuoni offrono uno screening rapido dei difetti per produzioni di grandi volumi che richiedono cicli di ispezione più rapidi.
Le superfici pressofuse possono ricevere anodizzazione per protezione dalla corrosione e variazione di colore, verniciatura a polvere per finiture colorate durevoli, placcatura incluso nichel e cromo o lucidatura per un aspetto metallico brillante.
Leghe di alluminio specializzate per uso alimentare e procedure di fusione con documentazione rigorosa di pulizia e tracciabilità consentono la produzione di componenti approvati per il contatto alimentare soddisfare i requisiti normativi, inclusa la conformità FDA.
Lo spessore uniforme delle pareti, i raggi generosi per le transizioni, il posizionamento strategico delle nervature per la rigidità e l'attento posizionamento della linea di giunzione riducono al minimo i difetti e migliorare sostanzialmente la resa della produzione.
I pezzi pressofusi in alluminio non protetti si corrodono facilmente in ambienti di acqua salata, richiedendo rivestimenti protettivi tra cui anodizzazione, vernice poliuretanica o sistemi epossidici specializzati fornendo una protezione affidabile a lungo termine.
Le tolleranze di precisione della pressofusione consentono un assemblaggio affidabile con accoppiamento a pressione e funzionalità a scatto integrate che eliminano gli elementi di fissaggio semplificando l'assemblaggio , con un'attenta analisi della progettazione e dell'accumulo delle tolleranze che garantisce un'affidabile ripetibilità dell'assemblaggio.
Il tempo di consegna completo varia in genere da 8 a 12 settimane, compresa la progettazione e la costruzione dello stampo, la prova e la convalida degli strumenti e la consegna dei campioni di produzione iniziali , con strumenti accelerati che aggiungono dal 20 al 40% del programma di riduzione dei premi sui costi.