

Pressofusione di magnesio e alluminio: una guida pratica per i team di progettazione
 2026.11.16
 Novità del settore
Chiedete a dieci ingegneri cosa distingue il magnesio dall'alluminio e di solito otterrete dieci varianti delle stesse tre parole: peso, costo, corrosione. Tutti e tre contano, ma nessuno di loro decide da solo un progetto. Nella nostra sala utensili a Beilun, Ningbo, tagliamo fustelle per entrambi i metalli dal 1991, e la conversazione che risolve effettivamente la questione non riguarda quasi mai il metallo in astratto. Dipende dalla parte: quanto sottili devono essere le pareti, quanto rigida deve rimanere la staffa, come deve essere la pila di elementi di fissaggio e come il componente trascorre i prossimi dieci anni della sua vita.
Questa guida è la versione della conversazione che di solito abbiamo con i team di progettazione e approvvigionamento prima che venga emesso un preventivo. Non è una lezione di metallurgia. Si tratta di un confronto pratico tra il comportamento delle due leghe leggere in una cella di pressofusione, in un'attrezzatura di lavorazione meccanica e sul campo.
La risposta breve, prima di entrare nei dettagli
Se dovessimo comprimere vent’anni di citazioni in due frasi, direbbero così:
L'alluminio è il valore predefinito più sicuro quando rigidità, planarità, conduttività termica, resistenza alla corrosione e una filiera matura hanno più peso degli ultimi grammi. È tollerante nella progettazione, facile da anodizzare e quasi tutti i processi secondari del settore sono costruiti attorno ad esso.
Il magnesio diventa serio quando la massa è il vincolo che non può essere eliminato, la parte ha pareti sottili e ben protetta e il volume annuale è sufficientemente elevato da giustificare un processo dedicato. Non è un sostituto immediato; è una filosofia di design diversa.
Il resto di questo articolo spiega da dove provengono queste due affermazioni e dove iniziano a fallire.
Magnesio vs alluminio in sintesi
La tabella seguente raccoglie i numeri che emergono più spesso nelle revisioni dei progetti. Trattateli come valori indicativi per i gradi di pressofusione più comuni, non come proprietà garantite per una lega o un trattamento termico specifici.
| Proprietà | Alluminio (tipo A380) | Magnesio (tipo AZ91) |
|---|---|---|
| Densità | ca. 2,7 g/cm³ | ca. 1,81 g/cm³ |
| Consueto percorso di lancio | Camera fredda | La camera calda è comune |
| Resistenza alla trazione | ca. 320MPa | ca. 230MPa |
| Forza di rendimento | ca. 160 MPa | ca. 150MPa |
| Allungamento | ca. 3% | ca. 3% |
| Modulo elastico | ca. 70 GPa | ca. 45 GPa |
| Conduttività termica | ca. 96 W/m·K | ca. 51 W/m·K |
| Tipico muro minimo | 1,0 – 1,5 mm | 0,6 – 1,0 mm |
| Muori la vita | Linea di base | Spesso più lungo, meno saldature |
| Comportamento alla corrosione | Ossido autopassivante | Richiede rivestimento e isolamento |
| Finitura comune | Anodizzazione, cromatura, verniciatura a polvere | Cromatura, cataforesi, verniciatura a polvere |
| Lavorazione | Bene | Molto buono, rischio di incendio da truciolo |
| Prezzo del metallo | Linea di base per kg | Maggiore per kg, spesso inferiore per litro di metallo |
Leggi velocemente quella tabella e sembra che il magnesio vinca sulla massa e perda su tutto il resto. Questo è più o meno corretto, ed è anche il motivo per cui così tanti progetti "passeremo semplicemente al magnesio" si bloccano. La parte interessante è a margine.
Peso e rigidità: perché il 33% più leggero raramente diventa più leggero del 33%.
Il magnesio è circa un terzo più leggero dell'alluminio a parità di volume. Questo è un vantaggio reale e ripetibile, ed è il motivo per cui il magnesio ha resistito nei dispositivi portatili, nei cruscotti e negli alloggiamenti a pareti sottili in cui lo spessore delle pareti è determinato dai limiti di fusione piuttosto che dal carico.
La trappola appare nel momento in cui la parte deve mantenere una forma. Il modulo elastico del magnesio è di circa 45 GPa contro i circa 70 dell'alluminio, quindi una trave di magnesio di identica geometria si deforma circa la metà sotto lo stesso carico. Per recuperare la rigidità, il progettista ispessisce le pareti o aggiunge nervature, e ogni grammo aggiunto va a incidere sul risparmio.
Massa dello stesso volume
100
Massa di magnesio
67
Rigidità, stessa geometria
64
Conduttività termica
53
Alluminio = 100 su ogni riga. Rapporti solo indicativi, basati su qualità tipiche del tipo A380 e del tipo AZ91.
In pratica, una conversione del magnesio ben eseguita produce in genere una riduzione di massa pari al 20-30% anziché un terzo. Su una custodia da 400 grammi sono ancora da 80 a 120 grammi, che vale la pena avere in un veicolo. Su una staffa da 40 grammi si tratta di un errore di arrotondamento e il costo di progettazione aggiuntivo è difficile da giustificare.
Comportamento all'interno della cella di pressofusione
Questa è la parte del confronto che appare raramente nelle schede tecniche dei materiali ed è qui che vengono effettivamente prese le decisioni sugli utensili.
Fluidità e spessore minimo delle pareti
Il magnesio fuso scorre bene e rilascia rapidamente il calore, il che consente sezioni notevolmente più sottili rispetto all'alluminio nella stessa geometria. Una parete che si stabilizza a 1,2 mm in alluminio può funzionare in modo convincente a 0,8 mm in magnesio. Per un team di progettazione alla ricerca di un guscio cosmetico sottile, tale differenza può essere più importante della cifra stessa della densità.
Durata dello stampo e carico termico
L'alluminio è chimicamente aggressivo nei confronti dell'acciaio. L'alluminio fuso dissolve il ferro, favorisce la saldatura ed erode gradualmente la cavità, soprattutto ad alta temperatura nelle sezioni pesanti. Da questo punto di vista, il magnesio è più blando e la durata degli stampi nella produzione di magnesio è spesso più lunga, il che migliora il costo ammortizzato delle attrezzature per pezzo. L'avvertenza è l'affaticamento termico: la temperatura di colata più bassa del magnesio è utile, ma gli stampi in magnesio a pareti sottili necessitano comunque di un raffreddamento robusto e di una gestione dello stress.
Fusione, protezione e sicurezza
Il magnesio necessita di un'atmosfera protettiva sopra la massa fusa, solitamente una miscela di gas di copertura contenente fluoro o un sistema di gas alternativo, oltre a una gestione disciplinata di trucioli e polvere. Ciò aggiunge attrezzature e formazione che un negozio di solo alluminio non offre. Qualsiasi fornitore che valuti per il lavoro sul magnesio dovrebbe essere in grado di guidarti attraverso la gestione dei trucioli, le pulizie e la risposta al fuoco senza esitazione.
Tempo ciclo e resa
Una solidificazione più rapida significa generalmente cicli più brevi e, nelle macchine a camera calda, una buona ripetibilità ad alti volumi. Il contrappeso è che la gestione dei rottami e dei canali di magnesio richiede maggiore attenzione e un negozio che mescola entrambi i metalli deve tenerli rigorosamente separati per evitare la contaminazione nella fusione.
Corrosione, finitura e problema dei fissaggi in acciaio
L'alluminio si protegge. Un sottile strato di ossido autoriparante si forma entro pochi minuti dall'esposizione e mantiene la superficie stabile in un'ampia gamma di ambienti. Può ancora corrodersi in presenza di cloruri o quando accoppiato all'acciaio, ma la modalità di cedimento è più lenta e prevedibile.
Il magnesio è il meno nobile dei metalli strutturali, ciò significa che quando viene accostato all'acciaio in presenza di un elettrolita, il magnesio diventa l'anodo sacrificale. Un alloggiamento in magnesio imbullonato a una staffa in acciaio ed esposto al sale stradale si corroderà in corrispondenza del dispositivo di fissaggio, non al centro della parte. Questo è un problema risolvibile, ma deve essere progettato, non testato successivamente:
- Isolare interfacce metalliche diverse con rondelle rivestite, inserti in plastica o giunti sigillati.
- Specificare un sistema di rivestimento adeguato: conversione cromata più rivestimento elettronico, verniciatura a polvere o ciclo di verniciatura a umido con copertura completa del bordo.
- Evitare tasche e fessure che trattengono l'acqua; il drenaggio conta più della finitura superficiale generale.
- Mantenere le coppie galvaniche fuori dal progetto quando possibile invece di fare affidamento per sempre sull'integrità del rivestimento.
- Aspettatevi che i test in nebbia salina siano una fase di convalida del progetto, non una formalità.
Per applicazioni interne, asciutte o ben sigillate, nulla di tutto ciò è drammatico. Per una parte adiacente al telaio esposta al trattamento stradale invernale, questo è il motivo principale per cui i progetti sul magnesio falliscono sul campo.
Costo: al chilogrammo è la lente sbagliata
Gli acquirenti spesso confrontano i due metalli in base al prezzo del metallo per chilogrammo e il magnesio di solito perde questo confronto. Gli ingegneri li confrontano in base al costo per pezzo e il quadro è molto meno unilaterale, perché il magnesio consente di acquistare più volume per chilogrammo e, nelle parti a parete sottile, meno materiale in generale.
| Determinante dei costi | Alluminio | Magnesio | Effetto pratico |
|---|---|---|---|
| Prezzo del metallo per kg | 1.00 | 1.30 – 1.45 | Predilige l'alluminio |
| Prezzo del metallo per unit volume | 1.00 | 0,85 – 0,95 | Da sostanzialmente neutrale a leggermente favorevole |
| Massa della parte per funzione equivalente | 1.00 | 0,70 – 0,80 | Favorisce il magnesio |
| Ammortamento delle attrezzature | 1.00 | 0,85 – 1,00 | Favorisce leggermente il magnesio |
| Rivestimento e isolamento | 1.00 | 1.15 – 1.40 | Predilige l'alluminio |
| Lavorazione time | 1.00 | 0,75 – 0,95 | Favorisce leggermente il magnesio |
| Processi e spese generali di sicurezza | 1.00 | 1.10 – 1.30 | Predilige l'alluminio |
La conclusione onesta è che i due metalli si collocano in una fascia di costo simile su molte parti, e il vincitore viene deciso in base al volume, alla quantità di finitura necessaria per la parte e al fatto che al risparmio di massa sia associato un prezzo nel programma.
Dove l’alluminio guadagna il suo posto
La maggior parte dei getti che escono dal nostro stabilimento sono di alluminio, e questo non è un incidente storico. È semplicemente il materiale che soddisfa il maggior numero di requisiti contemporaneamente.
La gestione termica è l’esempio più chiaro. I dissipatori di calore per l'illuminazione vivono o muoiono a causa della conduttività termica, e i circa 96 W/m·K dell'alluminio contro i circa 51 del magnesio rendono la scelta semplice per qualsiasi modulo LED con calore reale da spostare.
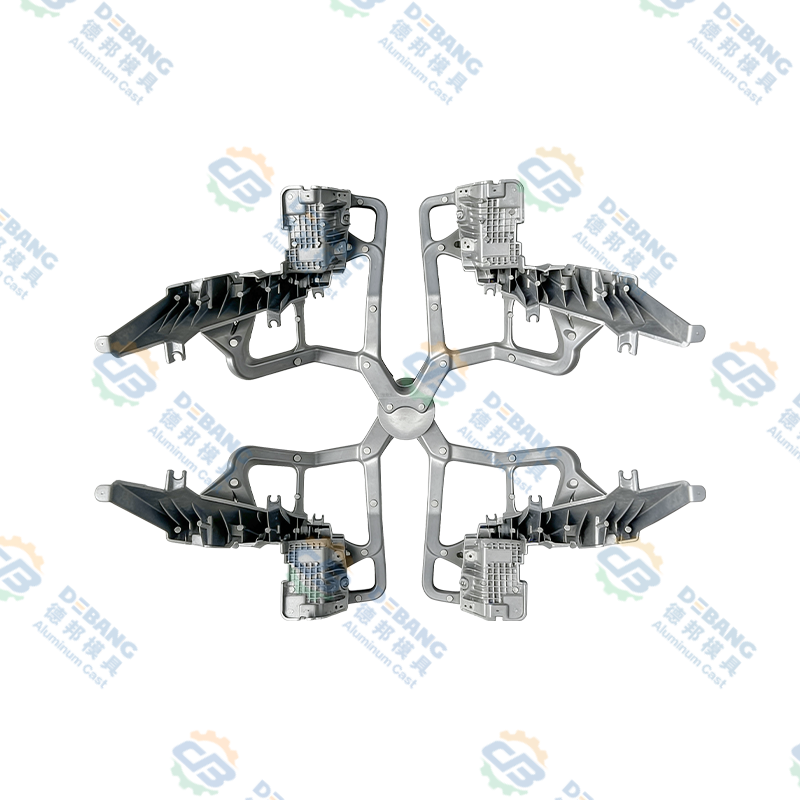
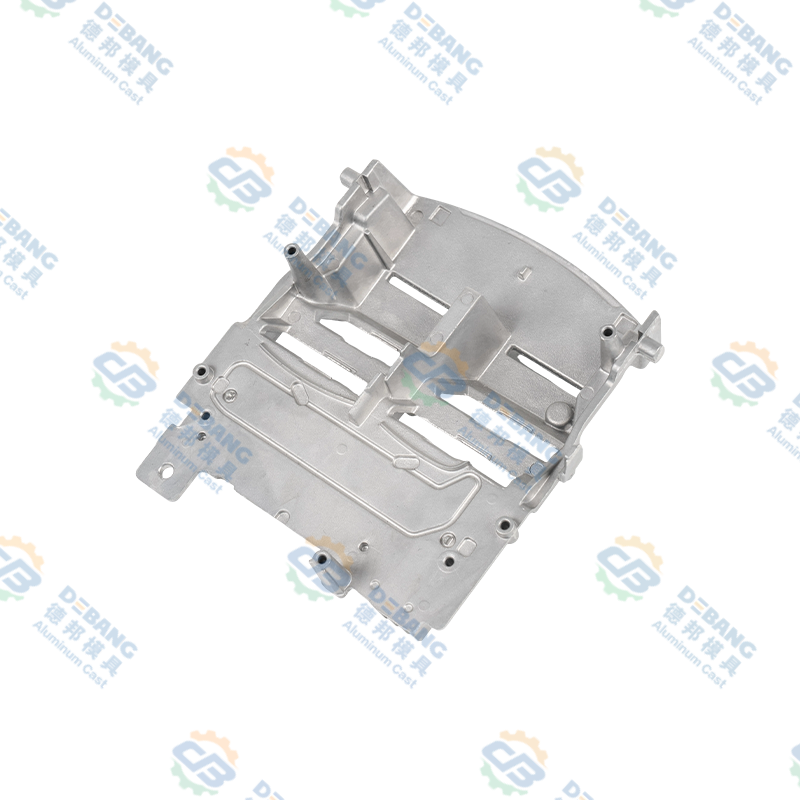 Dissipatore di calore per illuminazione automobilistica in lega di alluminio per moduli LED Dissipatore di calore in alluminio pressofuso per illuminazione a LED automobilistica, con alette fitte, canali del flusso d'aria e nervature di rinforzo per un'efficiente dissipazione del calore. Visualizza il prodotto →
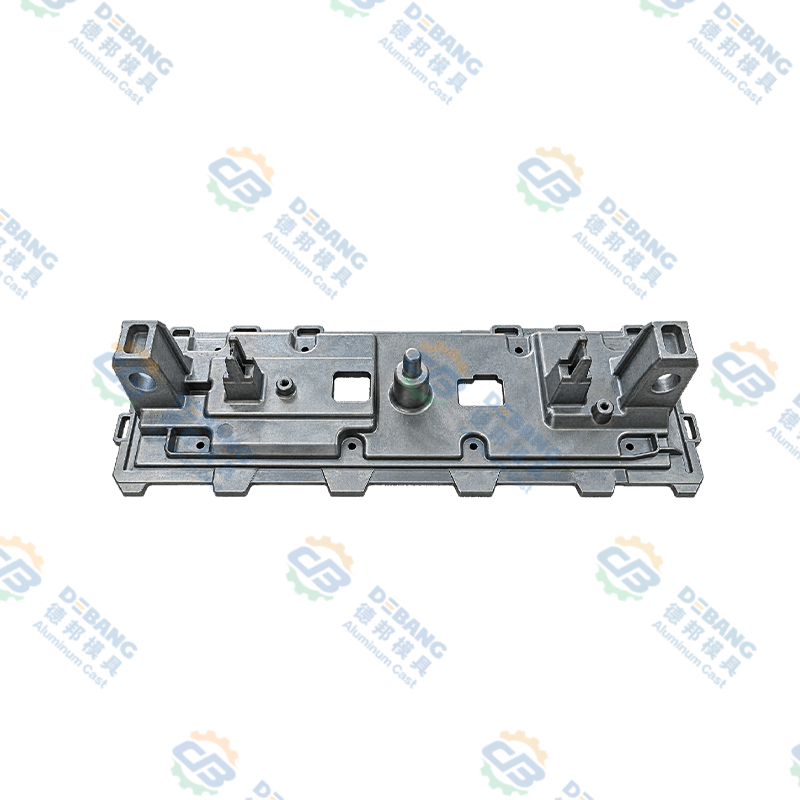
Le coperture strutturali e le parti che trattengono i liquidi raccontano una storia simile. Le piastre di trasmissione necessitano di planarità, rigidità e superfici di tenuta affidabili, e l'alluminio offre ai progettisti più margine su tutti e tre senza aggiungere materiale.
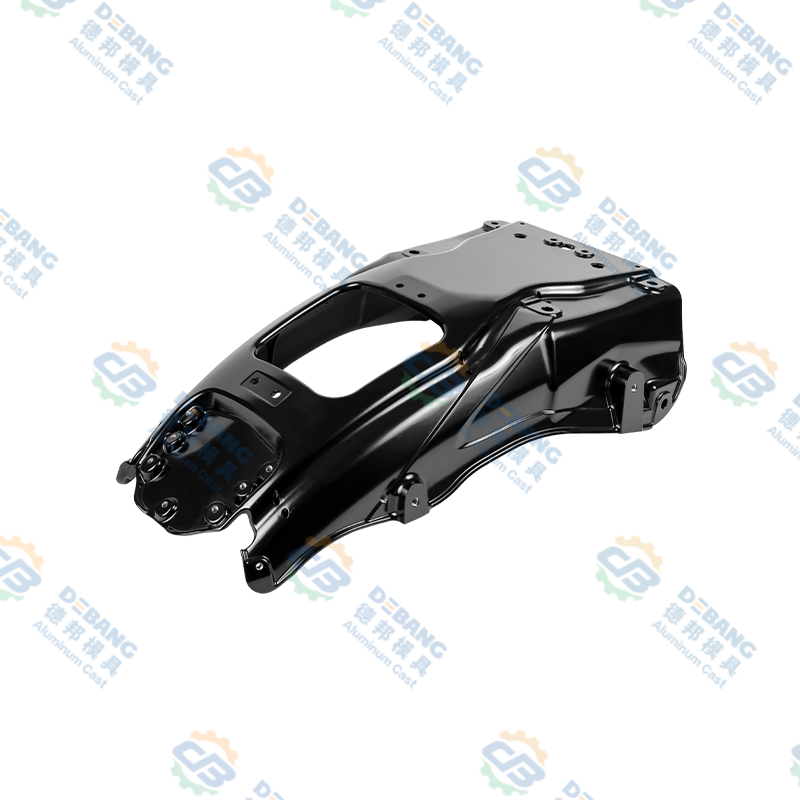
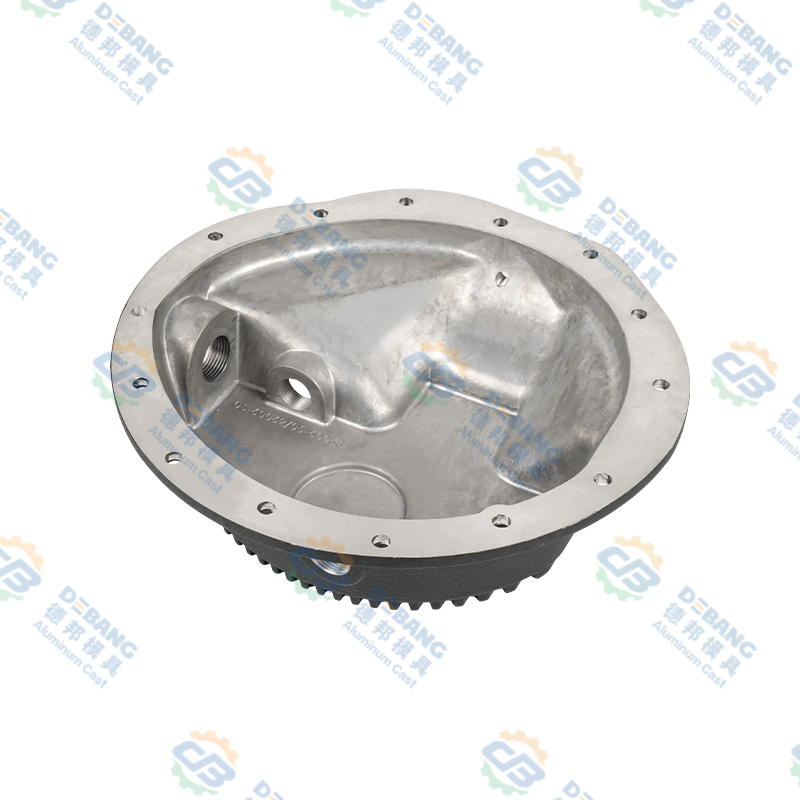 Piani di trasmissione in pressofusione di alluminio per applicazioni automobilistiche Piatto di trasmissione in alluminio pressofuso ad alta resistenza con filettature lavorate con precisione, resistenza alla corrosione e finitura opaca antigraffio per uso automobilistico. Visualizza il prodotto →
Oltre a ciò, le ragioni quotidiane che dominano l’alluminio sono poco affascinanti ma decisive:
- L'anodizzazione conferisce una superficie dura, decorativa ed elettricamente isolante che il magnesio non può eguagliare senza processi speciali.
- La planarità e la stabilità dimensionale dopo la lavorazione sono più facili da mantenere su pannelli grandi e sottili.
- Il fissaggio all'acciaio è molto più tollerante quando l'isolamento è imperfetto.
- Ogni fornitore di lavorazione, saldatura e assemblaggio della catena è predisposto per questo.
Se il tuo programma è precoce e i requisiti sono ampi, l’alluminio è solitamente la strada a minor rischio. Abbiamo raccolto il quadro più ampio del processo in una panoramica tecnica separata di componenti in alluminio pressofuso , che è una lettura successiva ragionevole se stai ancora dando forma alla parte.
Dove il magnesio guadagna il suo posto
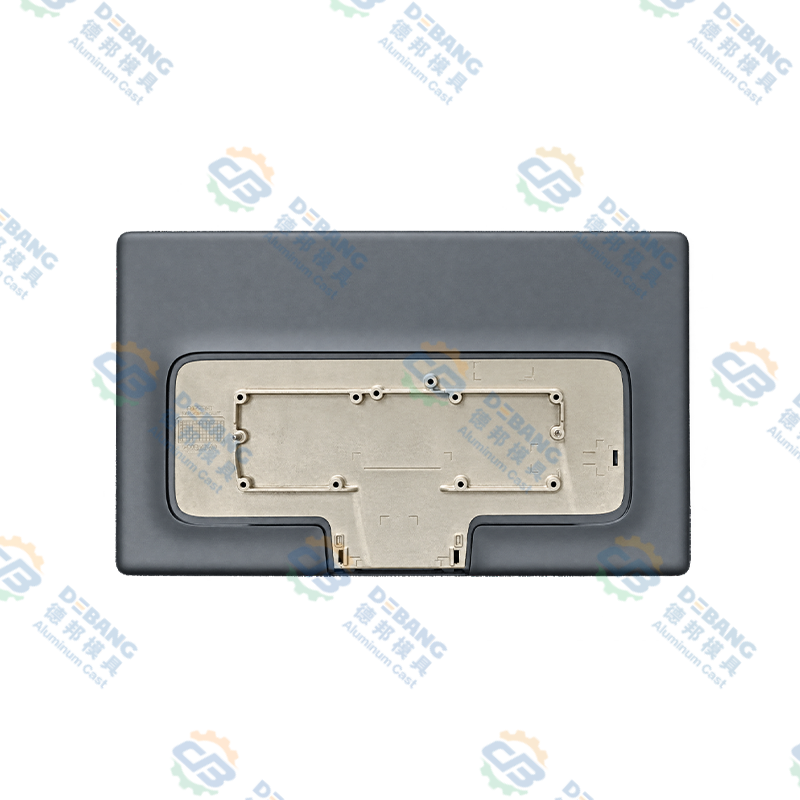
Il magnesio vince in una serie di casi più ristretti ma in crescita: alloggiamenti a pareti sottili, retro di display, corpi di apparecchiature portatili e parti in cui l'intero design è costruito attorno alla riduzione della massa da una struttura già ottimizzata. Il suo comportamento di smorzamento è davvero utile anche nelle staffe e nelle coperture che altrimenti risuonerebbero o trasmetterebbero vibrazioni.
La nostra linea di magnesio si affianca alle famiglie di alluminio e zinco anziché sostituirle, il che riflette il modo in cui i clienti acquistano effettivamente. Un singolo programma può utilizzare alluminio per il dissipatore di calore, magnesio per l'alloggiamento e zinco per una piccola chiusura di precisione, tutti provenienti dallo stesso fornitore di utensili.
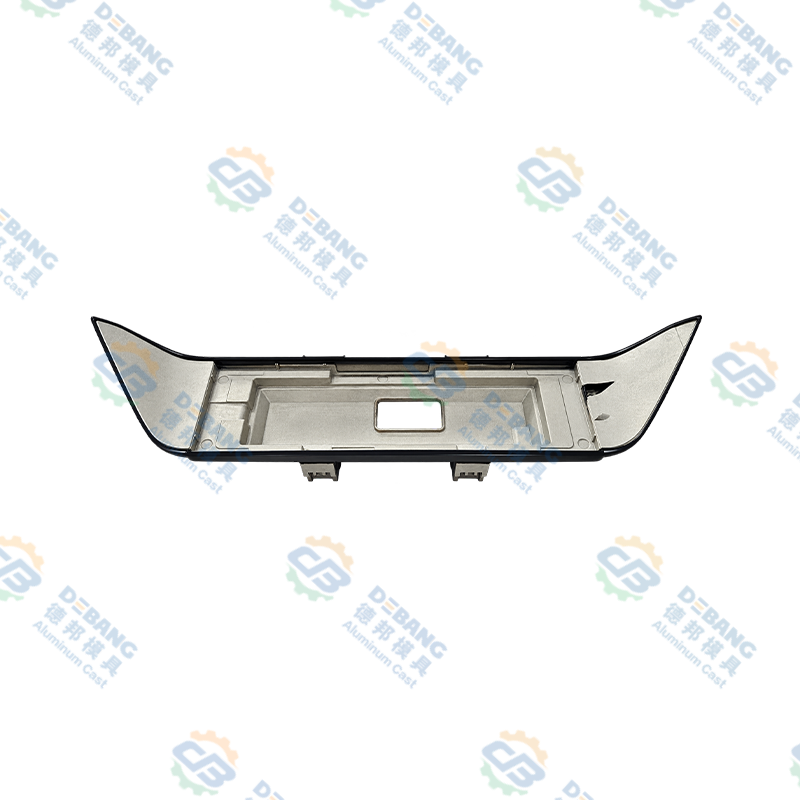
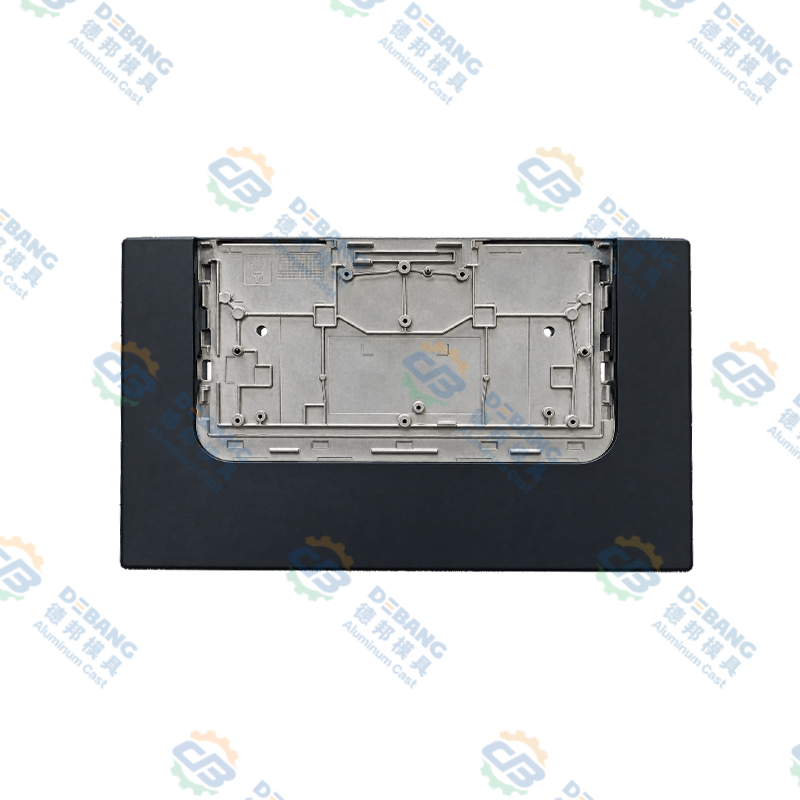 Componenti strutturali pressofusi in lega di magnesio personalizzati Gamma di staffe, supporti, telai e supporti personalizzati in magnesio pressofuso per moduli di retroilluminazione del display, gruppi a doppio schermo e quadri strumenti per veicoli. Visualizza il prodotto →
Le condizioni che cerchiamo prima di consigliare il magnesio sono coerenti: un obiettivo di massa che non può essere raggiunto altrimenti, pareti sufficientemente sottili da sfruttare la fluidità, un ambiente asciutto o ben sigillato, una specifica di rivestimento scritta in anticipo e un volume annuale che sostiene il processo.
Un percorso decisionale che è possibile utilizzare su una parte reale
Quando un cliente ci porta un pezzo e ci chiede quale metallo utilizzare, questa è più o meno la sequenza che percorriamo insieme.
- Definire il vincolo effettivamente vincolante: massa, rigidità, prestazioni termiche, tenuta o costo. Di solito uno di questi prevale e gli altri sono negoziabili.
- Controllare lo spessore della parete richiesto dal progetto. Se è inferiore a circa 1 mm su aree estese, il magnesio diventa attraente; se è spesso e strutturale, il modulo dell'alluminio conta di più.
- Mappare l'ambiente. Nebbia salina, umidità, prodotti chimici stradali e coppie galvaniche decidono se il magnesio è realistico.
- Stimare onestamente il risparmio di massa, comprese le nervature e lo spessore aggiunti per recuperare la rigidità. Una cifra inferiore al 15% circa raramente ripaga il cambiamento.
- Scrivere le specifiche di finitura prima del congelamento della progettazione dell'utensile. I rivestimenti applicati successivamente a una geometria che intrappola l’acqua rappresentano una falsa economia.
- Esegui un piccolo utensile o un prototipo lavorato a macchina prima di impegnarti nella produzione di attrezzature e includi nella prova lo stack di assemblaggio, non solo la fusione.
Come proviamo un materiale prima di impegnarci nella lavorazione
Le decisioni sui materiali sono economiche sulla carta e costose sull’acciaio. La nostra abitudine è quella di prototipare prima le caratteristiche difficili: la parete sottile che preoccupa tutti, la borchia che deve prendere una filettatura, la faccia di tenuta che deve rimanere piatta dopo la lavorazione. Preferiremmo trascorrere due settimane per dimostrare che una parete da 0,8 mm si riempie in modo affidabile piuttosto che scoprirlo dopo il taglio della fustella.
Durante tutto il processo si applicano le stesse discipline a entrambi i metalli: parametri di processo documentati, rapporti dimensionali rispetto al disegno e un chiaro piano di ispezione concordato prima del primo colpo. Il modo in cui eseguiamo questo lato del lavoro è descritto nel nostro pagina di qualità , ed è la stessa procedura sia che la lega sia di alluminio, magnesio o zinco.
Quello che vorremmo respingere con delicatezza è l’idea che la scelta del materiale sia una questione puramente tecnica. È anche commerciale. Una parte in magnesio che risparmia 90 grammi ma aggiunge una fase di rivestimento, una nuova pila di elementi di fissaggio e una seconda qualificazione del fornitore può ancora essere la risposta giusta, ma solo se l’obiettivo di massa vale veramente quella catena di conseguenze.
Domande frequenti
Il magnesio è più forte dell'alluminio?
Non in termini assoluti. I tipici gradi di magnesio pressofuso hanno una resistenza alla trazione inferiore rispetto alle comuni leghe di alluminio pressofuso, sebbene il loro rapporto resistenza/peso sia competitivo perché sono molto più leggeri. Il magnesio è anche meno rigido, motivo per cui la rigidità piuttosto che la resistenza solitamente determinano la progettazione.
Quale è più economico per pezzo finito?
Dipende dalla parte, ma spesso finiscono all'interno di una fascia simile. Il magnesio costa di più per chilogrammo pur offrendo più volume per chilogrammo e può ridurre i tempi di lavorazione e prolungare la durata dello stampo. A fronte di ciò, il rivestimento, l’isolamento e le spese generali del processo aumentano i costi. Esegui il confronto su un design reale piuttosto che sui prezzi dei metalli.
È possibile convertire semplicemente una parte esistente in alluminio in magnesio?
Raramente senza riprogettazione. Lo spessore della parete, la disposizione delle nervature, lo sformo, la posizione del punto di iniezione e la pila di elementi di fissaggio devono essere tutti rivisti. La protezione dalla corrosione di solito deve essere specificata da zero. Uno scambio diretto di materiale è il modo più comune in cui le conversioni del magnesio deludono.
Il magnesio necessita sempre di un rivestimento speciale?
Per qualsiasi parte esposta a umidità, sale o metalli diversi, sì, prevedere un sistema di rivestimento più isolamento galvanico. Per i componenti interni sigillati il requisito è più leggero, ma non lasceremo mai il magnesio nudo dove è possibile la formazione di condensa.
Quale metallo dovrei scegliere per un dissipatore di calore o un alloggiamento termico?
Alluminio, quasi in tutti i casi. La sua conduttività termica è circa il doppio di quella dei comuni gradi di magnesio per pressofusione e la diffusione del calore conta più di pochi grammi di massa nella maggior parte dei progetti termici.
La pressofusione di magnesio è sicura da specificare?
Sì, con un fornitore che lo tratta adeguatamente. Il magnesio fuso e la polvere fine di magnesio richiedono pratiche di manipolazione specifiche, atmosfere protettive e disciplina di pulizia. Questa è una domanda di qualificazione del fornitore ed è giusto chiederla direttamente durante una visita allo stabilimento.
Ultime notizie
Ulteriori informazioni sulle novità del settore
-
02
Nov
 Progettazione HPDC: una guida pratica alla progettazione di stampi per pressofusione ad alta pressioneLa pressofusione ad alta pressione ha la reputazione di processo di forma quasi netta, il che fa sembrare che la maggior parte del lavoro reale avvenga all'interno della macchina. In realtà...
-
02
Sep
Pressofusione di magnesio e alluminio: confronto tra densità, resistenza, costi e applicazioniUn ingegnere OEM che esamina un nuovo componente di un veicolo elettrico arriva a un bivio familiare: questo alloggiamento dovrebbe essere in magnesio o alluminio? La risposta non è mai una semp... -
21
Sep
lega di zinco vs alluminio: applicazioni, criteri di selezione e guida praticaPer gli acquirenti OEM che confrontano la lega di zinco e l'alluminio pressofusione , la scelta del materiale è solitamente guidata da quattro variabili: dimensione della parte, ... -
19
Oct
Alluminio pressofuso per il settore automobilistico: una guida pratica su leghe, componenti e qualitàLa pressofusione dell’alluminio è uno dei cavalli di battaglia silenziosi dell’automobile moderna. Guarda dietro un faro o sotto il cofano e troverai parti in alluminio pressofuso che svolgono u...
Che tu sia un acquirente o un partner di sviluppo, ci impegniamo a fornirti una soluzione affidabile.
LINK AI PRODOTTI
- Prodotti in lega di alluminio
- Prodotti di pressofusione di leghe di zinco
- Prodotti di pressofusione di leghe di magnesio
Cellulare
Servizio clienti
RICHIEDI UN PRECVENTIVO
CONTATTACI
Tel: +86-574-86108662
Mobile: +86-15869318110 / +86-15988651610
E-mail: info@debangmould.com
Whatsapp: +61 425 630 715
+86 18067123332
+8615988651610
Add: N. 1 Tianxing Road, distretto di Beilun del parco scientifico e tecnologico di Daqi, città di Ningbo, provincia di Zhejiang, Cina
Copyright© Zhejiang Debang Intelligent Technology Co., Ltd. Tutti i diritti riservati.
 Produttori di pressofusione OEM/ODM